-
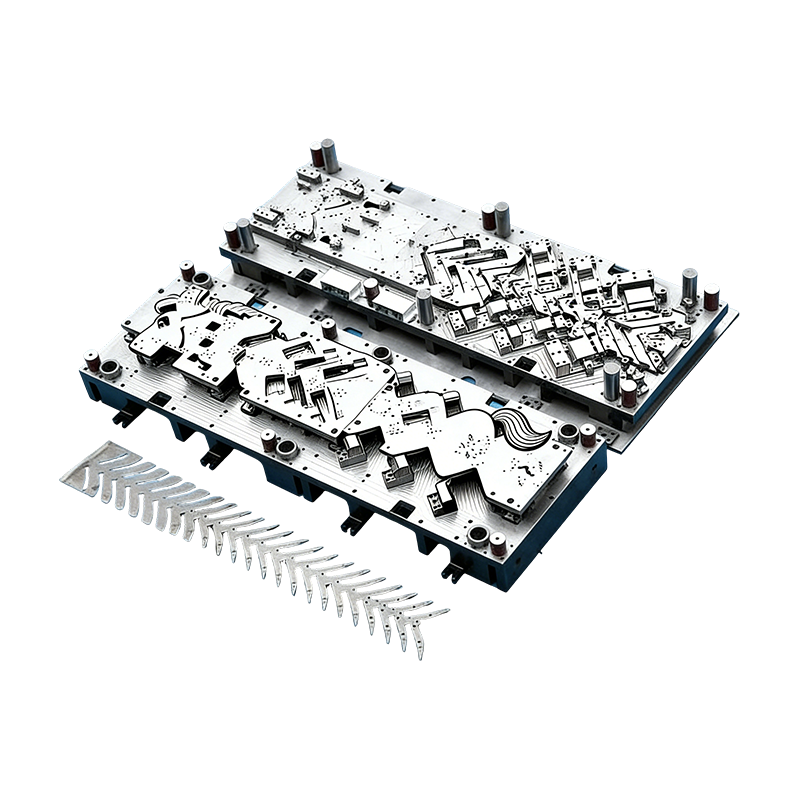
Otomotiv parçaları için progresif kalıplar
Otomotiv motor muhafazasına yönelik bu Sürekli ...
-
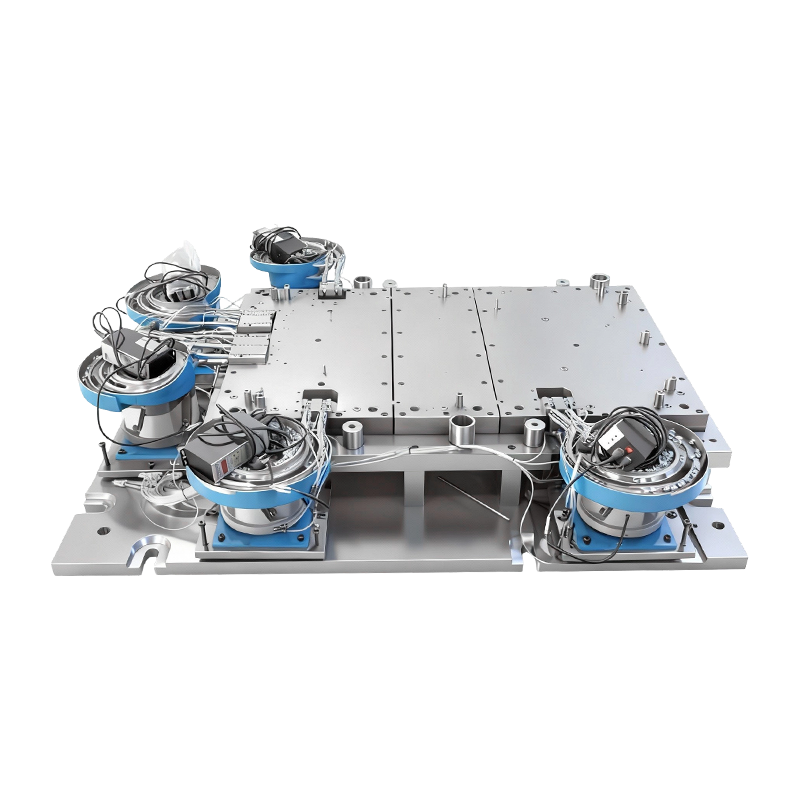
Büyük bilgisayar makine tabanı için otomatik perçinleme kalıbı
Büyük Bilgisayar Makine Tabanı için Bu Otomatik...
-
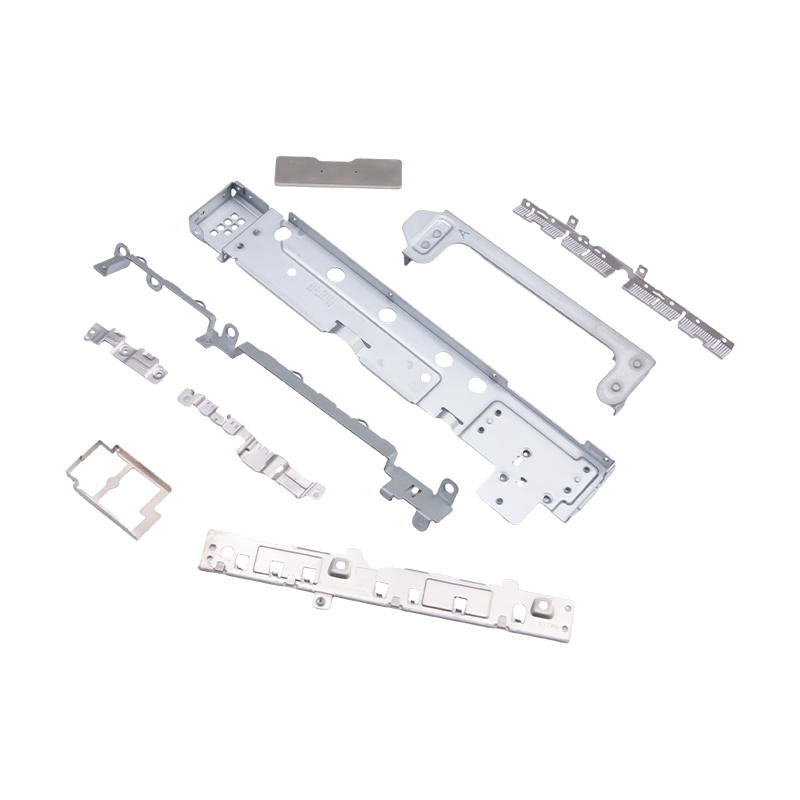
Dizüstü bilgisayarlar ve cep telefonları için küçük damgalı parçalar
Modern taşınabilir elektroniklerin temel dahili...
-
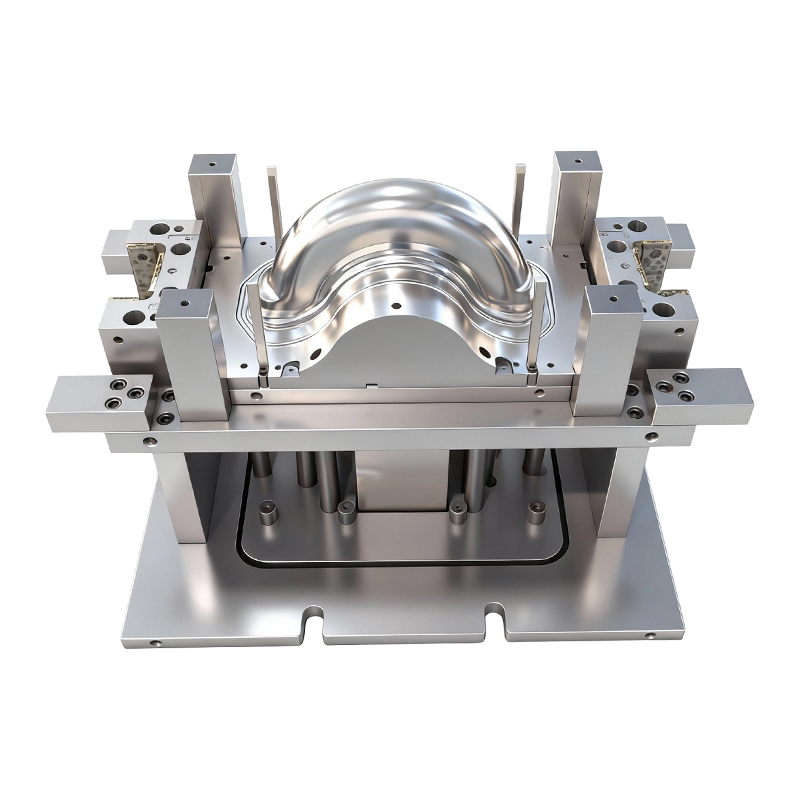
İki tekerlekli elektrikli araçların ön ve arka tekerlekleri için derin çekme kalıbı
İki tekerlekli elektrikli araçların ön ve arka ...
-
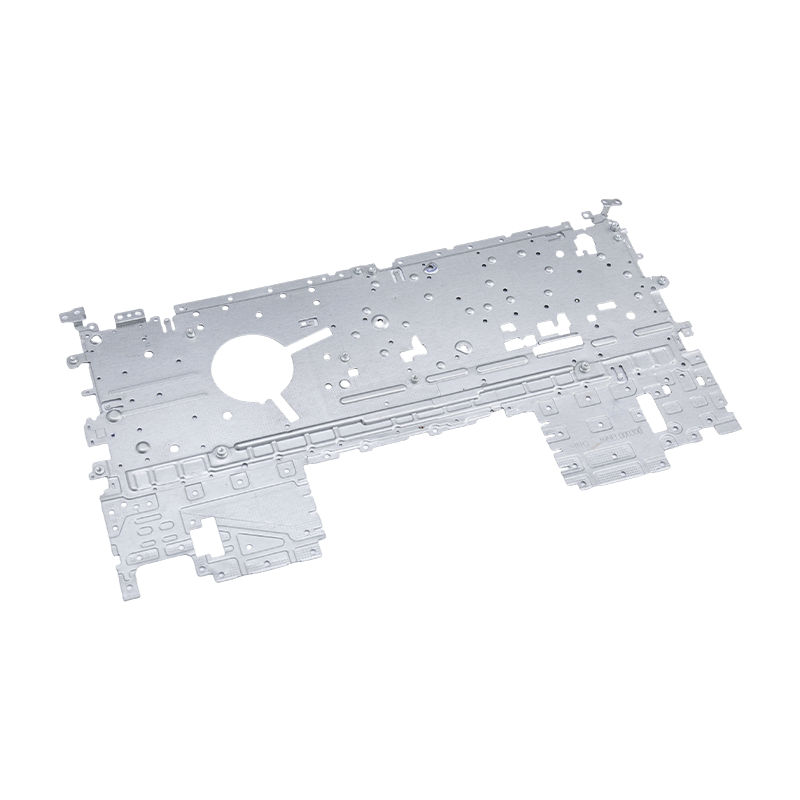
Dizüstü damgalama parçaları
Dizüstü bilgisayar damgalama parçalarımız, dizü...
-
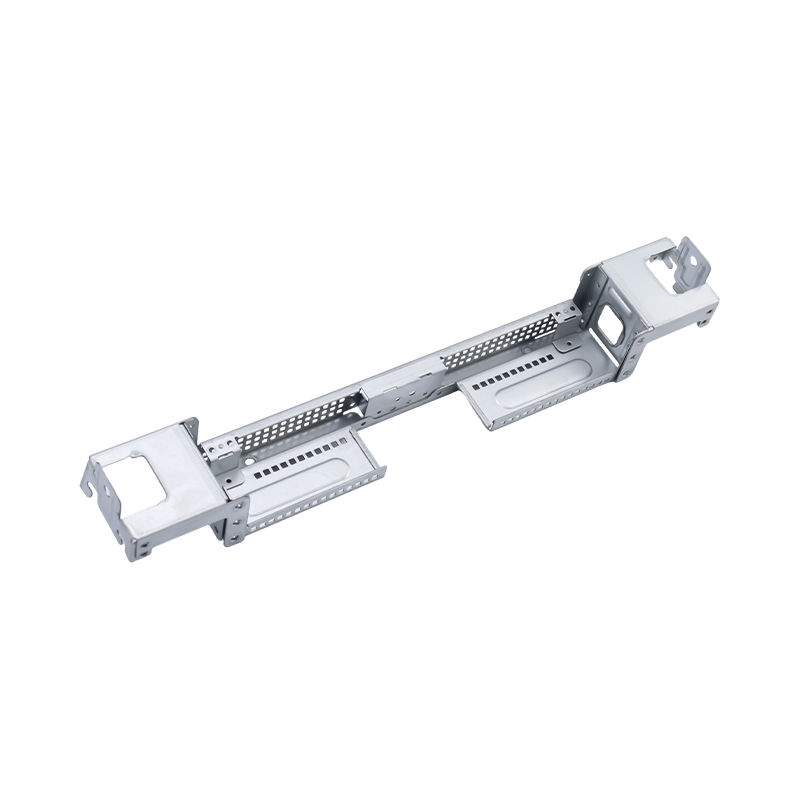
Üst düzey büyük bilgisayar damgalama parçaları
Üst düzey büyük bilgisayar damgalama parçalarım...

Sektör Haberleri
Ana sayfa / Haberler / Sektör Haberleri / Progresif Baskı Kalıpları için Kalıp İçi Perçinleme: İlkeler ve Uygulamalar
Progresif Baskı Kalıpları için Kalıp İçi Perçinleme: İlkeler ve Uygulamalar
2026-09-24
Progresif Kalıp İçinde Kalıp İçi Perçinleme Ne Yapar?
Damgalı düzeneklerin çoğu iki ayrı işlemden geçer: parçalar bir kalıpta oluşturulur, daha sonra birleştirildikleri bir pres veya fikstüre taşınır. Kalıp içi perçinleme bu ikinci hatayı ortadan kaldırır. Perçinleme istasyonu çok istasyonlu progresif kalıbın içinde yer aldığından delme, bükme, istifleme, perçin besleme, perçinleme, şekillendirme ve kesme işlemleri tek bir sürekli takımda gerçekleşir.
Sonuç, tek bir pres darbesiyle tamamlanmış, kalıcı olarak birleştirilen çok katmanlı bir bileşendir. Bağlantı prefabrik, bağımsız bir perçinle yapıldığından, süreç kaynaklamadan, perçinlemeden ve çevrimdışı presle perçinlemeden farklıdır. Herhangi bir termal girdi ve ayrı bir montaj hücresi yoktur ve hiçbir operatörün kısmen bitmiş parçaları bir makineden diğerine taşımasına gerek yoktur.
Mantık her zamankiyle aynı Transfer damgalamayla karşılaştırıldığında ilerici damgalama işlemi : şerit sabit bir adımla ilerler ve her istasyon bir iş yapar. Kalıp içi perçinlemeyi ayırt edici kılan şey, bu işlerden birinin, pres vuruşuna göre zamanlanmış ve kalıbın sertliği tarafından kontrol edilen mekanik bir birleştirme işlemi olmasıdır.
Dört Aşamalı Çalışma Döngüsü
Parça ne olursa olsun her perçinleme istasyonu aynı sırayı takip eder. Bunu anlamak, doğruluğun nerede kazanıldığını veya kaybedildiğini görmeyi kolaylaştırır.
Ön şekillendirme ve konumlandırma
Taşıyıcı şerit hassas pilotlarla yerine yönlendirilir. Delme ve bükme istasyonları daha sonra sırayla çalışır, tabaka katmanlarını istifler ve perçin deliklerini, perçin yerleştirilmeden önce eş eksenli olacak şekilde hizalar. Eğer delikler bu noktada hizalı değilse daha sonra hiçbir perçinleme zımbası bağlantıyı kurtaramaz.
Otomatik perçin besleme
Harici bir titreşimli çanak besleyici perçinleri sıralar ve bunları hava yoluyla alt kalıptaki bir konumlandırma istasyonuna teker teker iletir. Sensörler eksik veya sıkışmış perçinleri izler. Bir arıza tespit ettiklerinde, pres korumasını hemen tetiklerler, böylece kötü bir besleme, takıma zarar vermek veya kusurlu bir parça üretmek yerine presi durdurur.
Soğuk perçinleme ve şekillendirme
Pres aşağı indikçe perçinleme zımbası dikey kuvvet uygular. Perçin sapı, önceden delinmiş deliklerden geçer ve kuyruk, sağlam bir perçin kafası oluşturmak için kalıp kısıtlamasına doğru yayılır ve altüst olur. Katmanlar aralarında boşluk kalmayacak şekilde birbirine kilitlenir ve olayın tamamı soğuk plastik deformasyondur.
Şekillendirme ve boşaltma
Kalıp açıldıktan sonra montaj, şekillendirme, boyut kalibrasyonu ve inceleme istasyonlarına ve ardından son kesme aşamasına geçer. Bitmiş bileşen, kalıbı zaten perçinlenmiş ve kontrol edilmiş halde bırakır.
Kalıp İçi Perçinleme Sisteminin Çekirdek Modülleri
Güvenilir bir perçinleme kalıbı aslında tek olarak çalışan dört sistemden oluşur. Herhangi birindeki zayıflık, hurda kutusunda hızla ortaya çıkar.
| Modül | Ana bileşenler | Neyi kontrol ediyor |
|---|---|---|
| Ana damgalama kalıbı | Delme, bükme, şekillendirme ve kesme istasyonları | Şerit konumlandırma ve katman hizalama |
| Otomatik perçin besleme | Titreşimli hazne, ayırma ve pnömatik dağıtım | Her vuruşta doğru yerde bir perçin |
| Hassas perçinleme ünitesi | Perçinleme zımbası, konumlandırma ek parçası, yüksek basınçlı ham tutucu, kılavuz parçalar | Kafa şekli, eklem sıkılığı ve tutarlılık |
| Algılama ve koruma | Eksik, gevşek veya sıkışmış perçinler için sensörler | Kusurları ve kalıp çarpışmasını önler |
Perçinleme ünitesi özel ilgiyi hak ediyor. Zımbası, kesici ucu, ham tutucusu ve kılavuzları, bağlantının ilk vuruştan milyonuncu vuruşa kadar ne kadar sağlam olacağına karar verir. Rijit bir kalıp yapısı ve yüksek hassasiyetli bir yönlendirme sistemi, perçinleme doğruluğunu ve kilitleme gücünü tolerans dahilinde tutan şeydir, çünkü süreçteki hiçbir şey operatörün becerisine bağlı değildir.
Tek Konumlandırma Referansı Neden Doğruluğu Artırır?
Çevrimdışı montajda her işlem adımı yeni bir bağlama hatasına neden olur. Parça alınır, bir fikstür içine yerleştirilir, tekrar yerleştirilir ve birleştirilir. Bu adımların her birinde küçük sapmalar birikir.
Kalıp içi perçinleme bunu önler çünkü taşıyıcı şerit ilk istasyondan sonuncuya kadar tek bir konumlandırma referansı görevi görür. Perçin her zaman aynı kalıpta, aynı şerit üzerinde birkaç dakika önce delinmiş olan özelliklere göre yerleştirilir. Sürecin çok uzun üretim süreçlerinde bu kadar tutarlı perçin konumu, kafa yüksekliği ve çekme mukavemeti sağlamasının nedeni budur.
Aynı entegrasyon yüksek çıktıyı destekler. Kalıp içinde otomatikleştirilmiş besleme, birleştirme ve denetim sayesinde işçilik içeriği düşer, yarı mamul parçaların devri ortadan kalkar ve milyon adetlik hacimlerde sürekli üretim pratik hale gelir.
İletken Kaplamaların Korunması
Elektrikli parçalarda birleştirme yöntemi, bağlantı kadar önemlidir. Kaynak ısısı kaplamalı bir yüzeyi yakabilir veya oksitleyebilir ve hasarlı bir kaplama, tam olarak parçanın iletilmesi gereken yerde daha yüksek temas direnci anlamına gelir.
Soğuk perçinleme bu sorunu ortadan kaldırır. İşlem ısı kullanmaz, dolayısıyla nikel, gümüş ve altın kaplama bozulmadan kalır oksidasyon veya yanma kaybı olmaz ve tabaka kesilmez. Bu, prosesin hassas elektrikli bileşenlere ve kararlı iletkenliğin bir tercihten ziyade bir tasarım gereksinimi olduğu yeni enerji iletken parçalara uygun olmasının ana nedenlerinden biridir.
Yarı Borulu ve Katı Perçinler Arasında Seçim Yapmak
Her iki perçin türü de kalıpta otomatik olarak beslenebilir ve soğuk şekillendirme ile şişirilebilir, dolayısıyla seçim, bağlantının taşıması gereken yüke göre yapılır.
- Yarı borulu perçinler ana seçimdir. İçi boş sapları daha az şekillendirme kuvvetine ihtiyaç duyar ve bu da çoğu ince sac hassas donanım bağlantısına uygundur.
- Katı perçinler Bağlantının ağır hizmet veya yüksek çekme yükleriyle karşı karşıya olduğu ve daha dolgun, daha güçlü bir sapın ek şekillendirme kuvvetine değer olduğu durumlarda kullanılır.
Malzeme uyumluluğu geniştir. Soğuk haddelenmiş çelik, paslanmaz çelik, bakır, pirinç ve alüminyum alaşımı gibi yaygın damgalama malzemelerinin tümü bu şekilde birleştirilebilir. Bu metaller geri esneme ve sertlik açısından farklılık gösterdiğinden perçinleme zımbası ve kalıp ucu normalde belirli malzeme yığınına göre ayarlanır.
Tipik Uygulamalar
Kalıp içi perçinleme, boyutsal doğruluğun, iletkenliğin ve tekrarlanabilirliğin aynı anda önemli olduğu durumlarda en yaygın olanıdır. Ana endüstriler otomotiv elektroniği, yeni enerji elektrik sistemleri, hassas ev aletleri ve endüstriyel kontrol anahtarlarıdır.
Tipik parçalar şunları içerir:
- Röle gümüş kontak düzenekleri
- Pil bağlantı şarapnelleri
- Baralar
- Konektör terminal düzenekleri
- İletken donanımı değiştirin
- Hassas koruyucu bileşenler
Bu parçaların ortak özelliği, çok yüksek hacimlerde üretilmiş, elektriksel ve mekanik olarak güvenilir olması gereken bir bağlantıya sahip küçük, ince bir geometridir. Bu, tek vuruşlu, tam otomatik perçinleme kalıbının kendini en hızlı şekilde amorti ettiği profildir.
Kalıbın Çalışıp Çalışmayacağına Karar Veren Tasarım Noktaları
Kalıp içi perçinleme, çalıştırıldıktan sonra basit görünür, ancak ayrıntılar ilk denemeden çok önce belirlenir. Ağırlığın çoğunu birkaç karar taşır.
- Şerit düzeni. Perçinleme istasyonunun zımba, kesici uç ve besleme yolu için yeterli alana ihtiyacı vardır ve şerit, kendisinden önce gelen bükme ve istifleme istasyonları boyunca sabit kalmalıdır.
- Delik hizalaması. Her katmandaki delinmiş delikler perçinin açıklığı dahilinde hizalanmalıdır, bu nedenle kılavuz ve kılavuz tasarımı şerit adımıyla birlikte dikkate alınmalıdır.
- Besleme güvenilirliği. Perçin yönlendirme, ayırma ve teslimatın tam baskı hızında tekrarlanabilir olması gerekir. Besleme hataları, durmaların en yaygın nedenidir.
- Sensör kapsamı. Tespit işlemi, perçin varlığını vuruştan önce doğrulamalı ve vuruştan sonra gevşek veya sıkışmış perçinleri yakalamalıdır, böylece arızalar hiçbir zaman aşağıya doğru ilerleyemez.
- Bakım erişimi. Perçinleme zımbaları ve kesici uçlar aşınır. Hızlı değişim için tasarlanmış bir kalıp, uzun üretim ömrü boyunca çalışma süresini yüksek tutar.
Perçinleme istasyonunu sonradan akla gelen bir düşünce olarak gören takımlar, bu sınırları deneme sırasında keşfetme eğilimindedir. Tüm ilerlemeyi birlikte planlayan takımlar bunlardan kaçınma eğilimindedir.
Kalıp İçi Perçinlemenin Damgalama Programındaki Yeri
Kalıp içi perçinleme, daha geniş bir entegre operasyon ailesinin bir üyesidir. Felsefesini, kalıp içi kılavuz çekme ve montaj işini baskıya taşıyan diğer birleştirme adımlarıyla paylaşıyor; bu konu, bu açıklamada daha ayrıntılı olarak ele alınmıştır. Damgalama ve birleştirme tek bir baskıda nasıl birleşiyor? .
Doğru seçim olup olmadığı parçaya bağlıdır. Takım yatırımı birçok parçaya yayıldığı için yüksek hacimli ve istikrarlı tasarımları ödüllendirir. Çok düşük hacimler veya geometrisi sıklıkla değişen montajlar için daha az çekicidir. Ancak doğru aralıktaki programlar için ikincil bir montaj adımını ortadan kaldırmak, teslim süresini kısaltabilir ve aynı zamanda kullanım hasarını da azaltabilir.
Suzhou Shuangqisi ile Perçinleme Kalıpları ve Parçaları Oluşturmak
Bir perçinleme kalıbı yalnızca arkasındaki alet kadar iyi performans gösterir. Suzhou Shuangqisi hassas progresif takımlar tasarlayıp üretiyor ve şirketin küçük, yüksek hassasiyetli bileşenler için elektronik damgalama kalıpları entegre perçinleme gerektiren terminal, kontak ve bara programları için doğal bir başlangıç noktasıdır.
Parçanın bir konektör veya terminal olduğu durumlarda, Konektör ve terminal parçaları için yüksek hızlı aşamalı damgalama kalıbı bu çalışmanın üzerine inşa edildiği çok istasyonlu takımlamanın türünü gösterir. Çok istasyonlu daha karmaşık düzenler için, karbür uçlu çok istasyonlu progresif damgalama kalıbı Zorlu, yüksek hacimli üretimde uzun takım ömrüne hitap eder.
Perçin besleme, algılama ve baskı koruması, takımlama sorunları kadar otomasyon sorunlarıdır ve aşağıdakilerle desteklenebilir: Besleme ve taşıma için damgalama otomasyon ekipmanı . Takımlar yerine bitmiş bileşenleri tedarik etmeyi tercih eden alıcılar göz atabilir Müşteri çizimlerine göre elektronik damgalama parçaları veya gözden geçirin komple damgalama parçaları yelpazesi .
Aynı birleştirme ilkeleri yeni enerji donanımları için de geçerlidir. Örneğin iletken bağlantıları şekillendirilmiş muhafazalarla eşleştiren programlar aşağıdakilere bakabilir: elektrikli araçlar için pil kapağı damgalama parçaları geniş formatlı düzlük ve şekillendirme kontrolü için referans olarak.
İlgi Çekici Bir Projeye Başlamak
Fizibiliteyi değerlendirmenin en hızlı yolu çizimleri, perçin özelliklerini, sac malzemesini, kalınlığını ve yıllık hacmi göndermektir. Bir mühendislik ekibi bu dört girdiden şerit düzeni, besleme yöntemi ve yarı boru şeklinde veya katı perçinin yüke uygun olup olmadığı konusunda tavsiyelerde bulunabilir.
Halihazırda çevrimdışı olarak birleştirilmiş bir perçinli düzeneğiniz veya hâlâ konsept aşamasında olan yeni bir iletken bileşeniniz varsa, Perçinleme kalıbı gereksinimlerinizi görüşmek için Suzhou Shuangqisi mühendislik ekibiyle iletişime geçin . Eklem hakkında erken konuşmak genellikle daha sonra kalıpta değişiklik yapmaktan daha fazla zaman kazandırır.
Önceki yazı
Otomotiv Parçası Aşamalı Damgalama: Kalıplar, Toleranslar, Maliyetler ve Hacim Kılavuzu
Sonraki Gönderi
Bileşik Kalıp ve Aşamalı Kalıp: Farklılıklar, Uygulamalar ve Nasıl Seçilir
Bizim Ürünler.
İşinize Burada Bir OEM Üreticisiyle Başlayın!

Küresel müşterilere eksiksiz anahtar teslim çözümler sağlayın
aracılığıyla
yenilik!
HIZLI BAĞLANTILAR
İLETİŞİM BİLGİLERİ.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Yolu, Wujiang Ekonomik Kalkınma Bölgesi, Suzhou, Çin
Telif hakkı © Suzhou Shuangqisi Kalıp Ekipmanları Co, Ltd Tüm Hakları Saklıdır. Özel Damgalama Kalıbı Metal Damgalama Kalıbı Üreticileri
