-
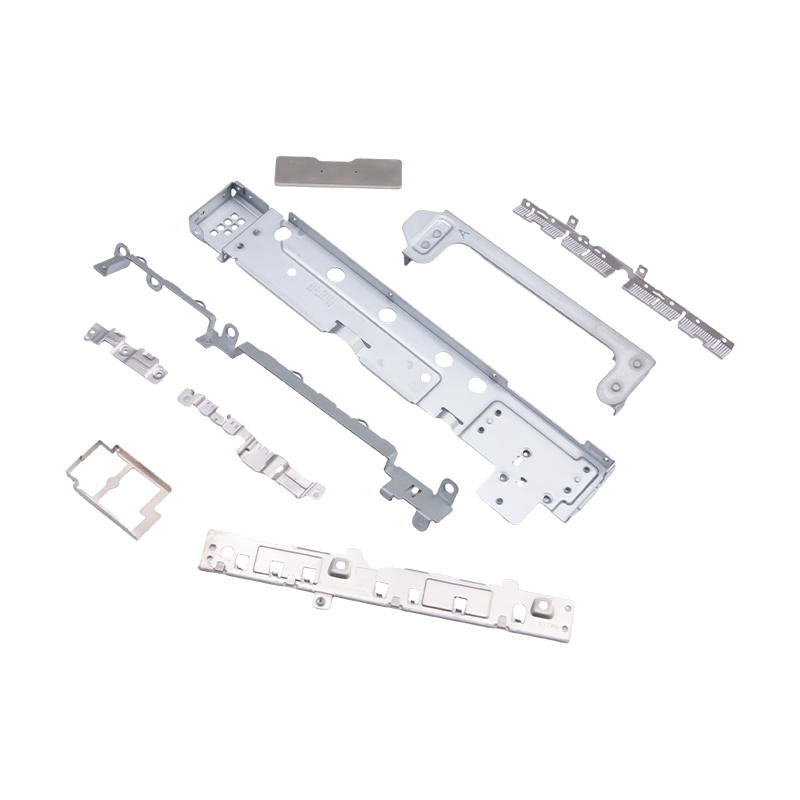
Dizüstü bilgisayarlar ve cep telefonları için küçük damgalı parçalar
Modern taşınabilir elektroniklerin temel dahili...
-
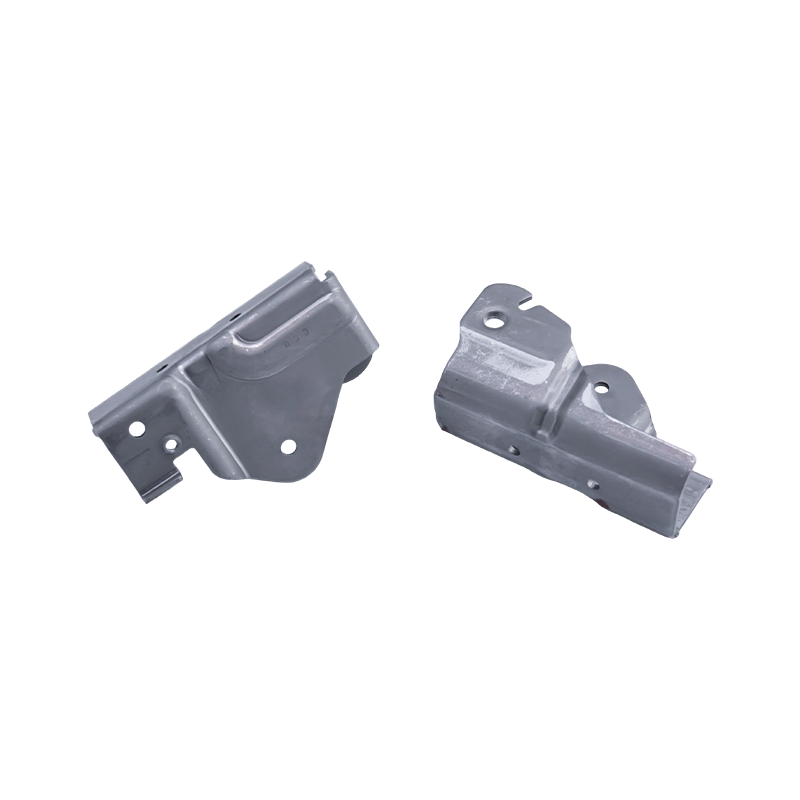
Araba koltuğu damgalama parçaları
Araba koltuğu damgalama parçaları, yüksek hassa...
-
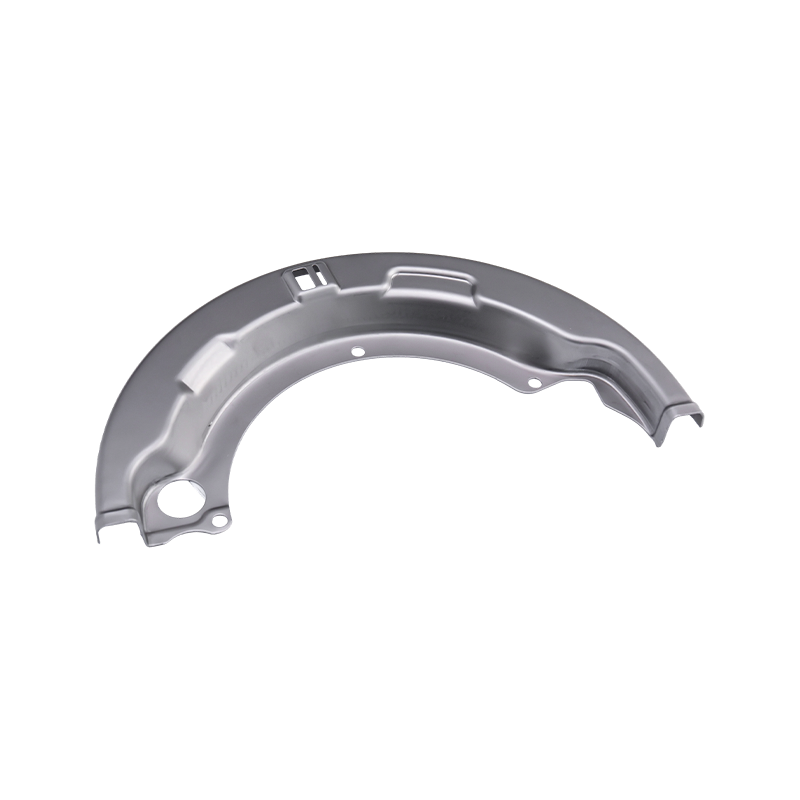
Ağır kamyon damgalama parçaları
Ağır kamyon damgalama parçalarımız, uzun mesafe...
-
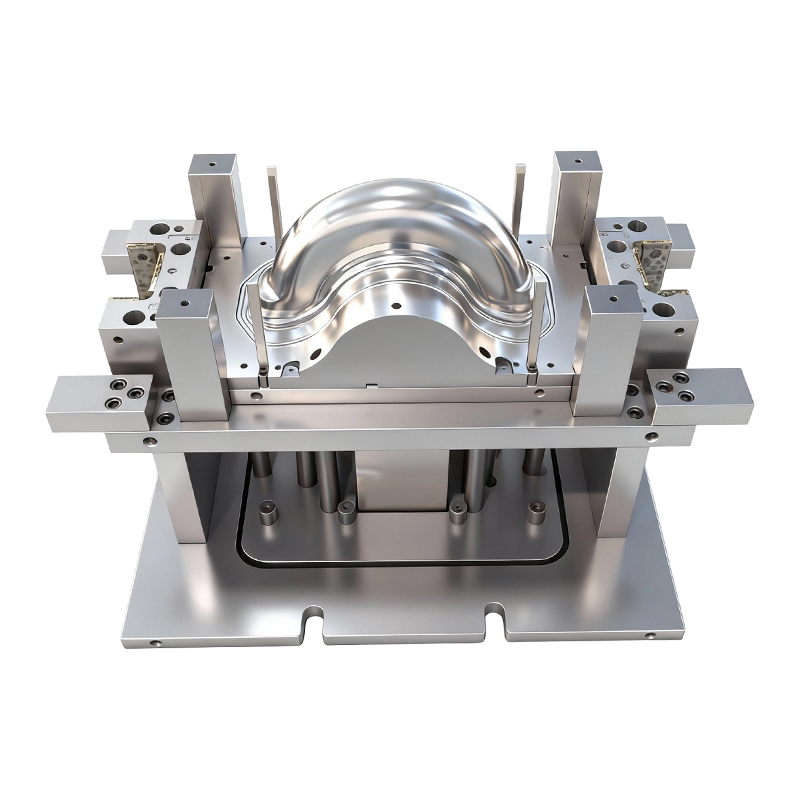
İki tekerlekli elektrikli araçların ön ve arka tekerlekleri için derin çekme kalıbı
İki tekerlekli elektrikli araçların ön ve arka ...
-
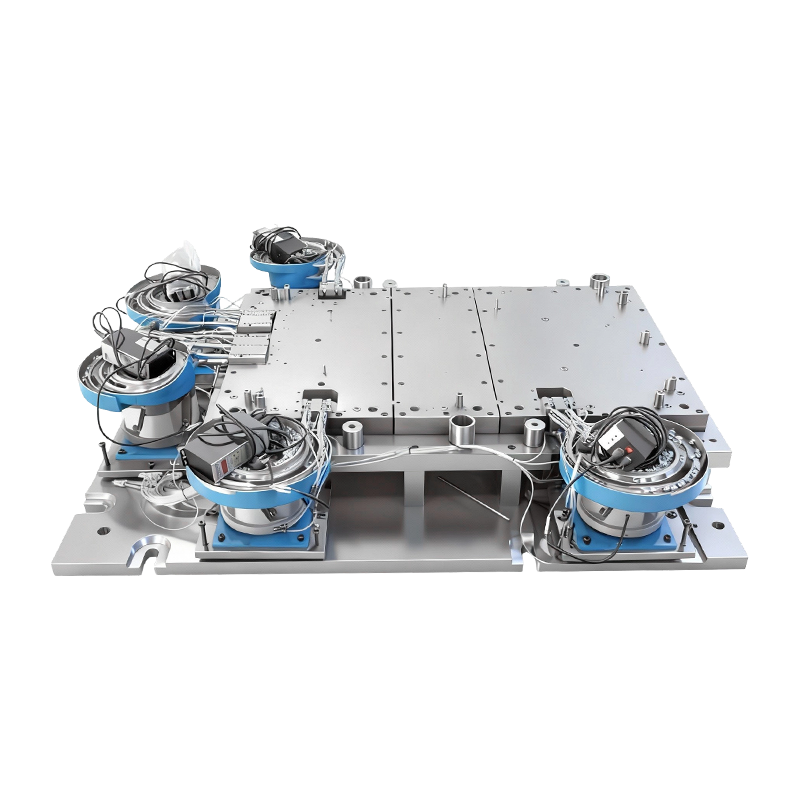
Büyük bilgisayar makine tabanı için otomatik perçinleme kalıbı
Büyük Bilgisayar Makine Tabanı için Bu Otomatik...
-
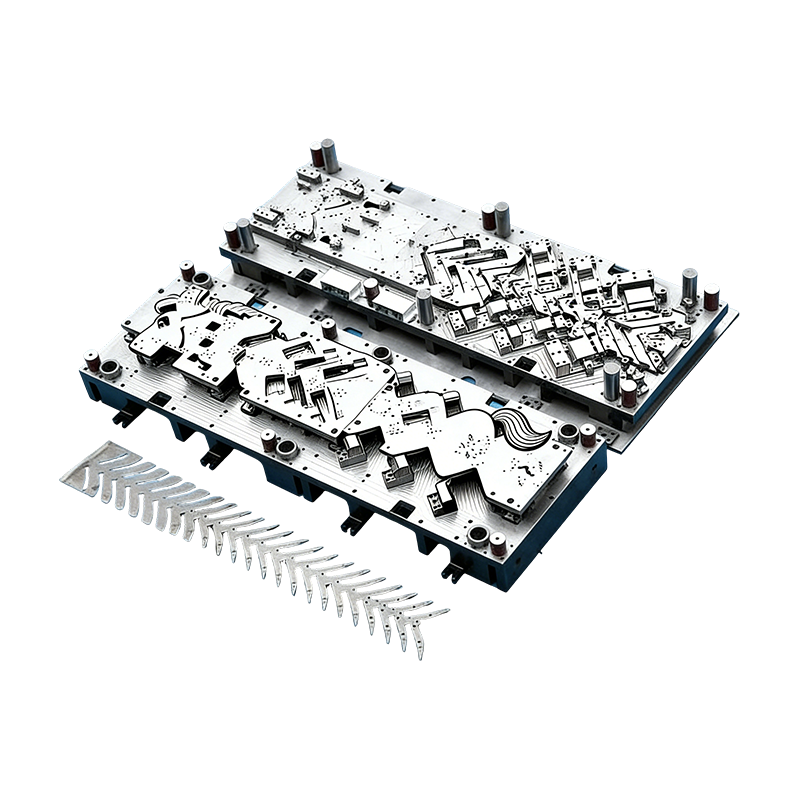
Otomotiv parçaları için progresif kalıplar
Otomotiv motor muhafazasına yönelik bu Sürekli ...

Sektör Haberleri
Ana sayfa / Haberler / Sektör Haberleri / Bileşik Kalıp ve Aşamalı Kalıp: Farklılıklar, Uygulamalar ve Nasıl Seçilir
Bileşik Kalıp ve Aşamalı Kalıp: Farklılıklar, Uygulamalar ve Nasıl Seçilir
2026-09-24
Bileşik Kalıp ve Aşamalı Kalıp: Temel Fark
Bileşik kalıp, bir şeridi tek bir pres darbesiyle bitmiş bir rondelaya dönüştürebilir. Aşamalı bir kalıp, bir konnektör terminali nihayet kesilip serbest bırakılmadan önce aynı şeridi bir düzine istasyondan taşıyabilir. Her ikisi de seri üretim için üretilmiş hassas damgalama araçlarıdır ancak çok farklı sorunları çözerler.
Fark süreç mantığından kaynaklanmaktadır. Bileşik kalıp birçok işlemi tamamlar aynı anda tek istasyonda . Aşamalı bir kalıp onları tamamlar birden fazla bağımsız istasyonda sırayla . Bu tek ayrım diğer her şeyi yönlendirir: hassasiyet, şekillendirme kapasitesi, çıktı hızı ve maliyet. Alıcılar genellikle ikisini birbirinin yerine kullanılabilirmiş gibi ele alır ve bu varsayım, birçok takım bütçesinin yanlış gittiği noktadır.
Her Kalıp Nasıl Çalışır?
Bileşik kalıbın bir çalışma istasyonu vardır. Tek vuruşta delme ve kesme gibi işlemler aynı pozisyonda gerçekleşir. İş parçası tek bir referans noktası üzerinde kalır ve asla kaymaz, böylece bir pres çevriminden sonra kalıptan bitmiş bir parça olarak ayrılır. Mantık basittir: bir istasyon, aynı anda birden fazla işlem.
Aşamalı bir kalıp, karmaşık durumlarda besleme yönü boyunca düzinelerce istasyonu düzenler. Şerit her vuruşta bir adım ilerler ve her istasyon kendi görevini yerine getirir: delme, bükme, şekillendirme, perçinleme veya kesme. Parça baştan sona taşıyıcı şeride bağlı kalır ve yalnızca son istasyonda ayrılır.
Pratik anlamda, bileşik kalıp tek bir hassas kesim gibi davranırken, aşamalı kalıp tek bir aletin içine yerleştirilmiş kompakt bir üretim hattı gibi davranır. Her yaklaşımın doğal bir yuvası vardır ve aşağıdaki bölümler sınırın nerede olduğunu göstermektedir.
Hassasiyet ve Tolerans Kontrolü
Bileşik kalıptaki her kesme kenarı aynı referans noktasından çalıştığından, delikten deliğe konum, eşmerkezlilik ve düzlük çok sıkı bir şekilde tutulabilir. Parça işlemler arasında asla hareket etmediğinden adım birikimi olmaz. Bu, hassas kapak plakaları veya ince düz terminaller gibi delik konumunun kritik olduğu düz parçalar için bileşik kalıbı doğal seçim haline getirir.
Düzlük özel olarak anılmayı hak ediyor. Bileşik kalıpta iş parçası bir bütün olarak preslenir ve çıkarılır, bu da ince düz parçaların bozulmadan korunmasına yardımcı olur. Birleşme yüzeyine aynı hizada oturması gereken parçalar genellikle bundan yararlanır.
Progresif kalıplar şeridi adım adım ileri doğru besler, böylece istasyonlar arasında küçük bir adım toleransı oluşabilir. Bu nedenle tek delik doğruluğu, bileşik kalıbın sağlayabileceğinden biraz daha düşüktür. Çoğu hassas donanım için fark tolerans dahilinde kalır ve bu, çok daha fazla süreç esnekliği için ödenen bedeldir. Deliklerin birbirlerine göre son derece hassas bir şekilde yerleştirilmesi gerektiğinde, iyi kalıp tasarımı onları tek bir referansta tutmak için aynı istasyonda delebilir.
Şekillendirme Yeteneği
Bileşik kalıp, her kesme yapısını tek bir istasyonda toplar ve bu da yapabileceklerini sınırlar. Yapısal müdahale, karmaşık bükme, derin çekme ve kalıp içi perçinlemeyi ortadan kaldırır, dolayısıyla kapsamı esasen düz kesme ve delmedir.
Progresif kalıplar işi birbirine müdahale etmeyen ayrı istasyonlara böler. Bu, bükme, çekme, şekillendirme, kalıp içi perçinleme ve hatta hat içi algılamaya olanak tanır. Çoklu büküm ve özelliklere sahip düzensiz parçalar için aşamalı kalıp, otomatik hacimli üretime ulaşmanın tek pratik yoludur.
Yararlı bir genel kural: Bitmiş parça düzse, bileşik kalıp dikkate alınmaya değerdir. Bir bükümü, bir formu veya birleştirilmiş bir özelliği varsa, konuşma neredeyse her zaman ilerici takımlamaya geçer.
Üretim Hızı ve Hacmi
Bileşik kalıp, vuruş başına bir bitmiş parça verir, ancak tek parça besleme ve boşaltmaya bağlıdır, dolayısıyla ritmi orta düzeydedir. Düşük ila orta hacimli yüksek hassasiyetli düz parçalara uygundur. Hata ayıklaması da kolaydır ve doğruluğu uzun çalışmalarda sabit kalır.
Progresif bir kalıp, yüksek damgalama frekansında sürekli şerit beslemeyle çalışır. Şerit yüklendikten sonra, baskı makinesi çok az denetimle uzun süre çalışabilir. Bu nedenle ilerici takımlama, otomotiv elektroniği, yeni enerji ve konnektör terminali imalatında yüksek hacimli, yüksek hızlı çalışmalara hakimdir.
Hacim aynı zamanda malzeme kullanımını da etkiler. Aşamalı bir kalıbın, parçayı şeritte tutmak için bir taşıyıcıya ihtiyacı vardır, bu da basit şekillerde daha fazla malzeme tüketebilir. Çok büyük bir üretimde bu genellikle hız ve işçilik tasarrufu nedeniyle ağır basar, ancak küçük bir düz parça akışında dengeyi bileşik kalıba doğru çevirebilir.
Takım Maliyeti ve Bakımı
Bileşik kalıpların yapısı basittir, yapımı ucuzdur, teslimatı hızlıdır ve bakımı kolaydır. Küçük partili siparişler için, süreç aralıkları dar olmasına rağmen mükemmel değer sunarlar.
Progresif kalıplar, karmaşık çok istasyonlu bir tasarıma, daha yüksek mühendislik zorluğuna, daha yüksek ön maliyete ve daha uzun bir teslim süresine sahiptir. Bunun karşılığında uzun hizmet ömrü ve istikrarlı çalışma sunarlar. Takım yatırımı geniş bir seriye yayıldığında, birim maliyet çok düşüyor , uzun vadeli, istikrarlı toplu projelere uygundur.
Bakım aynı modeli takip eder. Bileşik kalıba genellikle rutin bileme ve inceleme ile bakım yapılabilir. Progresif kalıp, profesyonel bakıma ve dikkatli hata ayıklamaya ihtiyaç duyar çünkü bir istasyondaki aşınmış bir zımba, sonraki tüm istasyonları etkileyebilir.
Tipik Uygulamalar
Bileşik kalıplar contalar, rondelalar, düz levhalar, hassas kapak plakaları, düz terminaller ve katı delik eşmerkezliliği ve düzlük gereksinimleri olan diğer ultra ince düz parçalar için kullanılır.
Progresif kalıplar konnektör terminalleri, röle kontakları, yeni enerji şarapnelleri, akü konnektörleri, bükülmüş klipsler, düzensiz koruyucu kutular ve kalıp içi perçinlenmiş düzenekler için kullanılır. Projeniz bu şekillendirilmiş bileşenleri içeriyorsa, ürün yelpazemiz özel metal damgalama parçaları başlamak için iyi bir yerdir.
| Karşılaştırma | Bileşik Kalıp | Aşamalı Kalıp |
|---|---|---|
| Süreç mantığı | Tek istasyonda eş zamanlı operasyonlar | Birden fazla istasyonda sıralı işlemler |
| Hassasiyet | Çok yüksek, kümülatif tolerans yok | Yüksek, küçük adım hatasıyla birlikte |
| Şekillendirme kapasitesi | Yalnızca düz kesme ve delme | Bükme, çekme, perçinleme ve daha fazlası |
| Üretim modu | Tek parça çıktı, orta hız | Sürekli şerit besleme, yüksek hız |
| Hacim | Küçük ila orta | Yüksekten çok yükseğe |
| Takım maliyeti | Daha düşük başlangıç maliyeti | Seri üretimde daha yüksek başlangıç maliyeti, daha düşük birim maliyet |
| Bakım | Kolay | Profesyonel bakım ve hata ayıklama gerektirir |
Malzeme ve Parça Tasarımıyla İlgili Hususlar
Parçanın şekli kadar malzeme kalınlığı ve türü de kararı etkiler. Çok ince stok, birçok istasyondan itildiğinde kolayca deforme olur; bu, ultra ince düz parçaların genellikle bileşik kalıpta tutulmasının bir nedenidir. Öte yandan, daha sert veya daha esnek malzemeler, yalnızca aşamalı bir düzenlemenin sağlayabileceği kontrollü şekillendirme adımlarına ihtiyaç duyabilir.
Parça tasarımı da önemlidir. Deliklerin bir kenara veya bir büküm çizgisine çok yakın yerleştirilmesi her iki kalıp tipinde de deformasyona neden olabilir. Kalıplama başlamadan önce çizimin üretilebilirlik açısından gözden geçirilmesi, kalıbın daha sonra düzeltilmesinden çok daha ucuzdur ve küçük tasarım ayarlamaları çoğu zaman bir parçayı karmaşık bir işleme rotasından daha basit bir işleme rotasına taşıyabilir.
Son olarak damgalamadan sonra ne olacağını düşünün. Kaplama, ısıl işlem veya montaj adımları çapak yüksekliği, düzlük ve boyutsal kararlılık konusunda ek sınırlar belirleyebilir ve bu sınırlara kalıp tasarlanmadan önce karar verilmelidir.
Kalıp Seçerken Yaygın Hatalar
Takımlama sorunlarının çoğu, kalıp tipi ile projenin gerçek gereksinimleri arasındaki uyumsuzluktan kaynaklanmaktadır. Dört model tekrar tekrar karşımıza çıkıyor:
- Kısa bir süre için ilerici bir kalıp seçmek, ardından takım maliyetinin her parçanın fiyatına hakim olduğunu keşfetmek.
- Daha sonra küçük bir bükülme veya kabartma özelliği kazanan bir parça için bileşik kalıp seçmek, bu da maliyetli bir yeniden tasarımı zorunlu kılar.
- Toleransların fonksiyonun gerektirdiğinden daha sıkı belirtilmesi, projeyi gerçek bir faydası olmayan daha pahalı takımlara doğru iter.
- Yıllık tahminleri dikkate almıyoruz. Birkaç bin parçayla başlayan bir parça uzun vadeli bir programa dönüşebilir ve işleme planı buna izin vermelidir.
Beklenen hacmi ve tüm özellikleri başlangıçta takım ortağınızla paylaşmak, bu sorunların çoğundan kaçınır.
Her İki Kalıp Türü Birlikte Çalıştığında
Seçim her zaman ya ya ya da değildir. Bazı projelerde, sıkı yerleştirilmiş deliklere sahip düz bir iş parçası üretmek için bir bileşik kalıp ve daha sonra bükümler eklemek için ayrı bir şekillendirme kalıbı kullanılır. Diğerleri, oluşturulan gövde için aşamalı bir kalıp ve kritik bir özellik için ikincil bir işlem kullanır.
Bu hibrit rotalar, bir özellik bileşik düzeyde konumsal doğruluk gerektirirken parçanın geri kalanının şekillendirilmesi gerektiğinde anlamlıdır. Deneyimli bir takımlama mühendisi, ekstra kullanımı kazanılan doğrulukla karşılaştıracak ve çizime uygun en basit rotayı önerecektir.
Parçanız İçin Doğru Kalıbı Nasıl Seçersiniz?
Üç soruyla başlayın. Parça düz mü yoksa bükülmesi ve şekillendirilmesi gerekiyor mu? Delik konumu ve düzlük toleransları ne kadar sıkı? Ve beklenen yıllık çıktı nedir?
Yüksek hassasiyetli düz parçalar ve küçük partiler için bileşik kalıp seçin. Karmaşık şekilli parçalar ve yüksek hızlı otomatik seri üretim için progresif bir kalıp seçin. İkisi de her durumda daha iyi değildir; her biri farklı bir senaryoya uyar ve en iyi çözüm, parça yapısına, tolerans gerekliliklerine ve yıllık hacme uygun olanıdır.
Birlikte Çalışmak Suzhou Shuangqisi Kalıp Ekipmanları Co, Ltd Damgalama Kalıpları ve Parçaları hakkında
Şu tarihte: Suzhou Shuangqisi Kalıp Ekipmanları Co, Ltd kalıp seçimine bir satış kararından ziyade bir mühendislik kararı olarak yaklaşıyoruz. Mühendislerimiz çiziminizi, tolerans gereksinimlerinizi ve yıllık hacminizi inceler ve ardından hassasiyeti, verimliliği ve üretim maliyetini dengeleyen takımlama rotasını önerir.
Ürünlerimizi keşfedebilirsiniz hassas metal damgalama kalıpları Kendi üretim hattınız için takımlara ihtiyacınız varsa veya bitmiş bileşenler üzerinde bizimle birlikte çalışıyorsanız metal damgalama parçaları hizmet. Parça çiziminizi ve beklenen hacmi bize gönderin ve Suzhou Shuangqisi Kalıp Ekipmanları Co, Ltd bir takım ve fiyat teklifi teklifiyle geri gelecektir.
Önceki yazı
Progresif Baskı Kalıpları için Kalıp İçi Perçinleme: İlkeler ve Uygulamalar
Sonraki Gönderi
Alüminyum Damgalama Tedarikçileri: Yetenek, Risk ve Uygunluk Nasıl Değerlendirilir?
Bizim Ürünler.
İşinize Burada Bir OEM Üreticisiyle Başlayın!

Küresel müşterilere eksiksiz anahtar teslim çözümler sağlayın
aracılığıyla
yenilik!
HIZLI BAĞLANTILAR
İLETİŞİM BİLGİLERİ.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Yolu, Wujiang Ekonomik Kalkınma Bölgesi, Suzhou, Çin
Telif hakkı © Suzhou Shuangqisi Kalıp Ekipmanları Co, Ltd Tüm Hakları Saklıdır. Özel Damgalama Kalıbı Metal Damgalama Kalıbı Üreticileri
