-
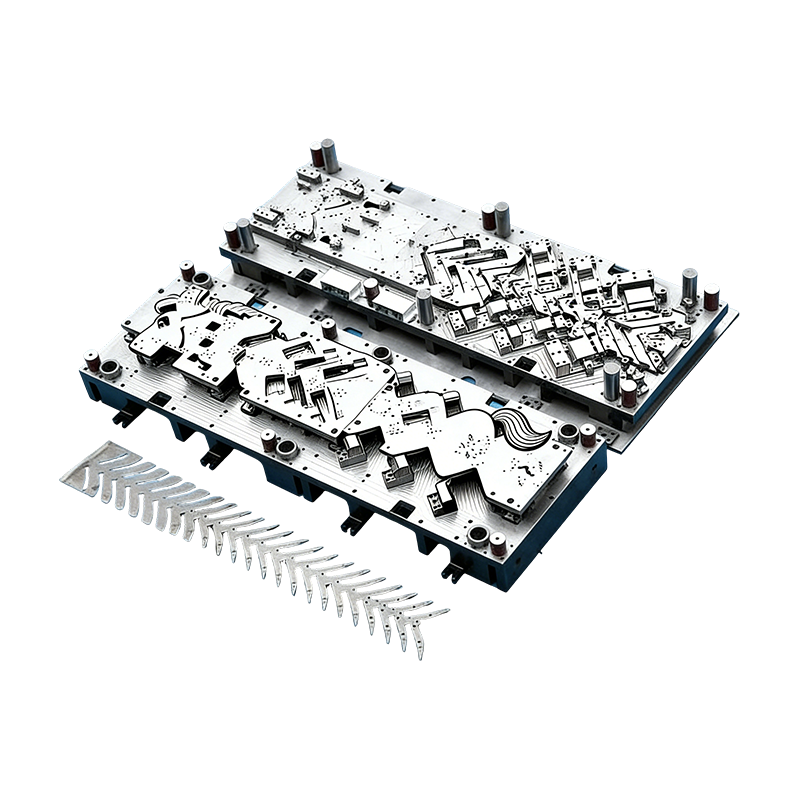
Otomotiv parçaları için progresif kalıplar
Otomotiv motor muhafazasına yönelik bu Sürekli ...
-
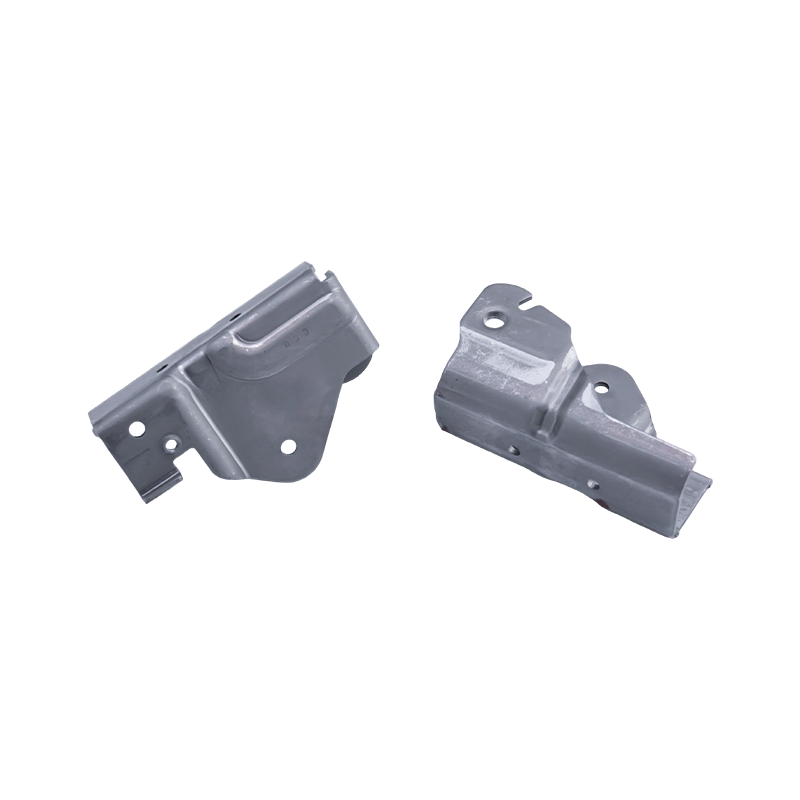
Araba koltuğu damgalama parçaları
Araba koltuğu damgalama parçaları, yüksek hassa...
-
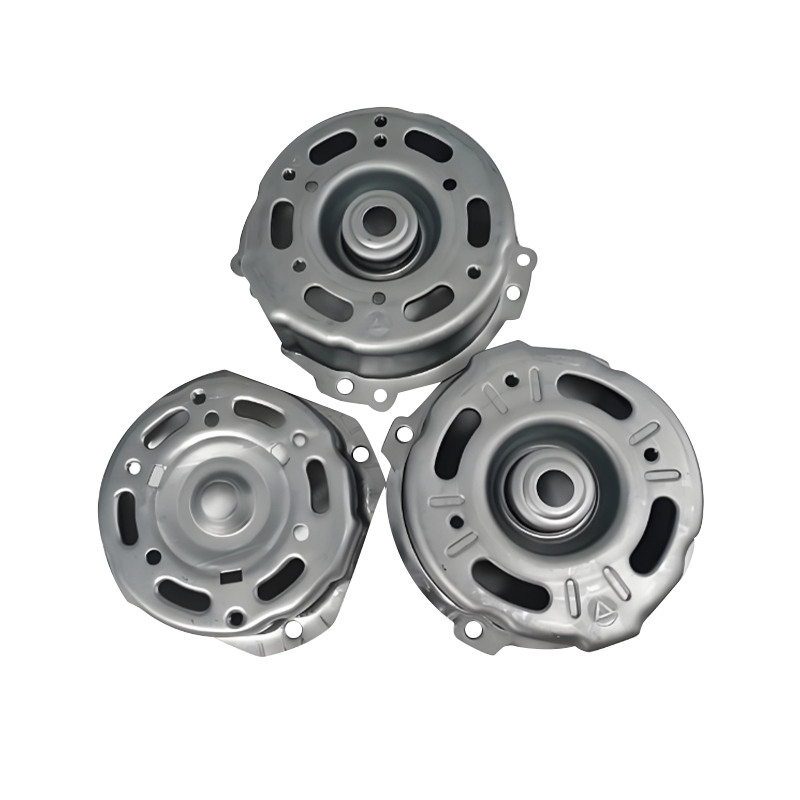
Otomotiv motor gövdesi damgalama parçaları
Otomotiv motor mahfazası damgalama parçaları, y...
-
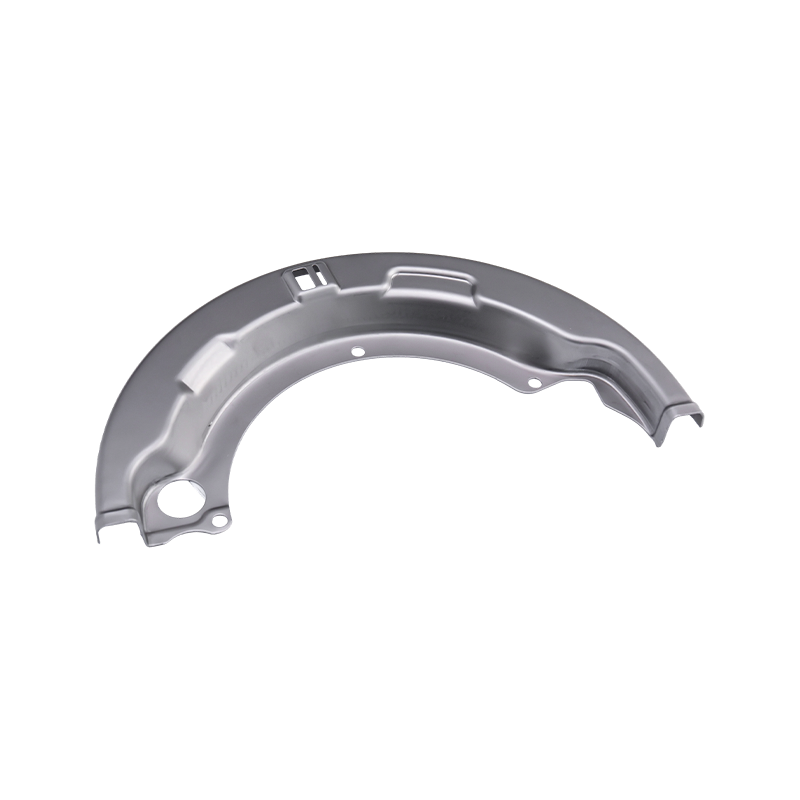
Ağır kamyon damgalama parçaları
Ağır kamyon damgalama parçalarımız, uzun mesafe...
-
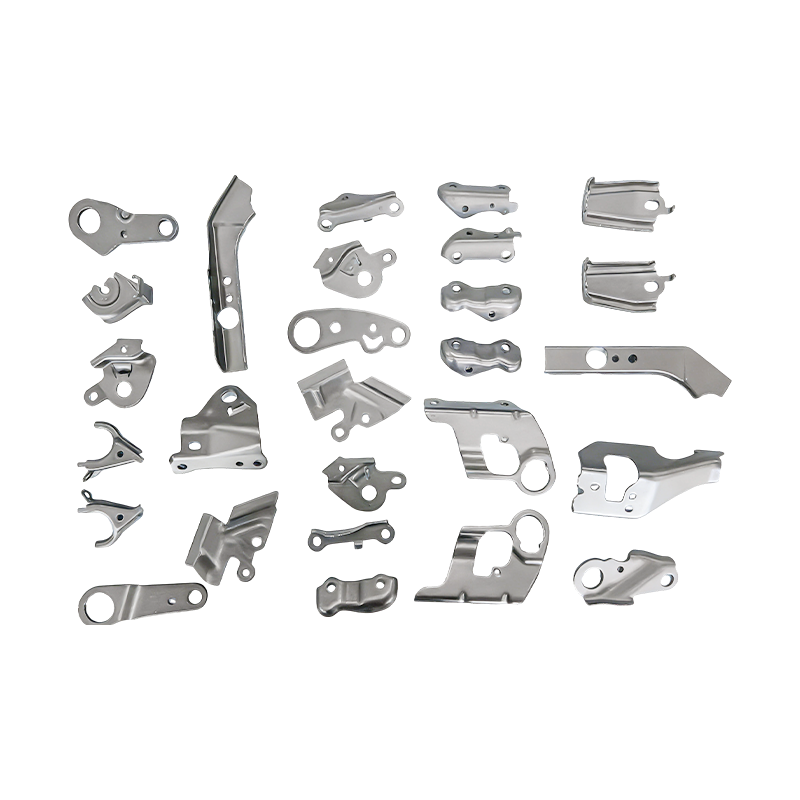
Küçük otomotiv parçaları ilerici kalıp damgalama parçaları
Küçük otomotiv parçalarımız aşamalı kalıp damga...

Sektör Haberleri
Ana sayfa / Haberler / Sektör Haberleri / Otomotiv Parçası Aşamalı Damgalama: Kalıplar, Toleranslar, Maliyetler ve Hacim Kılavuzu
Otomotiv Parçası Aşamalı Damgalama: Kalıplar, Toleranslar, Maliyetler ve Hacim Kılavuzu
2026-10-08
1,8 mm HSLA 340 koltuk braketini alın. Bunu, bobinden beslenen 14 istasyonlu bir progresif kalıp üzerinde çalıştırın ve parça fiyatı genellikle altı adet tek etkili presten oluşan bir manuel hücrenin ücretlendireceği fiyatın yaklaşık yüzde 40'ına iner. Aşamalı çizgi, tek operatör yükleme bobinleriyle delik konumunu tam vardiya boyunca ±0,08 mm dahilinde tutar. Manüel hücrenin boşlukları beslemek için dört kişiye ihtiyacı var ve üçüncü vardiyada hala tolerans dışına çıkıyor. Bu boşluk, otomotiv parçalarında aşamalı damgalamanın tüm argümanıdır ve yalnızca hacim, şerit düzeni ve takım çeliği baştan itibaren doğru belirlendiğinde geçerlidir.
Çoğu otomotiv programı için kısa cevap:
- Aşamalı damgalama, braket sınıfı bir parça için yıllık hacim yaklaşık 150.000 ila 200.000 parçayı aştığında en ucuz yol haline gelir ve birkaç parça numarası bir şeridi paylaştığında çok daha düşük olur.
- Baskı hızı değil, malzeme kullanımı en büyük maliyet unsurudur. Şerit genişliğindeki yüzde üç azalma genellikle parça başına toplam maliyette döngü süresindeki yüzde on azalmadan daha iyi performans gösterir.
- Toleranslar istasyonlar arasında birikir, bu nedenle delik konumu, büküm açısı ve düzlük yalnızca bitmiş çizime atanmak yerine belirli istasyonlara atanmalıdır.
- Kalıplar, damgalanmış parçalar ve besleme otomasyonu tek bir sistem olarak tasarlanmalıdır. Bunları üç tedarikçiye böldüğünüzde tolerans yığını normalde ilk kayıptır.
Aşamalı Damgalamanın Alternatifleri Geride Bıraktığı Yer
Progresif kalıp, delme, çekme, düzeltme, biçimlendirme, flanşlama ve ayırma gibi her işlemi tek bir pres darbesinde gerçekleştirir ve şerit vuruş başına bir adım ilerler. Operasyonlar arasında parça hiçbir zaman bir kişi tarafından ele alınmaz; hem hassasiyet hem de iş gücü tasarrufu buradan gelir. Ekonomi üç değişkene bağlı olarak değişir: hacim, malzeme kalınlığı ve geometrinin gerçekte kaç istasyon gerektirdiği.
Yıllık hacmi yüksek, 3 mm'nin altındaki ince ölçülü parçalar klasik ilerici adaylardır. 6 mm'nin üzerindeki daha ağır bölümler veya birkaç yeniden çekme istasyonu gerektiren derin çekmeli parçalar, bunun yerine genellikle derin çekme veya transfer kalıplarını tercih eder; 5 mm'lik bir döşeme paneli elemanı üzerindeki 20 istasyonlu progresif kalıp için takım faturasını dört kızaklı bir transfer hattına karşı haklı çıkarmak zordur.
Şerit düzeni
Hatve, ağ genişliği ve taşıyıcı tasarımı, tek bir istasyon kesilmeden önce malzeme kullanımına karar verir. 300 mm'lik bir bobinde 2 mm'lik web azaltma, çoğu baskı yükseltmesinden daha değerlidir.
İstasyon sayısı
Eklenen her istasyon kalıp maliyetini, bakım yükünü ve pres tonajını artırır. Boştaki istasyonlar bazen gelecekteki bir revizyon için kasıtlı olarak ayrılır; tasarım değişikliğine karşı ucuz bir önlemdir.
Tonaj penceresi
Kesme kuvveti kesme anında zirveye ulaşır. Kağıt üzerinde 250 T'lik bir baskı makinesine uyan bir kalıp, sert bir şerit üzerinde onu geçebilir, bu nedenle yüzde 20 ila 30'luk tonaj marjı normal bir uygulamadır.
Takım çeliği kalitesi
Delme istasyonlarındaki kaplamalı karbür veya toz metalurji çeliği, yüksek mukavemetli şerit üzerindeki yeniden taşlama aralıklarını uzatır, ancak bunu yalnızca kalıp pabucu ve kılavuz sütunlar eşleşecek kadar sert olduğunda yapın.
Progresif Bir Kalıp İçinde Gerçekte Ne Olur?
İstasyon dizisi mühendisliği taşır. Tipik bir otomotiv progresif takımı, bir pilot delik ve çentik istasyonuyla açılır, ilk çekme veya forma geçer, malzeme sertleştikçe düzeltme ve delme ekler, ardından flanşlama, yeniden vurma ve parçayı son vuruşa kadar taşıyıcı üzerinde bırakan bir ayırma kesimiyle tamamlanır.
Altı aylık üretimden sonra aletin toleransa sahip olup olmadığına üç ayrıntı karar verir. Şerit konumunu kilitlemek için herhangi bir kesme istasyonundan önce pilot pimlerin devreye girmesi gerekir. Sıyırma plakasının çekme sırasında şeridi düz tutması gerekir, aksi takdirde panel dengesiz bir şekilde geri yaylanacaktır. Ve hurdanın, şerit yoluna tekrar girmeden oluklardan aşağı doğru çıkması gerekir; geri dönen bir sümüklü böcek, yıkıcı kalıp hasarının en yaygın nedenidir.
Gelişmiş yüksek dayanımlı çeliklerde, geri esneme telafisi daha sonra düzeltilmek yerine kalıp istasyonlarına yerleştirilmiştir. Kalıp yapıcılar tipik olarak flanşı hesaplanan bir açı kadar büker ve ardından yeniden vurur çünkü 590 MPa veya 780 MPa'lık bir şerit kendi başına nominal bir açıyı tutamaz. Progresif ve transfer metal damgalama arasındaki fark, parçanın bu istasyonlar arasında nasıl taşındığına bağlıdır (biri şerit taşıyıcıya, diğeri bir transfer mekanizmasına dayanır) ve bu seçim, takım maliyetini, çevrim süresini ve gerçekçi olarak vaat edebileceğiniz toleransı değiştirir.
Aşamalı, Aktarım ve Manuel: Yan Yana Karşılaştırma
Aşağıdaki tablo, yılda yaklaşık 200.000 parçaya sahip orta boy bir otomotiv yapısal braketi için üç rotayı karşılaştırmaktadır. Rakamlar, teklifler değil, tedarikçi karşılaştırması için kullanılan tipik planlama değerleridir.
Kriter
Aşamalı kalıp
Transfer kalıbı
Manuel / tek eylem
Takım yatırımı
Yüksek
Orta
Düşük
Parça fiyatı 200 bin/yıl
Düşükest
Orta
Yüksekest
Ulaşılabilir delik konumu
±0,05 ila ±0,10 mm
±0,10 ila ±0,20 mm
±0,25 mm ve sürüklenme
Değiştirme süresi
2 ila 6 saat
1 ila 3 saat
20 ila 45 dakika
Vardiya başına operatörler
1
2
4 ila 6
En uygun ses bandı
150 bin ve üzeri
50 bin ila 150 bin
50 binin altında
 Otomotiv Motor Muhafazaları ve Küçük Parçalar için Progresif Kalıplar Yüksek-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. Ürünü Görüntüle →
Geçişin nerede oturduğuna dikkat edin. Yılda yaklaşık 50.000 parçanın altında, takım amortismanı hakimdir ve manuel rota hala toplam maliyet açısından avantajlıdır. 50.000 ile 150.000 arasında cevap, parçanın karmaşıklığına ve ikinci bir parça numarasının aynı şeridi paylaşıp paylaşamayacağına bağlıdır; bu paylaşılan şerit seçeneği, genellikle ilerici bir aletin on sekiz ay içinde kendini amorti etmesini sağlayan şeydir.
Hat Kârlılığını Belirleyen Üç Gizli Ölçüt
Teklifler genellikle parça fiyatını ve takım maliyetini gösterir. Bir takımın iki kez yeniden bilenmesinden sonra nadiren malzeme kullanımını, genel ekipman verimliliğini veya hurda oranını gösterirler. Bu üç rakam genellikle iki tedarikçi arasında teklif edilen fiyattan daha fazla farklılık gösterir.
Aşamalı
OEE %76
Transfer
OEE %61
Manuel hücre
OEE %44
Progresif bir hat için OEE, birlikte çalışan üç şeyi yansıtır: baskı kullanılabilirliği, besleme ve bobin değiştirme disiplini ve ilk geçiş verimi. Dakikada 60 vuruşla çalışan ancak her kırk dakikada bir sıkışma nedeniyle duran bir hat, genellikle temiz bir hurda yolu ile dakikada 45 vuruşla çalışan bir hat karşısında kaybeder. Tedarikçileri karşılaştırırken maksimum baskı hızını değil, gerçek bobin değiştirme süresini, adım ve strok hızını ve yeniden taşlamalar arasındaki parça sayısını sorun.
Otomotiv Progresif Damgalama Parçalarının Kullanıldığı Yerler
Aşamalı çalışma, bir aracın tüm yapısından ziyade yüksek hacimli bölümlerine hakimdir. Aşağıdaki dağılım, progresif ve çok istasyonlu takımlarla üretilen tipik parça ailelerini yansıtmaktadır.
- EV ve güç aktarma organları — %42: motor muhafazaları, akü kapak plakaları, yüksek gerilim bakır baraları ve sürücü ünitesi braketleri.
- Gövde, koltuk ve yapı — %24: koltuk çerçeveleri, takviye braketleri, mandal plakaları ve küçük gövde elemanları.
- Yakıt, egzoz ve ticari araç — %18: tank uç plakaları, ısı kalkanları ve ağır kamyon braketleri.
- Elektronik ve endüstriyel ekipmanlar – %16: sunucu kasası, fırın kabukları, dizüstü bilgisayar ve telefon yapısal parçaları, servo sürücü muhafazaları ve kompresör bileşenleri.
 Yeni Enerji Aracı Bakır Bara Damgalama Parçaları EV yüksek gerilim akım dağıtımı için hassas damgalı, yüksek saflıkta bakır baralar, iletken, düşük dirençli bağlantıların ve bitişik otomotiv damgalamanın yakın tedarikçi entegrasyonu gerektirdiği durumlar için uygundur. Ürünü Görüntüle →
Bakır bara ailesi seslenmeye değer. Bu parçalar yumuşak, oldukça iletken bir malzemeyi zorlu çapak ve düzlük özellikleriyle birleştirir ve genellikle bitişik ekipmandaki çevredeki çelik parçalarla aynı anda üretilir. Zaten her ikisini de çalıştıran bir tedarikçi otomotiv damgalama parçaları ve elektronik damgalama işi genellikle ilk çalıştırmada uzun bir öğrenme eğrisi olmadan her iki malzeme sistemini de idare edebilecek alet odasına ve metroloji derinliğine sahiptir.
Aşamalı Damgalama Programının Belirlenmesi: Yedi Adım
Aşamalı programlardaki maliyet aşımlarının çoğu kalıbın kendisinden değil sıralamadan kaynaklanır. Aşağıdaki sıralama tasarım, takımlama ve otomasyon kararlarının gerçekte birbirini nasıl kısıtladığını yansıtmaktadır.
- Önce şerit düzenini düzeltin. İstasyon sayısını seçmeden önce perdeyi, ağı ve bobin genişliğini boş geometriye göre ayarlayın. Daha sonraki her karar bu geometriyi miras alır.
- İstasyonlara toleranslar atayın. Hangi istasyonun delik konumuna, hangisinin bükülme açısına ve hangisinin düzlüğe sahip olduğuna karar verin. Belirsiz çizim toleransları PPAP sırasında tartışmaya dönüşür.
- Baskıyı kenar boşluğuyla boyutlandırın. Ortalama kuvveti değil, tepe kesme kuvvetini hesaplayın ve gelecekteki malzeme yükseltmesi için yüzde 20 ila 30 boşluk payı bırakın.
- Otomasyon kapsamına erken karar verin. Bobin yükleme, düzleştirici, besleyici, hurda konveyörü ve çıkış işlemlerinin tümü, projeye geç gelindiğinde kalıp yüksekliğini ve döngü zamanlamasını değiştirir.
- Bir kalıp simülasyonu çalıştırın. Şekillendirme simülasyonu, çelik kesilmeden önce geri esnemeyi ve incelmeyi yakalar; bu da bitmiş bir form istasyonunu düzeltmekten çok daha ucuzdur.
- Yeniden öğütme döngüsünü planlayın. İlk üretim gününden itibaren bilemeler arasındaki parça sayısını kaydedin, böylece takım ömrü bir varsayım yerine ölçülebilir bir maliyet çizgisi haline gelir.
- Üretim takımlarını doğrulayın. Alet dışı numuneler ve tam PPAP'yi bir prototip alet üzerinde değil, son kalıp üzerinde oluşturun, aksi takdirde tolerans yığını gerçek şerit geldiğinde hareket edecektir.
 Aşamalı Damgalama Hatları için Özel Damgalama Otomasyon Ekipmanları Aşamalı programların koordineli kalıp tasarımı, damgalı parça üretimi ve otomasyon teslimatına ihtiyaç duyduğu durumlar ile ilgili özel damgalama otomasyon ekipmanı için ürün listesi. Ürünü Görüntüle →
Dördüncü adım, anahtar teslimi teslimatın matematiği değiştirdiği yerdir. Kalıp imalatçısı ve otomasyon imalatçısı aynı sözleşme kapsamında yer aldığında, kalıp yüksekliği, geçiş hattı, besleyici stroku ve pres tonajı, takım kesildikten sonra iki satıcı arasında müzakere edilmek yerine tek bir çizimde kararlaştırılır. Kalıp tasarımını, damgalı parça üretimini ve damgalama otomasyonunu tek bir mühendislik grubu içinde tutmak, ilerici programların genellikle haftalar kaybettiği arayüzleri ortadan kaldırır.
Bakım, Tolerans Saklama ve Uyumluluk Kayıtları
Lansman sırasında kabul edilebilir parçalar üreten ilerici bir kalıp, bakım ritmi olmadan orada kalmayacaktır. Tipik uygulama, her yeniden taşlama aralığında bir numuneyi ölçmek, bireysel okuma yerine eğilimi izlemek ve kılavuz sütunları ve burçları arıza yerine sabit bir sayıma göre değiştirmektir. Planlanan sekiz saatlik kalıp servisinin maliyeti, hurdaya çıkan bobinin ve kaçırılan sevkiyatın maliyetinin çok küçük bir kısmıdır.
Otomotiv damgalama için uyumluluk belgelerinin genellikle parçayla birlikte taşınması gerekir: ısı numaralarını içeren malzeme sertifikaları, PPAP'taki boyutsal yerleşim raporları, kritik istasyonları tanımlayan kontrol planları ve kalıp bakımı ve yeniden öğütme geçmişi kayıtları. 590 MPa veya 780 MPa spesifikasyonuna göre tedarik edilen yüksek mukavemetli çelik kalitelerinin, gelen denetim verilerinin bobine karşı kaydedilmesi gerekir, çünkü bu kaliteler için şekillendirme penceresi dardır ve frezeden frezeye değişim, görünür bir çatlak olarak ortaya çıkmadan çok önce bükülme açısı kayması olarak görünecektir.
Yağlama ve hurda yönetimi, uzun vadede toleransın korunmasını en çok etkileyen iki temizlik öğesidir. Gelen şeritteki kaplama için doğru yağlayıcı seçimi, çekme istasyonlarındaki aşınmayı azaltır ve sabit bir programla denetlenen hurda kanalı, hiçbir pres kapasitesinin karşılayamayacağı, kurşun kaynaklı kalıp hasarını önler. Sonradan akla gelen bir düşünce olarak değil, rutin bakım olarak ele alındığında, hem yeniden taşlamalar arasındaki süreyi uzatır hem de aşamalı damgalamayı ilk etapta doğru seçim haline getiren tolerans bandını korur.
Önceki yazı
Ağır Damgalama Kılavuzu: Toleranslar, Tonaj, Kalıp Tasarımı ve Takım Seçimi
Sonraki Gönderi
Progresif Baskı Kalıpları için Kalıp İçi Perçinleme: İlkeler ve Uygulamalar
Bizim Ürünler.
İşinize Burada Bir OEM Üreticisiyle Başlayın!

Küresel müşterilere eksiksiz anahtar teslim çözümler sağlayın
aracılığıyla
yenilik!
HIZLI BAĞLANTILAR
İLETİŞİM BİLGİLERİ.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Yolu, Wujiang Ekonomik Kalkınma Bölgesi, Suzhou, Çin
Telif hakkı © Suzhou Shuangqisi Kalıp Ekipmanları Co, Ltd Tüm Hakları Saklıdır. Özel Damgalama Kalıbı Metal Damgalama Kalıbı Üreticileri
