-
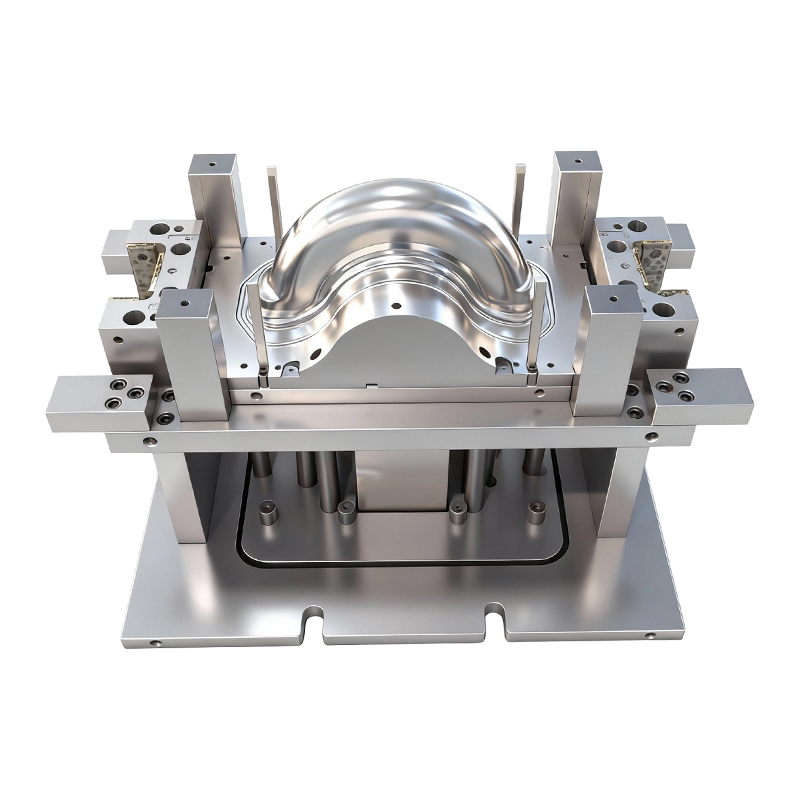
İki tekerlekli elektrikli araçların ön ve arka tekerlekleri için derin çekme kalıbı
İki tekerlekli elektrikli araçların ön ve arka ...
-
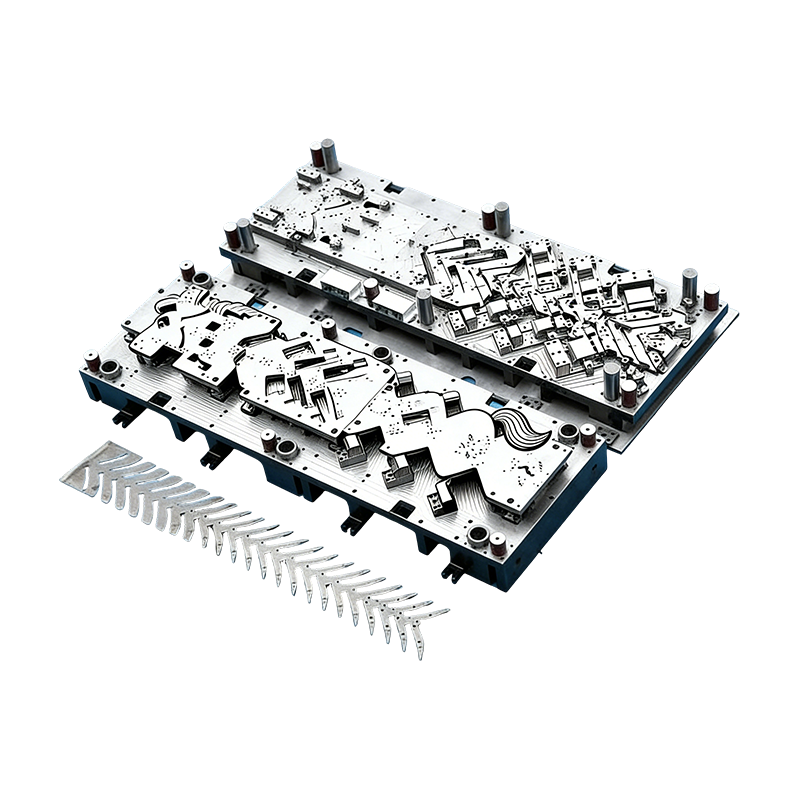
Otomotiv parçaları için progresif kalıplar
Otomotiv motor muhafazasına yönelik bu Sürekli ...
-
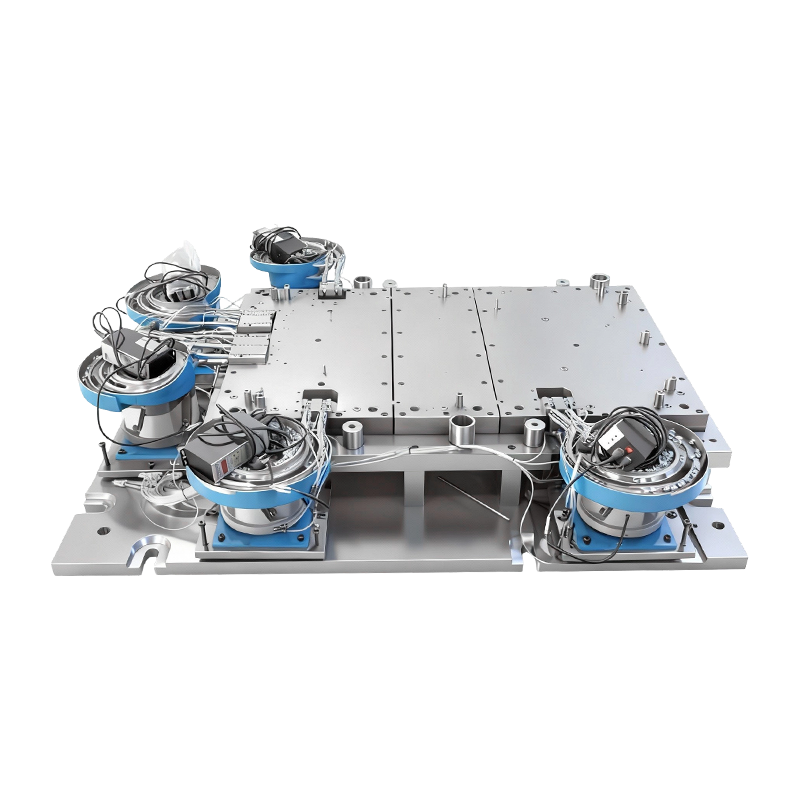
Büyük bilgisayar makine tabanı için otomatik perçinleme kalıbı
Büyük Bilgisayar Makine Tabanı için Bu Otomatik...
-
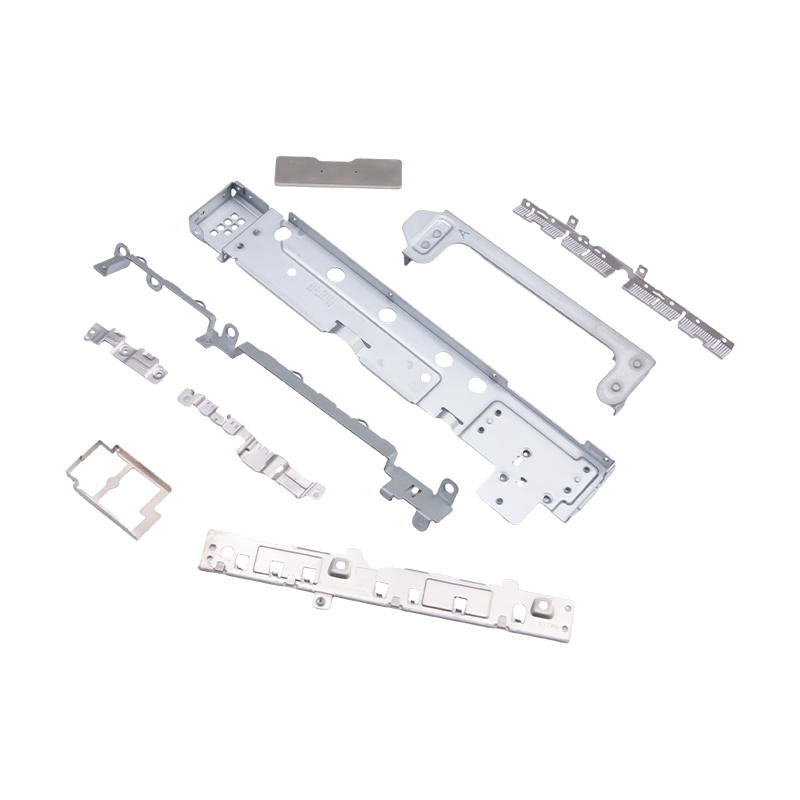
Dizüstü bilgisayarlar ve cep telefonları için küçük damgalı parçalar
Modern taşınabilir elektroniklerin temel dahili...
-
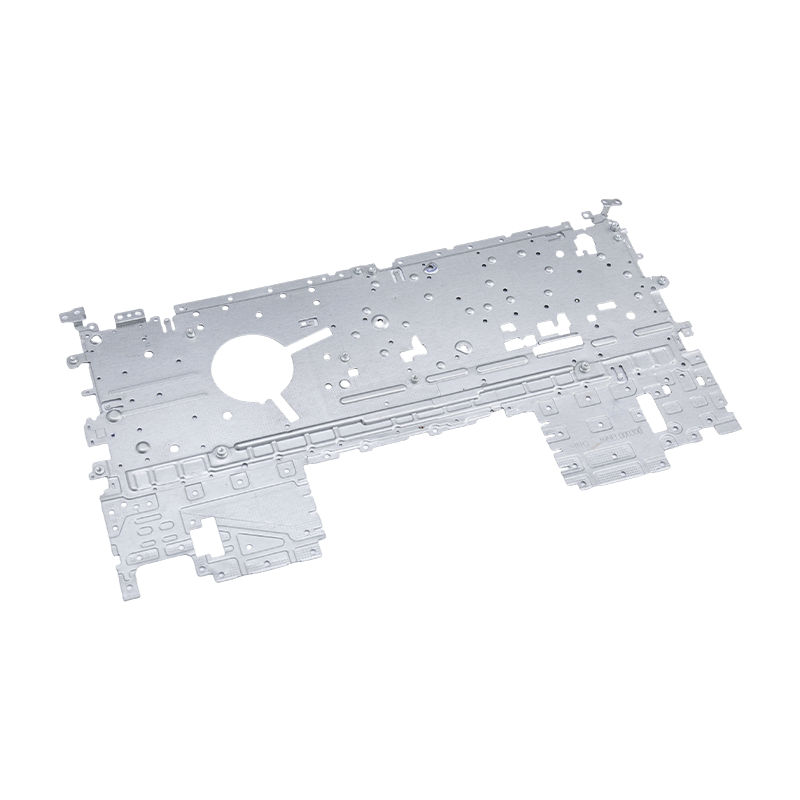
Dizüstü damgalama parçaları
Dizüstü bilgisayar damgalama parçalarımız, dizü...

Sektör Haberleri
Ana sayfa / Haberler / Sektör Haberleri / Üretilebilirlik için Tasarım Metal Damgalama Tekliflerini Değiştiren Örnekler
Üretilebilirlik için Tasarım Metal Damgalama Tekliflerini Değiştiren Örnekler
2026-10-23
En kısa cevap: Üretilebilirlik için bir tasarım örneği yalnızca bir teklifi, kalıp konseptini, inceleme adımını veya fırlatma riskini değiştirdiğinde değerlidir. En yararlı örnekler genel “parçayı basitleştirin” tavsiyesi değildir; bir işlemi kaldıran, süreç penceresini genişleten veya hatalı parçaların çalışmasını önleyen özel çizim değişiklikleridir.
Metal damgalama alıcısı için bu, bitmiş taslağın ötesine bakmak ve kalıbın, şerit düzeninin, tolerans yığınının ve denetim planının üretimde ne yapacağını sormak anlamına gelir. Bir parça CAD ekranında temiz görünebilir ve yine de deneme döngüleri, ikincil işlemler veya %100 ölçüm yoluyla gizli maliyet oluşturabilir.
Üç tedarikçinin aynı 1,2 mm çelik braketi teklif ettiği bir program incelemesini hayal edin. Bir alıntı %18 daha düşüktür, ancak çizimde büküm çizgisinden yalnızca 3 mm uzakta bir delik vardır ve buna ihtiyaç duymayan bir özellik üzerinde ±0,05 mm eşeksenlilik çağrısı yapılır. Düşük teklif gerçek olabilir veya fiyatlandırılmamış bir deneme döngüsü olabilir. Aşağıdaki DFM örnekleri, rekabetçi bir fiyat teklifini maliyetli bir lansmandan ayıran türden ayrıntılardır.
Teklifi değiştiren üretilebilirlik örnekleri için tasarım
Önemli olan örnekler genellikle küçük, yerel ve ölçülebilirdir. Taslak açılarında, şerit düzeninde, büküm kabartmasında, veri şemalarında, malzeme tanecik yönlerinde ve birleştirme yöntemlerinde görünürler. Her biri bir süreç sonucuna bağlı olmalıdır: daha az hurda, daha az istasyon, daha geniş bir şekillendirme penceresi veya daha basit bir denetim.
1. Derin çekilmiş bir tekerlek üzerindeki taslak açısı
Derin çekme duvarlar için her tarafta 2° ila 5° draft ortak bir başlangıç noktasıdır, ancak asıl sorun duvarın gerçekten dikey olduğu yerdir. Dikey bir bölüm sürtünmeyi, sürtünmeyi ve incelmeyi artırabilir. Taslak veya hafif bir koniklik eklemenin çoğu zaman işlev açısından hiçbir maliyeti yoktur ve pres tonajını ve cilalama süresini azaltır.
2. Progresif kalıplarda şerit düzeni
içinde ilerici ve transfer damgalama Taşıyıcı genişliğindeki 3 mm'lik bir değişiklik, beş istasyonlu bir kalıbı altı istasyonlu bir kalıba dönüştürebilir. DFM incelemesi, pilot delikleri, hurda düşüşünü ve son kesimden önce bir özelliğin oluşturulup oluşturulamayacağını kontrol eder. Çizim değişikliği küçük olabilir; takımlama sonucu değildir.
3. Delik-bükme mesafesi ve büküm hafifletme
Bükme çizgisine çok yakın yerleştirilen bir delik deforme olur ve şekillendirme sırasında zımba kırılabilir. Ortak bir başlangıç noktası, büküm çizgisinin en az 2 katı malzeme kalınlığıdır, ancak daha iyi sabitleme genellikle bir kabartma çentiği veya taşınmış bir deliktir. Bu en basit DFM örneklerinden biridir çünkü kalıp kesilmeden önce kusur modunu ortadan kaldırır.
4. Motor gövdesindeki tolerans yığını
Sıkı bir eşeksenlilik bilgisi, bir ürün gereksinimi veya eski bir çizimden kopyalanmış bir alışkanlık olabilir. Bir motor mahfazasında, bir pilot özellik ve net bir veri şeması, %100 ölçüm yapmaya zorlamadan montajı koruyabilir. DFM sorusu "±0,05 mm'yi tutabilir misiniz?" değildir. değil, "hangi özelliğin buna gerçekten ihtiyacı var ve bunu nasıl doğrulayacaksınız?"
5. Bakır bara bükülme yarıçapı
R12 iç bükümlü 1,2 mm bakır bara tane yönüne bağlı olarak çatlayabilir veya geri yaylanabilir. Yarıçapı açmak, yuvalanmış parçayı döndürmek veya bir şekillendirme kontrolü eklemek hurdayı azaltabilir. Malzeme tasarrufu gözle görülür, ancak daha büyük kazanç genellikle akü paketi montaj aşamasında yeniden çalışmayı önleyen sabit bir bükülme açısıdır.
6. Büyük bir elektronik şaside kendiliğinden perçinleme
Birkaç küçük brakete sahip büyük bir bilgisayar kasası, kalıp içi perçinleme veya manuel vidalama yerine geçmeli geçme özelliği için tasarlanabilir. Bu, işçiliği, Devam Eden Çalışmayı ve kaliteden kaçış riskini değiştirir. Hacim yeterince yüksekse, takım yatırımının gerekçelendirilmesi daha kolay hale gelir; değilse, daha basit bir fikstür daha iyi bir cevap olabilir.
Bu örnekler gerçek parça aileleriyle eşleşiyor: otomotivde ilerici ve derin çizim çalışmaları, EV akü muhafazaları ve büyük elektronik şasi. Tedarikçi incelemesinde yalnızca bir katalog fotoğrafı değil, her örneğin arkasında kalıp konsepti, şerit düzeni ve denetim planı sorulmalıdır.
 Otomotiv Motor Muhafazaları için Progresif Damgalama Kalıpları Motor gövdeleri ve küçük otomotiv parçaları için yüksek hacimli hassas damgalama kalıbı, kalıp konseptini, şerit yerleşimini ve denetim planlamasını gözden geçirmek için uygundur. Ürünü Görüntüle →
 EV ve Endüstriyel Muhafazalar için Hassas Damgalı Pil Kapakları EV akü mahfazası örnekleri ve tedarikçi inceleme planlarına uygun, çapaksız yüzeylere ve özelleştirmeye sahip soğuk haddelenmiş çelik, alüminyum veya paslanmaz akü kapağı parçaları. Ürünü Görüntüle →
 Sunucu ve Endüstriyel Bilgisayar Kasası için Büyük Hassas Damgalama Parçaları Büyük elektronik kasa incelemelerine uygun düzlük ve kenar denetimine sahip, sunucu kasası ve ana bilgisayar çerçeveleri için yüksek mukavemetli çelik veya alüminyum bileşenler. Ürünü Görüntüle →
Bu örneklerin ardındaki dört üretim kolu
DFM tek bir kontrol listesi değildir. Proses, malzeme, tolerans ve otomasyon arasındaki bir dizi ödünleşimdir. En güçlü örnekler hangi kolun hareket ettirildiğini ve bunun aşağı yönde neleri değiştirdiğini gösterir.
Geometriden önce proses seçimi
Yılda 30.000 parça üreten ilerici bir kalıp karşılığını alamayabilir; 300.000'de manuel transfer pahalı bir seçim olabilir. DFM, 1 mm'lik bir özelliği tartışmadan önce hacmi, malzemeyi ve beklenen değişimi tanımlayarak başlar.
Malzeme kullanımı
Yüksek hacimli damgalanmış parçalarda %5-15'lik malzeme tasarrufu çoğu zaman küçük çevrim süresi kazancından daha ağır basar. Yerleştirme, döndürme ve hurda iskelet tasarımı, parça çiziminde değil, teklif sayfasında görünen DFM örnekleridir.
Tolerans tahsisi
İşlevsel gereksinimleri süreç yeteneğinden ayırın. Bir özelliğin yetenekli bir prosese ihtiyacı varsa kalıp, mastar ve veri şeması buna göre planlanmalıdır. Her ihtimale karşı her belirtme çizgisini daraltmak DFM değildir; transfer edilen maliyettir.
Otomasyon ve katılım
içinde-die tapping, riveting, nut insertion, and sensor checks can remove manual operations, but they add tooling complexity. The right example is the one that balances labor savings against launch risk and maintenance access.
Öncesi ve sonrası karşılaştırması: DFM incelemesinin neyi ölçmesi gerektiği
Yararlı bir DFM incelemesi, her öneriyi bir karşılaştırmaya dönüştürür. Aşağıdaki tablo bir alıntı değil, açıklayıcı bir planlama formatıdır. Gerçek değerler malzeme kalitesine, pres tonajına, yıllık hacme ve tedarikçinin takım standartlarına bağlıdır.
Tasarım seçimi
Çizilmiş risk
Pratik DFM değişikliği
Alıntı veya başlatma efekti
4,5 mm delik Bir virajdan 3 mm uzakta
Delik bozulması; yumruk kırılması
Bükümden 7 mm uzaklaşın ve kabartma çentiği ekleyin
Daha az deneme döngüsü; daha düşük onarım riski
Manüel somun yerleştirme özelliğine sahip altı istasyonlu düzen
Hat dengesi ve kaliteli kaçış
içindetegrate self-riveting or in-die tapping with sensor check
Daha düşük işçilik ve Devam Eden Çalışma; daha yüksek takım maliyeti
1,2 mm bakır bara üzerinde R12 iç dirsek
Çatlama ve geri yaylanma
R15'e açın, damarı viraj boyunca yönlendirin, yarıçap kontrolü ekleyin
Daha az hurda; daha kararlı şekillendirme
Motor gövdesinde ±0,05 mm eşeksenlilik
%100 darboğaz ölçümü
Datum şemasını ve pilot özelliği tanımlayın; işlevsel olmayan belirtme çizgilerini gevşet
Daha düşük denetim süresi; daha net PPAP
Kaynak işaretlerine sahip görünür toz kaplı yüzey
Yeniden işleme ve kozmetik redleri
Kaynağı gizli tarafa taşıyın veya sahte kenar ekleyin
Daha az rötuş; daha iyi ilk geçiş verimi
Alıntı değil, inceleme planlaması için açıklayıcı karşılaştırma; gerçek değerler malzemeye, basınca ve hacme bağlıdır.
Gizli maliyet, pres tonajından değil, varsayımlardan kaynaklanmaktadır
Damgalı bir parça maliyet hedefini tutturamadığında, pres tonajı nadiren sürpriz olur. Daha büyük farklılıklar genellikle tolerans yığınından, şerit düzeninden, hurda tahsisinden, ikincil işlemlerden ve denetim planlamasından kaynaklanır. Bunlar incelemede bir satırı hak eden varsayımlardır.
Tolerans yığını
82
Şerit düzeni
68
Hurda ödeneği
54
İkincil işlemler
47
içindespection planning
31
Yukarıdaki çubuk değerleri, ölçülen fabrika verileri değil, erken inceleme planlaması için göreceli bir etki endeksidir. Buradaki nokta yönseldir: eğer tolerans yığını ve şerit düzeni kalıp piyasaya sürülmeden önce çözülmezse, daha sonra yapılacak "maliyet azaltma" işi genellikle çizim değişikliğinden daha pahalı olur. Teklif aşamasında şerit ve datum mantığını gösterebilen bir tedarikçinin karşılaştırılması, yalnızca fiyat gönderen tedarikçiden daha kolaydır.
Örneklerin parça ailesine göre kümelendiği yer
DFM öncelikleri ürün ailesine göre değişmektedir. Otomotiv ve EV çalışmalarında baskın sorular pencerelerin oluşturulması, malzeme kalitesi ve boyutsal tekrarlanabilirliktir. Elektronik ve cihazlarda genellikle görünür yüzeyler, küçük özellik toleransları ve montaj uyumu hakimdir. Endüstriyel ekipmanlarda muhafazanın sağlamlığı, titreşim ve servis erişimi, kozmetik sınıftan daha önemli olabilir.
Otomotiv ve EV damgası: %52
Elektronik ve ev aletleri: %28
içindedustrial equipment: 20%
Pasta, bir damgalama tedarikçisinin kataloğunda açıklanan parça ailelerine (otomotiv ve EV parçaları, elektronik ve ev aletleri parçaları ve endüstriyel ekipman işleri) dayanan açıklayıcı bir inceleme karışımıdır. Bunlar pazar payı verileri değil. Pratik kullanım, incelemeyi hangi DFM kontrol listesinin yönlendirmesi gerektiğine karar vermektir: otomotiv için şekillendirilebilirlik ve takım ömrü veya elektronik için görünüm, küçük özellik doğruluğu ve montaj mantığı.
Pratik bir inceleme dizisi ve ROI testi
Bir DFM incelemesi, tek bir toplantı olarak değil, bir dizi olarak en iyi sonucu verir. Amaç, kalıp piyasaya sürülmeden önce pahalı bilinmeyenleri kullanımdan kaldırmak ve ardından varsayımları değişim kontrolü altında tutmaktır.
1
Yıllık hacmi, malzeme kalitesini ve gerçek işlevsel gereksinimleri tanımlayın. Hacim, aşamalı, transfer veya daha basit bir sürecin güvenilir olup olmadığına karar verir.
2
Ayrıntılı şekillendirilebilirlikten önce şerit veya ham parça düzenini gözden geçirin. Taşıyıcı gücünü, pilot stratejisini, hurda gidermeyi ve istasyon sayısını kontrol edin.
3
Tolerans yığınına ve veri şemasına meydan okuyun. Uyum ve işlevi koruyan belirtme çizgilerini koruyun; yalnızca ölçüm ekleyenleri kaldırın.
4
Yalnızca kolay taslağı değil, riskli özellikleri de test eden bir prototip veya ilk örnek oluşturun. Büküm, delik ve montaj arayüzlerini ölçün.
5
Otomasyon arayüzlerini kontrol edin: sensör erişimi, bilgi giderme, alet bakım alanı ve operatör yükleme. Kalıba bakım yapılamadığı takdirde otomasyon tasarrufları ortadan kalkar.
6
Onaylanan varsayımları dondurun ve daha sonra yapılacak değişiklikleri kontrol edin. Kalıp onarımı veya kenar düzeltme ayarı, zaten kapatılmış olan bir tolerans sorununu yeniden açabilir.
Yatırım getirisi için tasarım değişikliğini yalnızca parça fiyatıyla değil, kaçındığı maliyetle karşılaştırın. Örnek: 1.200 ABD Doları değerindeki bir çizim ve düzen revizyonu, 8.000 ABD Doları değerindeki kalıbın yeniden işlenmesini ve iki haftalık deneme süresini ortadan kaldırır. Bu, hurda tasarrufundan önce 6,7 katlık bir getiridir ve bunu savunmak, "daha iyi kalite" hakkındaki muğlak bir iddiadan daha kolaydır. Tasarım değişikliğinin maliyeti beklenen takımlama veya lansman tasarrufundan daha yüksekse, bu, o hacim için bir DFM kazancı değildir; farklı bir ürün kararıdır.
Tasarrufları koruyan bakım, doğrulama ve uyumluluk notları
Bakım ve doğrulamanın evrak işi olarak ele alınması durumunda lansmandan sonra DFM tasarrufları kaybolabilir. Yararlı bir tedarikçi incelemesi, çizim değişikliğini kontrol planına, kalıp bakım planına ve değişiklik-kontrol sürecine bağlar.
- Kalıp bakımını kaliteyi artıran özellikler çerçevesinde planlayın: yarıçap oluşturma, kenar kesme, pilotlar ve kam yüzeyleri. Bir kaplama veya ek parça, yüksek aşınmaya sahip bir alanı koruyabilir, ancak varsayılan bir yükseltme olarak değil, malzemeye ve hacme göre seçilmelidir.
- Otomotiv ve EV programları için DFM çıkışlarını PPAP, ISIR, kontrol planları, MSA ve uygun olduğu yerde yetenek çalışmalarına bağlayın. Gösterge planına yansıtılmayan bir tolerans değişikliği tasarruf değil fırlatma riskidir.
- Elektronik ve cihazlar için malzeme sertifikalarını, yüzey kalitesi beklentilerini ve geçerli RoHS veya REACH gerekliliklerini doğrulayın. Kozmetik kabul, sınır numunesi veya ölçülebilir bir standartla tanımlanmalıdır.
- Değişiklik kontrolünü sıkı tutun. Kalıp onarımı, kesme kenarını kaydırabilir veya delme öncesi konumunu değiştirebilir; değişiklik orijinal DFM varsayımlarına göre incelenmezse aynı kusur farklı bir biçimde geri dönebilir.
Bu nedenle en güvenilir DFM örnekleri izlenebilirdir: bir çizim revizyonu, bir şerit düzeni değişikliği, bir tolerans kararı, bir mastar değişikliği ve bir bakım notu. Bu izlenebilirlik, bir teklifi karşılaştırılabilir hale getiren ve lansmanı kontrol etmeyi kolaylaştıran şeydir.
Pratik çıkarım basit: öncesi ve sonrası sonuçları gösteren DFM örneklerini isteyin. Bir deliğin neden hareket ettiğini, bir istasyonun neden kaldırıldığını veya toleransın neden gevşetildiğini açıklayabilen bir tedarikçi, genellikle gerçekten üretebileceği parçayı teklif etmeye daha hazırlıklı olacaktır. Örneklerin dramatik olmasına gerek yok; bunların spesifik, ölçülebilir olması ve alet ve denetim planına bağlı olması gerekir.
Önceki yazı
Güvenilirlik ve Üretilebilirlik için Tasarım: Üretimde Hayatta Kalan Marjlar
Sonraki Gönderi
Petrol Endüstrisi için Özel Metal Damgalı Parçalar: Malzemeler ve Kaynak Kullanımı
Bizim Ürünler.
İşinize Burada Bir OEM Üreticisiyle Başlayın!

Küresel müşterilere eksiksiz anahtar teslim çözümler sağlayın
aracılığıyla
yenilik!
HIZLI BAĞLANTILAR
İLETİŞİM BİLGİLERİ.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Yolu, Wujiang Ekonomik Kalkınma Bölgesi, Suzhou, Çin
Telif hakkı © Suzhou Shuangqisi Kalıp Ekipmanları Co, Ltd Tüm Hakları Saklıdır. Özel Damgalama Kalıbı Metal Damgalama Kalıbı Üreticileri
