-
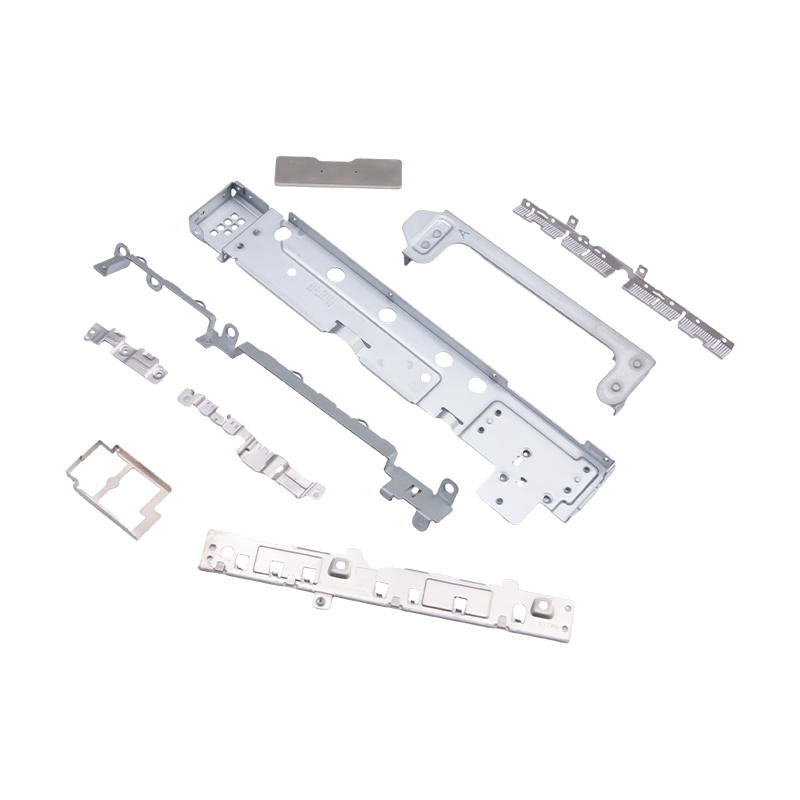
Dizüstü bilgisayarlar ve cep telefonları için küçük damgalı parçalar
Modern taşınabilir elektroniklerin temel dahili...
-
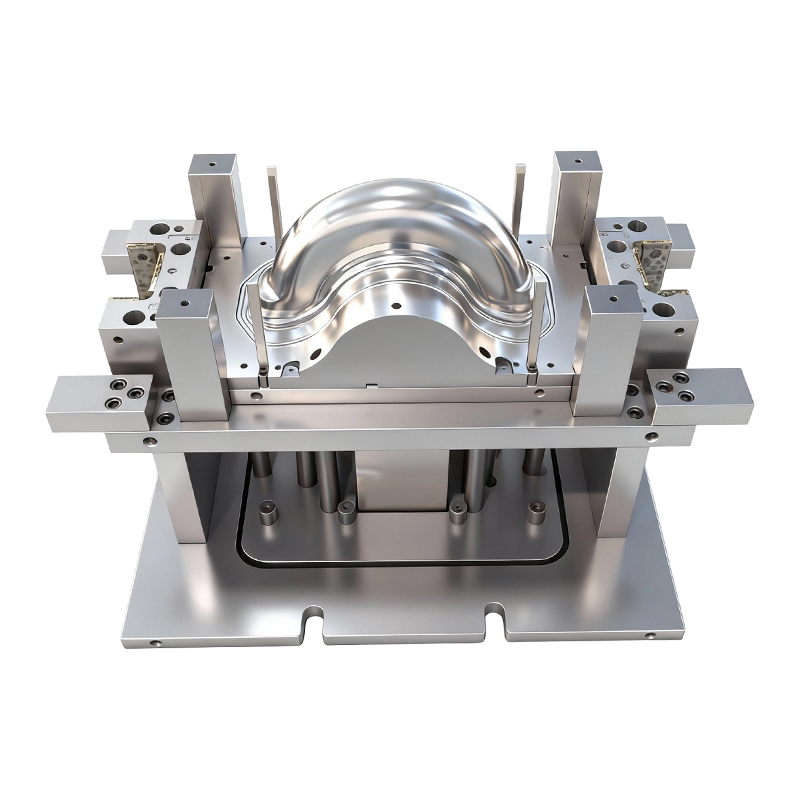
İki tekerlekli elektrikli araçların ön ve arka tekerlekleri için derin çekme kalıbı
İki tekerlekli elektrikli araçların ön ve arka ...
-
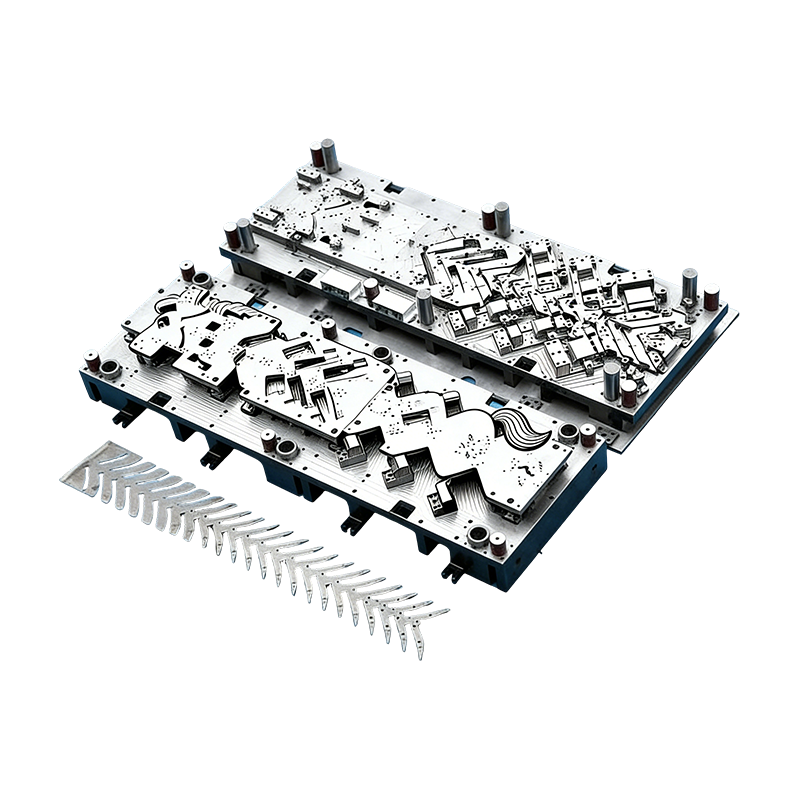
Otomotiv parçaları için progresif kalıplar
Otomotiv motor muhafazasına yönelik bu Sürekli ...
-
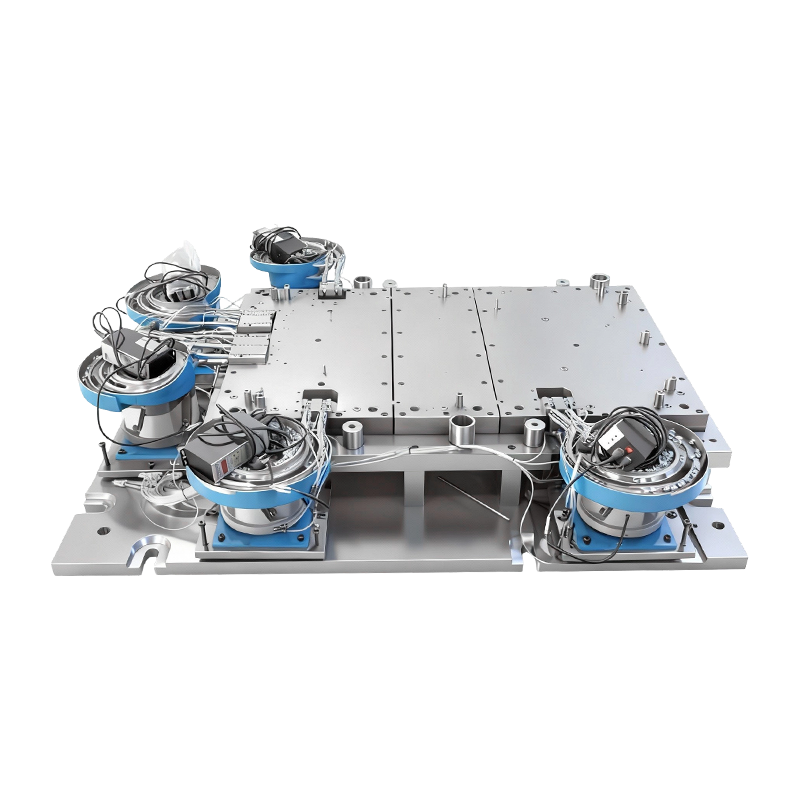
Büyük bilgisayar makine tabanı için otomatik perçinleme kalıbı
Büyük Bilgisayar Makine Tabanı için Bu Otomatik...
-
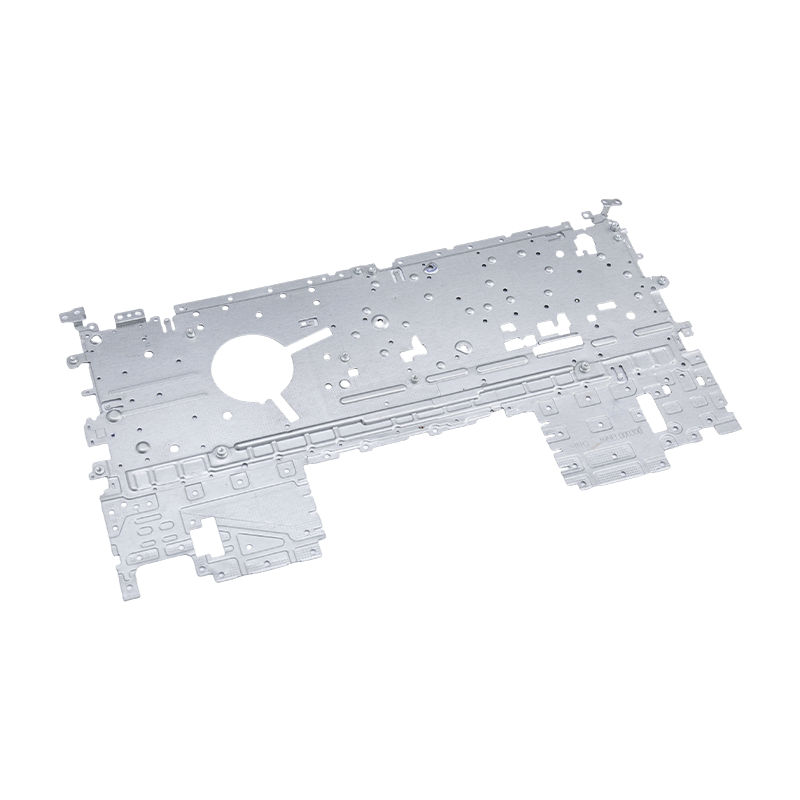
Dizüstü damgalama parçaları
Dizüstü bilgisayar damgalama parçalarımız, dizü...

Sektör Haberleri
Ana sayfa / Haberler / Sektör Haberleri / Petrol Endüstrisi için Özel Metal Damgalı Parçalar: Malzemeler ve Kaynak Kullanımı
Petrol Endüstrisi için Özel Metal Damgalı Parçalar: Malzemeler ve Kaynak Kullanımı
2026-10-20
Terminal manifoldunda akan bir yakıt deposu uç kapağı, presin çok yavaş çalışması nedeniyle nadiren arızalanır. Çizimin 180 mm conta yüzeyinde 0,2 mm düzlüğe izin vermesi veya 304'ün klorür açısından zengin bir yıkama bölgesi için belirtilmesi nedeniyle başarısız oldu. Petrol endüstrisi için özel metal damgalı parçalarda, satın alma kararı baskıda etkili bir şekilde üç yerde verilir: malzeme bilgisi, tolerans bloğu ve sertifika paketi.
En fazla para tasarrufu sağlayan kural: akışkan kimyasından alaşımı seçin, ardından tolerans bloğunun sürece karar vermesine izin verin, tersi değil.
- Sac metal, genellikle 1,0 ila 2,0 mm ölçülerinde damgalı petrol bileşeninin birim fiyatının yüzde 45 ila 60'ı kadardır.
- Örneğin karbon çeliğinin 316L'ye yükseltilmesi, tek bir strok sayılmadan önce malzeme harcamasını kabaca iki katına çıkarır.
- Sertlik doğrulaması ve tam ısı numarası izlenebilirliği yüzde 8 ila 12 oranında daha fazla katkı sağlar, ancak bunlar, temiz bir teslim alma muayenesi ile reddedilen bir parti arasındaki farktır.
0,90 dolarlık bir braket ile 4,20 dolarlık bir conta tutucusu arasındaki boşluk neredeyse hiçbir zaman baskı hızına ulaşmaz. Aşağıda bu yayılmayı gerçekte neyin tetiklediği, ana alaşımların ölçülebilir kriterlere göre nasıl karşılaştırıldığı ve damgalı parçaların yukarı ve aşağı yöndeki petrol ekipmanlarının içinde nerede bulunduğu yer almaktadır.
Parça Profiliyle Değil, Akışkanla Başlayın
İki özdeş braket, onlara neyin dokunduğuna bağlı olarak tamamen farklı metalurji gerektirebilir. 0,05 psi'nin üzerindeki H2S kısmi basıncı, uygulamayı karbon ve düşük alaşımlı kaliteler için sertliği 22 HRC'de sınırlayan NACE MR0175 / ISO 15156 kapsamında ekşi hizmete sokar. Damgalama makinelerinin tuzağı işin sertleşmesidir: dar bir yarıçap üzerinde oluşturulan 316L'lik bir şerit, gelen bobinin rahatlıkla karşıladığı sertlik sınırlarını yerel olarak aşabilir. Tavlanmış şeridi ve bir veya daha fazla malzeme kalınlığında minimum bükülme yarıçapını belirtin.
Ekşi servis
Sertlik sınırı 22 HRC'dir. Tavlanmış 316L veya nitelikli düşük alaşımlı kaliteler, sertliği çizim yerine ısıyla kontrol edilir.
Klorür açısından zengin su
Çukurlaşma direnci eşdeğeri (PREN) kalitenin adından daha önemlidir: 316L 24 ila 26 civarında, dubleks 2205 ise 35 ila 40 civarındadır. Klorür açısından ağır üretilen suda 60 C'nin üzerinde 316L bir risktir.
Termal bisiklet
-46 C'den 150 C'ye kadar sızdırmazlık yüzeyleri parça akmadan önce hareket eder. Düzlük ve çapak kontrolü, conta tutucuları ve destek plakalarında çekme mukavemetini geride bırakır.
Üst taraftaki ağırlık sınırları
Açık deniz kızakları 0,8 ila 1,2 mm yüksek mukavemetli paslanmaz malzemeye doğru itilir, bu da geri esnemeyi artırır ve genellikle ikinci bir şekillendirme istasyonuna ihtiyaç duyar.
Yakıt tarafındaki bileşenler yine farklı bir kısıtlama seti getiriyor: metalin hidrokarbon temasını, kesilmiş kenarlardaki kaplama hasarını ve kullanım sırasında çatlamayacak bir kaynak veya kıvrımlı bağlantıyı tolere etmesi gerekiyor. Tanklar ve rezervuarlar için uç kapakları, dikişin ilk geçişte sızdırmazlık sağlayıp sağlamayacağını ölçü tutarlılığı ve kenar kalitesinin belirlediği tipik bir örnektir.
 Yakıt Tankı Grupları için Gaz Tankı Sonu Damgalama Parçaları Sızıntıyı önlemeye yardımcı olmak için eşit kalınlıkta ve pürüzsüz kenarlı, yakıt deposu sızdırmazlığı için oluşturulmuş soğuk haddelenmiş çelik veya alüminyum uç kapakları. Ürünü Görüntüle →
Alıcıların Gerçekte İstediği Sayılarla Karşılaştırıldığında Dört Derece
Çoğu petrol damgalama araştırması dört malzeme ailesinden birine dayanmaktadır. Aşağıdaki karşılaştırmada 1,0 ila 2,0 mm'lik bir sac ve malzeme maliyeti için 1,0'lık bir karbon çeliği taban çizgisi kullanılmıştır, bu nedenle doğrudan maliyet modeline düşürülebilir.
1,0 ila 2,0 mm'lik levha için gösterge değerler: yüzey pürüzlülüğü, kenar durumu ve pasifleştirme ile tuz püskürtme saatleri kayması; bu nedenle bunları bir garantiden ziyade bir sıralama olarak değerlendirin.
Bir programın aynı ölçüde daha yüksek güce ihtiyacı varsa, bu notta ele alındığı gibi, malzeme konuşması takım konuşmasını da değiştirir. yüksek mukavemetli çelikler damgalamayı nasıl değiştirir? . Aynı mekanik, daha yüksek akma derecelerine uygun basınç içeren braketler ve kelepçeler için de geçerlidir.
Birim Maliyetini Baskı Hızından Daha Fazla Taşıyan Altı Spesifikasyon Hattı
100 indeksli damgalı bir parantez alın ve çizimdeki her seferinde bir satırı değiştirin. Aşağıdaki model, incelediğimiz petrol araştırmalarının çoğunda tekrarlanıyor ve iki tedarikçinin benzer bir baskıda neden yüzde 40 ayrı olabileceğini açıklıyor.
220
316L yükseltmesi
135
Düzlük 0,05 mm
126
1.000 saatlik tuz spreyi
118
0,05 mm çapak, çapak alma işlemi yok
112
Lot başına NACE sertliği
108
EN 10204 3.1 izlenebilirlik
Bir damgalı parça için göreceli maliyet endeksi, karbon çeliği taban çizgisi 100 olarak ayarlanmıştır; takım amortismanı, yıllık hacme bağlı olduğundan hariç tutulmuştur.
Tedarik için üç çıkarım önemlidir. Birincisi, sızdırmazlık yüzeyinde daha sıkı bir düzlük çağrısı genellikle malzeme yükseltmesinden daha az maliyetlidir ve sahadaki sızıntı yolunu ortadan kaldırır; bu nedenle, bunu varsayılan olarak değil, bilinçli olarak belirtin. İkincisi, ikincil çapak alma işlemi olmadan 0,05 mm çapak istemek, kalıbı işi yapmaya zorlar: tezgah işlemi yerine ince kesme veya kalıp içi yeniden vuruş. Üçüncüsü, dokümantasyon listedeki en ucuz satırdır ve sevkıyatın bekletilmesinin en yaygın nedenidir; dolayısıyla bunu asla ima etmeyin.
Damgalı Bileşenlerin Petrol Zincirinde Gerçekte Bulunduğu Yer
Valfler ve akış kontrolü, yüzde 30
Rafinaj ve petrokimya, yüzde 24
Kuyu başı ve kuyu içi araçları, yüzde 18
Boru hattı ve toplama, yüzde 14
Depolama ve yakıt terminalleri, yüzde 8
LNG ve kriyojenik, yüzde 6
Valfler hakimdir çünkü tek bir kontrol valfi 8 ila 20 damgalı öğeyi absorbe edebilir: diyafram destek plakaları, conta tutucuları, konumlayıcı braketleri, hareket durdurucuları ve şimler. Bu konsantrasyon alıcılar için faydalıdır çünkü bir progresif kalıp ailesi genellikle birden fazla valf boyutunu kapsar. Bu arada depolama ve terminal dilimi, tank uç kapakları, dağıtım braketleri ve seviye gösterge plakaları üzerine inşa edilirken karayolu tankerleri ve iyi hizmet kamyonları, ağır kamyon damgalama programlarından braketleri, ısı kalkanlarını ve basamak plakalarını çeker.
 Ticari Araç Montajları için Ağır Kamyon Damgalama Parçaları Yüksek mukavemetli çelik çerçeve braketleri, süspansiyon plakaları ve motor takozları, eşit kalınlıkta soğuk damgalanmış ve düzlük ve korozyon direnci açısından kontrol edilmiştir. Ürünü Görüntüle →
Bir RFQ Çıkmadan Önce Baskıda Ne Söylenmeli?
Belirsiz baskılar yastıklı tırnaklar alır çünkü damgalayıcı en kötü durumu fiyatlandırmak zorundadır. Maliyet eklemeden belirsizliği ortadan kaldıran satırlar şunlardır:
- Genel tolerans /-0,10 mm'dir, işlevsel özellikler /-0,05 mm'dir, nota yerine özellik başına çağrılır.
- Kaplamadan önce ölçülen, conta ve sızdırmazlık yüzeylerinde 100 mm'de 0,05 mm'lik düzlük.
- Sızdırmazlık ve O-ring temas yüzeylerinde "çapaklara izin verilmez" koşuluyla maksimum 0,05 mm çapak sınırı.
- 316L için 1 ton ve karbon çeliği için 0,8 ton minimum bükülme yarıçapı, ayrıca kritik bükümler için tane yönü.
- Bir sonuç olarak değil, bir süreç olarak ifade edilen yüzey işlemi: ASTM A967'ye göre pasifleştirme veya 8 ila 12 mikrometrede çinko pul.
- Sertifika düzeyi açıkça belirtilir; örneğin EN 10204 3.1, karton üzerinde ısı numaraları işaretlenmiştir.
Çizimden Yayına: Yedi Adım, Yaklaşık On Altı Hafta
Amaca yönelik olarak tasarlanmış bir kalıba sahip yeni bir petrol damgalama programı, genellikle başlangıçtan seri sürüme kadar yaklaşık 16 hafta sürer. Bu programı sıkıştırmak genellikle bunun bedelini başka bir yerde, çoğunlukla da deneme yinelemelerinde ödemek anlamına gelir.
1. DFM ve materyal incelemesi, 1 ila 2. haftalar
Akışkan kimyası, sertlik sınırları ve kaplama rotası, şerit genişliği sabitlenmeden önce belirlenir.
2. Alet konseptinin dondurulması, 2 ila 4. haftalar
Aşamalı veya aktarım, istasyon sayısı ve yeniden vuruşun veya ince kesmenin çapak belirtme bilgisini ele alıp almadığı.
3. Kalıp yapımı ve deneme, 4 ila 14. haftalar
Uzun direk. İki konsept arasındaki takım maliyeti genellikle yüzde 30 ila 50 oranında farklılık gösterir.
4. İlk makale ve sertifikalar, 14 ila 15. haftalar
Boyut raporu, malzeme sertifikaları, sertlik ve tuz-püskürtme kayıtları tek pakette.
5. Pilot lot, 15 ila 16. haftalar
Sızdırmazlık yüzeyi düzlüğü ve delik konumu üzerine bir yetenek çalışması ile 200 ila 500 parça.
6. Seri sürüm ve SPC
Tanımlanmış bir kalıp bakım aralığı ve belgelenmiş bir değişim-kontrol rotası ile istikrarlı üretim.
Takımlama konsepti kendi inceleme toplantısını hak ediyor çünkü hem sermaye rakamına hem de parça başına orana karar veriyor. Seçim hala açıksa, aşamalı ve transfer damgalamanın bu karşılaştırması her konseptin orta ve yüksek hacimlerde karşılığının nerede olduğunu ortaya koyuyor.
Arz tarafında, takım yapımı ve presleme işlemlerini aynı çatı altında yürüten bir üretici, deneme sorunu ile kalıp düzeltme arasındaki döngüyü kısaltıyor. Merkezi Wujiang, Suzhou'da bulunan Suzhou Shuangqisi, 80 T'den 400 T'ye kadar 25 presin yanı sıra ithal tel EDM, CNC işleme merkezleri ve 60 teknik çalışanın görev yaptığı 10'dan fazla taşlama makinesinin bulunduğu kendi bünyesinde bir kalıphane işletiyor. 2016'daki yan kuruluşu aynı hattın otomasyon tarafını inşa ediyor; bu, bir petrol parçasının ikinci bir tedarikçi arayüzü olmadan manuel bir presten bağlantılı bir transfer hattına taşınması gerektiğinde önem taşıyor.
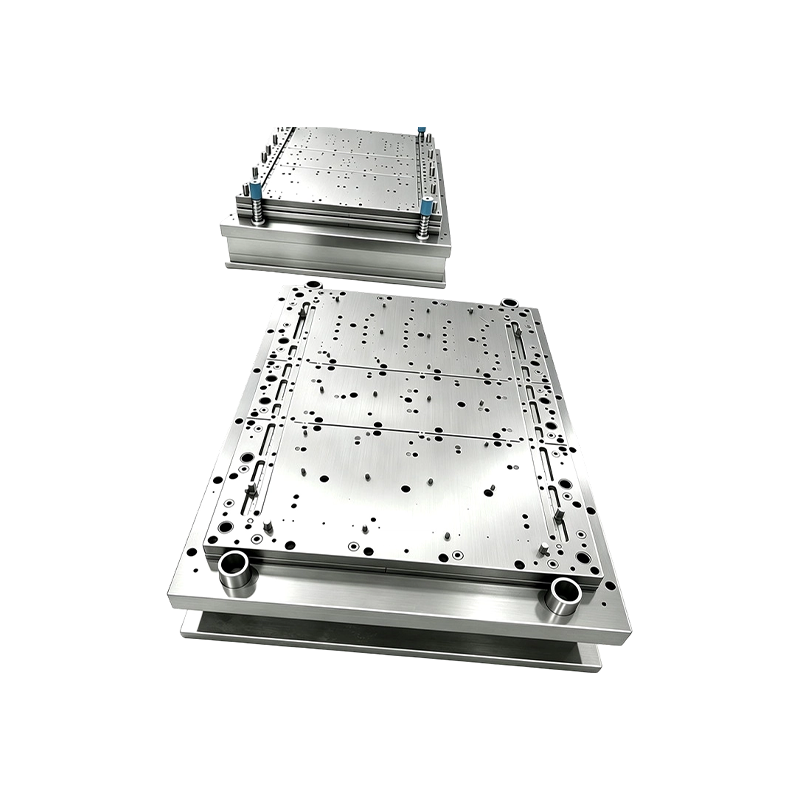 Anahtar Teslim Pres Hatları için Özel Damgalama Otomasyon Ekipmanları Anahtar teslimi entegrasyon desteği ve gerektiğinde üretim ekipmanına yatırım yapma seçenekleriyle damgalama kalıbı ve pres hattı projelerine yönelik özel otomasyon ekipmanı. Ürünü Görüntüle →
Bakım, Uyumluluk ve Kağıt Yolu
Bu sektördeki uyumluluk, duvardaki sertifikalardan çok, her kartonla birlikte neyin seyahat ettiğiyle ilgilidir. Dört alışkanlık birçok kişiyi karantinadan uzak tutuyor.
- Varışta paslanmaz kaliteleri pozitif malzeme tanımlamasıyla doğrulayın. Karışık şerit, başarısız bir 316L talebinin klasik temel nedenidir ve lot başına XRF örneklemesi dakikalar alır.
- Yalnızca gelen bobinde değil, şekillendirme sonrasında sertliği kontrol edin, böylece işlenerek sertleştirilmiş yarıçaplar, ekşi servis tertibatına ulaşmadan önce yakalanır.
- Tuz püskürtme ve pasivasyon kayıtlarını ısı sayılarına bağlı tutun ve sonuçlar yöntemler arasında karşılaştırılamadığı için kullanılan test standardını belirtin.
- Sınıflandırılmış alanlardaki muhafazalar ve cihaz muhafazaları için, damgalamanın tek başına yeterli olduğunu varsaymak yerine, montaj yolunun gerekli tehlikeli alan sertifikasyonunu desteklediğini doğrulayın.
Kalıp bakım aralıkları aynı görüşmeye aittir. Paslanmaz iş, parçanın yanı sıra takımı da sertleştirir; bu nedenle, karbon çeliğinin 100.000 vuruşa çıkabileceği durumlarda 30.000 ila 60.000 strok bileme aralığı gerçekçidir. Tedarik anlaşmasına bu aralığın yazılması, iki yıllık bir program boyunca düzlük uyarısını, gelen herhangi bir denetimden çok daha etkili bir şekilde korur.
Kararların sırası, sorunsuz bir programı maliyetli bir programdan ayıran şeydir. Alaşımı akışkan kimyasından sabitleyin, contayı korudukları yerde düzlük ve çapak sınırlarını ayarlayın, ardından alışkanlık yerine yıllık hacme dayalı olarak aşamalı ve transfer takımları arasında seçim yapın. Dokümantasyon ve sertlik doğrulaması, reddedildikten sonra müzakere edilmemeli, ilk tekliften itibaren fiyatlandırılmalıdır. Bunu yaptığınızda, damgalı conta tutucusu veya depo ucu kapağı ticari bir ürün grubu olmayı bırakır ve sahanın ömrü boyunca numaralarını koruyan bir parça haline gelir.
Önceki yazı
Üretilebilirlik için Tasarım Metal Damgalama Tekliflerini Değiştiren Örnekler
Sonraki Gönderi
Ağır Damgalama Kılavuzu: Toleranslar, Tonaj, Kalıp Tasarımı ve Takım Seçimi
Bizim Ürünler.
İşinize Burada Bir OEM Üreticisiyle Başlayın!

Küresel müşterilere eksiksiz anahtar teslim çözümler sağlayın
aracılığıyla
yenilik!
HIZLI BAĞLANTILAR
İLETİŞİM BİLGİLERİ.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Yolu, Wujiang Ekonomik Kalkınma Bölgesi, Suzhou, Çin
Telif hakkı © Suzhou Shuangqisi Kalıp Ekipmanları Co, Ltd Tüm Hakları Saklıdır. Özel Damgalama Kalıbı Metal Damgalama Kalıbı Üreticileri
