-
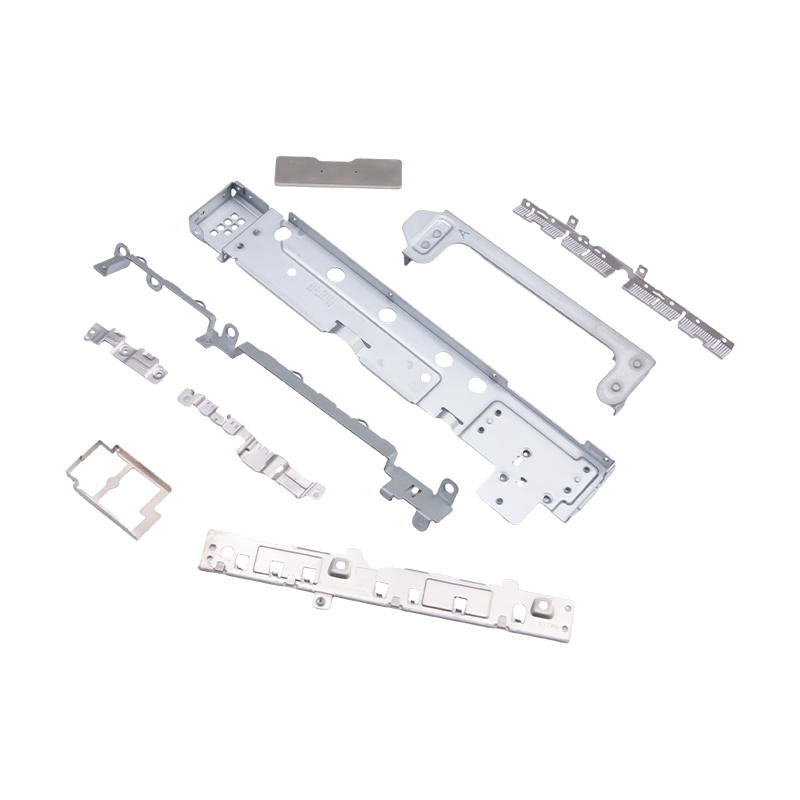
Dizüstü bilgisayarlar ve cep telefonları için küçük damgalı parçalar
Modern taşınabilir elektroniklerin temel dahili...
-
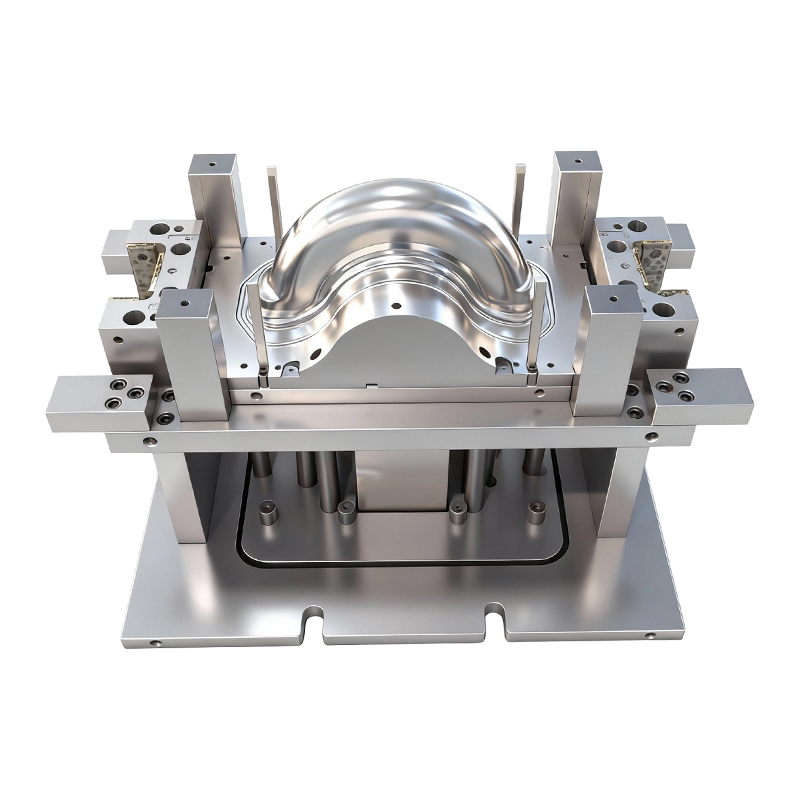
İki tekerlekli elektrikli araçların ön ve arka tekerlekleri için derin çekme kalıbı
İki tekerlekli elektrikli araçların ön ve arka ...
-
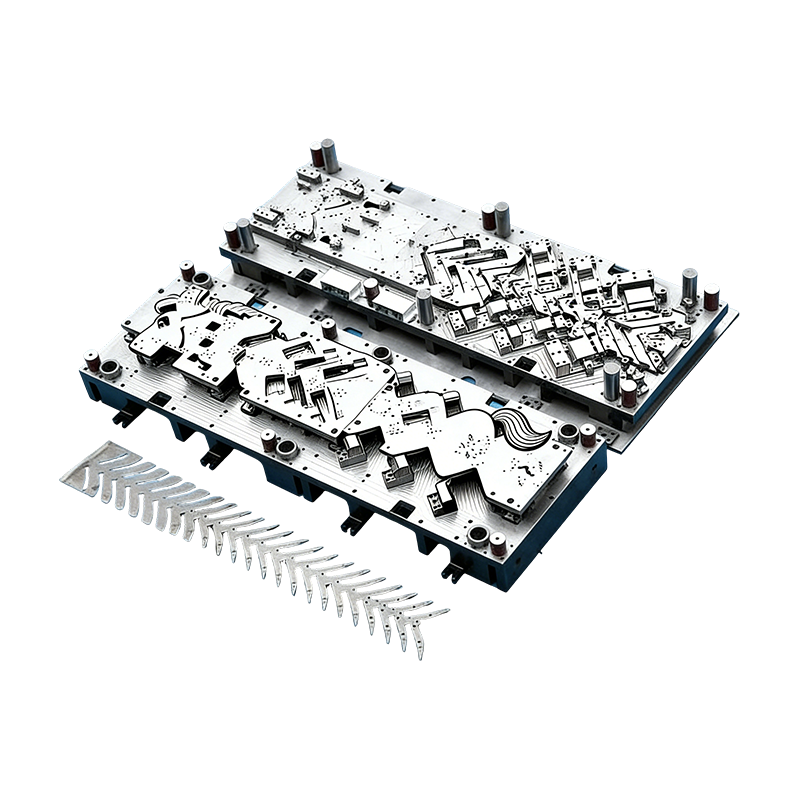
Otomotiv parçaları için progresif kalıplar
Otomotiv motor muhafazasına yönelik bu Sürekli ...
-
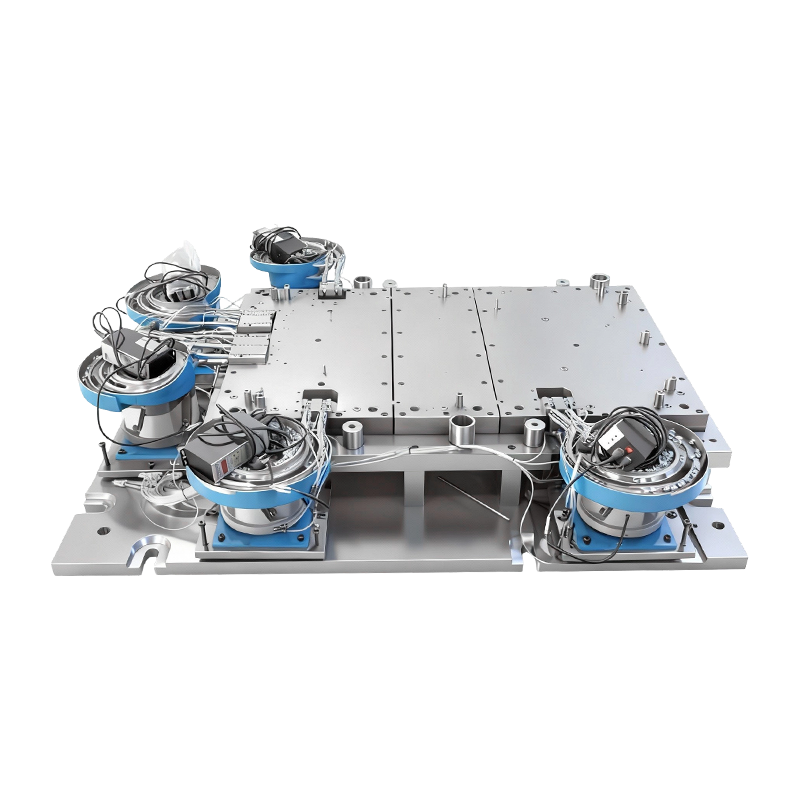
Büyük bilgisayar makine tabanı için otomatik perçinleme kalıbı
Büyük Bilgisayar Makine Tabanı için Bu Otomatik...
-
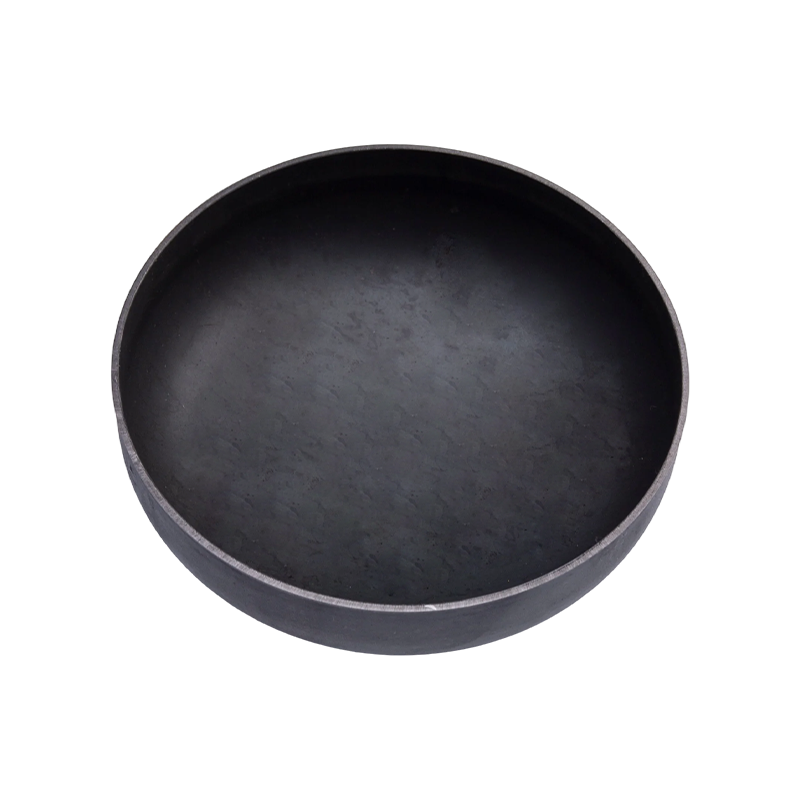
Gaz deposu sonu damgalama parçaları
Gaz deposu ucu damgalama parçaları, soğuk hadde...
-
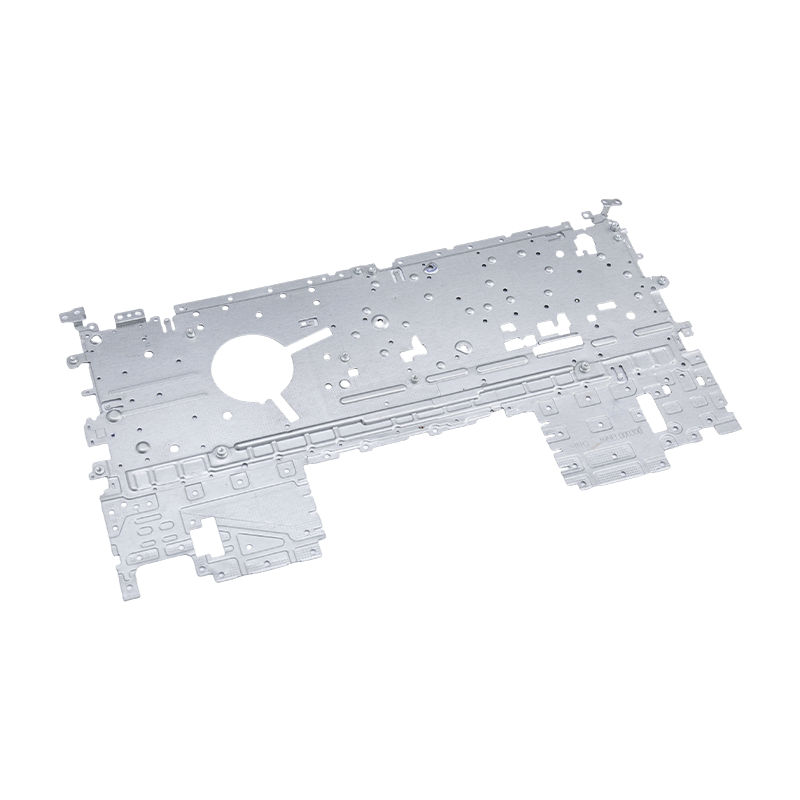
Dizüstü damgalama parçaları
Dizüstü bilgisayar damgalama parçalarımız, dizü...

Sektör Haberleri
Ana sayfa / Haberler / Sektör Haberleri / Güvenilirlik ve Üretilebilirlik için Tasarım: Üretimde Hayatta Kalan Marjlar
Güvenilirlik ve Üretilebilirlik için Tasarım: Üretimde Hayatta Kalan Marjlar
2026-11-02
1,5 mm'lik bir HC340LA koltuk braketi, CMM'deki tüm boyutsal kontrollerden geçmiştir ve kullanım sırasında hâlâ çatlaktır. Çatlak, 0,6 mm iç bükülme yarıçapında başladı; bu, yorulma yükünün buna izin vermesi yerine çizimde ambalaj zarfının yeniden kullanılması nedeniyle ortaya çıktı. Teknik dosyada kağıt üzerinde hiçbir yanlışlık yoktu. Marjin, hiç kimse tarafından belirlenmemişti.
Bu, genellikle iki farklı grup tarafından incelenen iki disiplin arasındaki pratik uçurumdur. Üretilebilirlik için tasarım, bir parçanın sabit bir süreç penceresi içinde tekrar tekrar yapılıp yapılamayacağını sorar. Güvenilirlik için tasarım, müşterinin varsaydığı yaşam boyunca çalışmaya devam edip etmediğini sorar. Damgalı kısımlarda her iki cevap da aynı çizim üzerinde aynı üç rakamla yazılır.
Çalışma sonucu: Güvenilirlik marjlarını ve üretim marjlarını iki değil, tek bir inceleme öğesi olarak değerlendirin. Büküm geometrisi, tolerans yığını ve malzeme durumu her iki özelliği de etkiler ve birinde yapılan değişiklik diğerini de harekete geçirir. Zar kesilmeden önce bunları halledin ve program her ikisini de ücretsiz olarak alır. Daha sonra bunları halledin ve araca iki kez ödeme yapın.
DFM ve DFR'nin Aynı Kaldıraçları Paylaştığı Yer
Damgalı parça sonuçlarının çoğuna dört değişken karar verir. Hiçbiri yeni fikir değil; Pratikte başarısız olan şey sıralamadır çünkü takımlama yorumları ve güvenilirlik yorumları çizime farklı zamanlarda gelir.
Geometri oluşturma
1x sac kalınlığının altındaki bir iç yarıçap, gerilimi dış fiber üzerinde yoğunlaştırır; 0,5x'in altında ilk yorulma döngüsünü bekleyen bir çatlaktır. Mikro alaşımlı kaliteler için 1,5 kat kalınlık veya form tutun ve gerilimi azaltın. Delik-bükülme mesafesini 2t R'de tutun, böylece delik daha sonra preslemede başarısız olacak bir oval şeklinde esnemez.
Tolerans yığını
Dört istasyonlu progresif kalıbın içindeki referans noktasından 300 mm uzaklıktaki bir özellik üzerinde artı veya eksi 0,05 mm, prosesin yerine getiremeyeceği bir sözdür. Toleransı takım aşınması, bobin kalınlığı dağılımı ve pres sapması dahil olacak şekilde istifleyin, ardından en kötü durumda düzeneğin hala çalışıp çalışmadığını test edin. Aksi takdirde düzeltme daha sıkı bir baskıya değil arayüze aittir.
Malzeme durumu
Bobinler arasındaki 40 MPa'lık akma dağılımı geri esnemeyi değiştirir, bu da son açıyı değiştirir, bu da bağlantı yerindeki temas gerilimini değiştirir. Kaliteyi ve teslimat durumunu belirtin, EN 10204 3.1 sertifikalarını talep edin ve prototip ile seri arasında tane yönünün tutarlı olmasını sağlayın, böylece güvenilirlik testi gerçekten göndereceğiniz parçayı doğrular.
Süreç yeteneği
Ppk 1.0'da çalışan bir karakteristik, kabaca bir parçayı 300 dış limite koyar. Yılda 200.000 adet üretilen bir grupta bu bir kalite rakamı değil, bir güvenilirlik rakamıdır. Ppk 1.67'yi PPAP'a ayarlayın ve özelliği, kalıbın 200.000 vuruşluk aşınma payından sonra hala onu tutacak şekilde tasarlayın.
Kalıp konseptinin kendisi bir güvenilirlik kararıdır. Aşamalı bir alet, şeridi her istasyondan tek vuruşta taşır; bu, yeniden kenetleme varyasyonunu ortadan kaldırır, ancak daha sonra tüm hatta dokunmadan bir istasyonu düzeltme seçeneğini ortadan kaldırır. Transfer takımları, istasyonları baskı makinelerine yayar ve daha fazla işlem maliyetiyle bireysel ayarlamayı kolaylaştırır. İnceleniyor ilerici ve transfer damgalama Erken aşama genellikle tek bir boyut seçilmeden önce hangi toleransların gerçekçi olduğuna karar verir.
 Otomotiv Motor Muhafazaları için Progresif Damgalama Kalıpları Hassasiyet, aşınma direnci ve sürdürülebilir seri üretim için tasarlanmış, yüksek hacimli otomotiv motor gövdeleri ve küçük parçalar için özel sürekli kalıplar. Ürünü Görüntüle →
DFM ve DFR'nin Karşılaştırılması: Farklı Hedefler, Paylaşılan Kanıtlar
İki sütunu ayrı tutmak, ortak bir incelemede bile faydalıdır çünkü bunlar farklı şeyleri optimize eder ve farklı verileri tüketir.
Tablo 1: İki disiplin, bir inceleme formunda ayrı sütunlar olarak okunur ancak aynı kritik özelliklerde birleşir.
Takım Oluşturuluncaya Kadar Kimsenin Tartışmadığı Maliyet Eğrisi
Tek bir damgalı parça hatasını düzeltmenin göreceli maliyeti keskin bir şekilde artıyor ve en keskin adım çoğu ekibin planladığı adım değil.
Konsept 1x
Tasarım dondurma 8x
Kalıp inşası 45x
PPAP120x
Alan 400x
Tasarımın dondurulması ile kalıp yapımı arasındaki beş katlı geçiş önemli olanıdır çünkü bu, geometrinin çeliğe dokunmadan hareket edebileceği son noktadır. Geri yaylanma telafisi, ek ve trim hattı değişiklikleri ekranda ucuz, baskıda pahalıdır: yeniden kesilmiş kalıp bloğu, haftalarca baskı süresi, yeni bir deneme programı ve hareket eden her özelliğin yeniden doğrulanması anlamına gelir. Bu nedenle, PPAP'a ulaşan bir güvenilirlik marjı, mühendislik maliyeti kadar bir üretim maliyetidir.
Damgalı Parça Güvenilirliği Çalışmasının Yoğunlaştığı Yer
Aşağıdaki tahsis, damgalı parça içeriğinin tipik olarak son pazarlar arasında nasıl bölündüğünü gösteren bir planlama görünümüdür ve ölçülen pazar payını tanımlamak yerine inceleme kapasitesini boyutlandırmak için kullanılır.
Otomotiv ve EV'nin yapısal, akü ve bara içeriği yaklaşık yüzde 46 ile en ağır ikili yükü taşıyor çünkü çarpma, sızdırmazlık ve elektrik gereksinimlerinin tümü aynı parçada yer alıyor.
- %46 Otomotiv ve EV gövdesi, akü, bara
- %24 Tüketici elektroniği ve cihaz muhafazaları
- %18 Servo sürücüler ve kompresörler gibi endüstriyel ekipmanlar
- %12 İki tekerlekli ve ağır kamyon parçaları
Akü kapak plakaları ve bakır baralar bunun en açık örneğidir. Güvenilirlik gereksinimi sızdırmazlık, kararlı temas direnci ve çatlama olmadan termal döngüdür; üretilebilirlik gereksinimi çekme derinliği, boş tutucu kuvveti ve geri yaylanma kontrolüdür. İkisi zıt yönlere çekilir ve parça ancak her ikisi de sırayla yerine aynı yinelemede çözüldüğünde ucuz hale gelir.
 Hassas Pil Kapağı Damgalama Parçaları Dar toleranslara ve delikler, flanşlar ve bükme seçeneklerine sahip çelik, alüminyum veya paslanmaz çelikten özel damgalı pil muhafazası kapakları. Ürünü Görüntüle →
Üretimle Temasta Yaşayan Bir İnceleme Dizisi
Sıra, titizlikten daha önemlidir. Bu beş adım verilen sıraya göre çalışır ve daha sonra uyarlanması zordur.
Adım 1 – Başarısızlığı tanımlayın
Herhangi bir toleranstan önce arıza tanımını yazın: yük, döngü sayısı, ortam, kabul edilebilir sızıntı oranı veya direnç kayması. Güvenilirlik, tanımlanmamış bir kritere göre incelenemez.
Adım 2 - Pencereyi eşleyin
Parçayı kalıp tipiyle, mevcut pres tonajıyla ve bobin genişliğiyle eşleştirin, ardından zaten kanıtlanmış bir pencerenin dışında duran her özelliği işaretleyin. damgalama kalıbı ve damgalama parçası üretimi .
Adım 3 - Gerçekçi bir şekilde istifleyin
İstiflemeyi nominal değerlerle değil, aşınma payını ve malzeme dağılımını dikkate alarak oluşturun. Daha sonra montajın nominal durum yerine hala en kötü durumda çalıştığını doğrulayın.
Adım 4 - Her iki listeyi de çapraz kontrol edin
Her güvenilirlik öğesini bir üretilebilirlik sınırına göre test edin: yorulma ömrüne karşı bükülme yarıçapı, temas direncine karşı kaplama, çatlak başlangıcına karşı kesilmiş kenar kalitesi.
Adım 5 - Bir kontrol planıyla kapatın
Kalıp bakım aralıklarını strok sayımlarına bağlayın, kritik özelliklerin kapasitesini izleyin ve herhangi bir mühendislik değişikliğinden sonra her iki özelliği de yeniden doğrulayın.
Otomasyon bu resmi belirli bir şekilde değiştirir. Robotik transfer ve entegre hat kontrolleri, istasyonlar arasındaki kullanım hasarını azaltır, bu da güvenilirliğe yardımcı olur, ancak hiçbir çizimin yakalayamayacağı yeni değişkenler olarak kelepçe tekrarlanabilirliği ve sensör güvenilirliğini ekler.
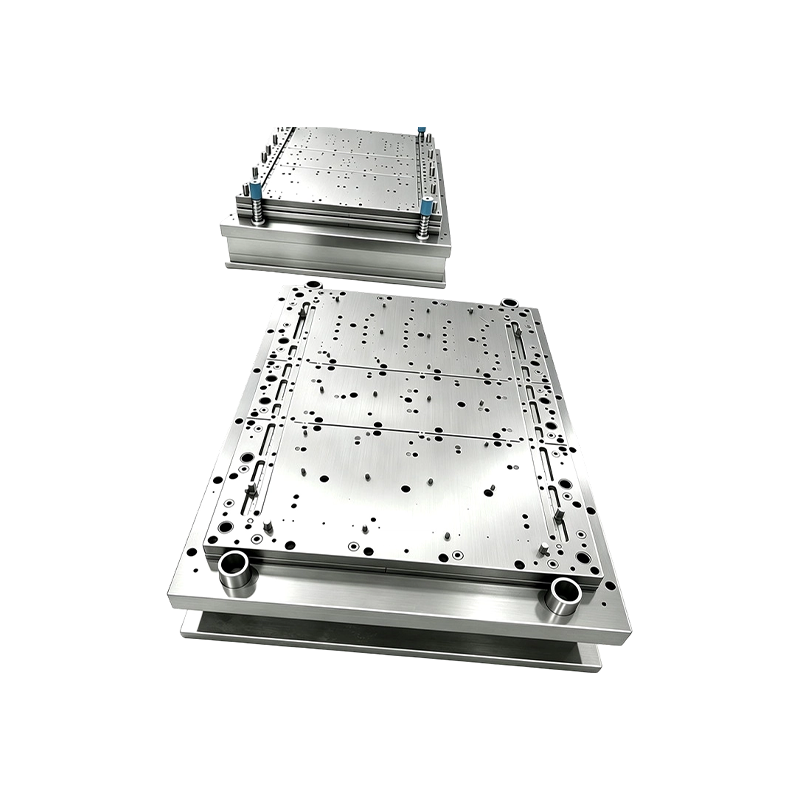 Özel Damgalama Otomasyon Ekipmanları ve Anahtar Teslim Projeler Uygun maliyetli damgalama işlemleri için müşteri ihtiyaçlarına göre yapılandırılmış ilgili üretim ekipmanlarıyla birlikte anahtar teslimi projeler olarak sunulan özel damgalama otomasyon ekipmanı. Ürünü Görüntüle →
Bakım, Dokümantasyon ve Uyumluluk
Marjlar ancak seri üretim başladıktan sonra evrakların onları koruması durumunda hayatta kalır.
- Kontrol planını ve süreç FMEA revizyonunu çizim revizyonuna kilitleyin; Şekli değiştiren herhangi bir kalıp onarımı, yeniden PPAP'ı ve müşteri değişiklik bildirimini tetikler.
- Yetenek hedeflerini açıkça belirleyin: Kritik özelliklerde PPAP'ta Ppk 1,67, seri üretimde 1,33, aynı özelliklerde gösterge tekrarlanabilirliği yüzde 10'un altında.
- Fiyat teklifi vermeden önce ASTM B117'ye göre korozyon saatlerini kabul edin, çünkü bitirme rotası hiçbir zaman fiyatlandırılmamış geometri değişikliklerini zorlayabilir.
- EN 10204 3.1 sertifikalarıyla desteklenen malzeme ısı numaralarını bobinlere göre kaydedin ve parti örneklerini saklayın.
- Kalıp bakımını takvim günleri yerine vuruşlarla planlayın ve ilk onarımın nominal değeri değiştirmemesi için zımbalarda ve kalıp bloklarında aşınma payını tasarlayın.
- Piyasa uyumluluğunu mühendislikten ayrı olarak ele alın: Elektronik damgalama için RoHS ve REACH beyanları, otomotiv için boyut raporları ve belgelenmiş bir sapma süreci; böylece geçici bir imtiyaz asla kalıcı çizim haline gelmez.
Güvenilirlik ve üretilebilirlik paralel çalışan iki proje değildir. Bunlar, büküm yarıçapları, tolerans yığınları ve malzeme koşullarıyla ifade edilen bir dizi marj kararıdır ve çizimin hala yumuşak olduğu anda en ucuzlarıdır. Güvenilir biçimde şekillendirilemeyen bir parça sahada da güvenilir olmayacaktır; daha sonra daha yüksek bir fiyatla başarısızlığa uğrayacaktır.
Önceki yazı
Önceki makale yok
Sonraki Gönderi
Üretilebilirlik için Tasarım Metal Damgalama Tekliflerini Değiştiren Örnekler
Bizim Ürünler.
İşinize Burada Bir OEM Üreticisiyle Başlayın!

Küresel müşterilere eksiksiz anahtar teslim çözümler sağlayın
aracılığıyla
yenilik!
HIZLI BAĞLANTILAR
İLETİŞİM BİLGİLERİ.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Yolu, Wujiang Ekonomik Kalkınma Bölgesi, Suzhou, Çin
Telif hakkı © Suzhou Shuangqisi Kalıp Ekipmanları Co, Ltd Tüm Hakları Saklıdır. Özel Damgalama Kalıbı Metal Damgalama Kalıbı Üreticileri
