-
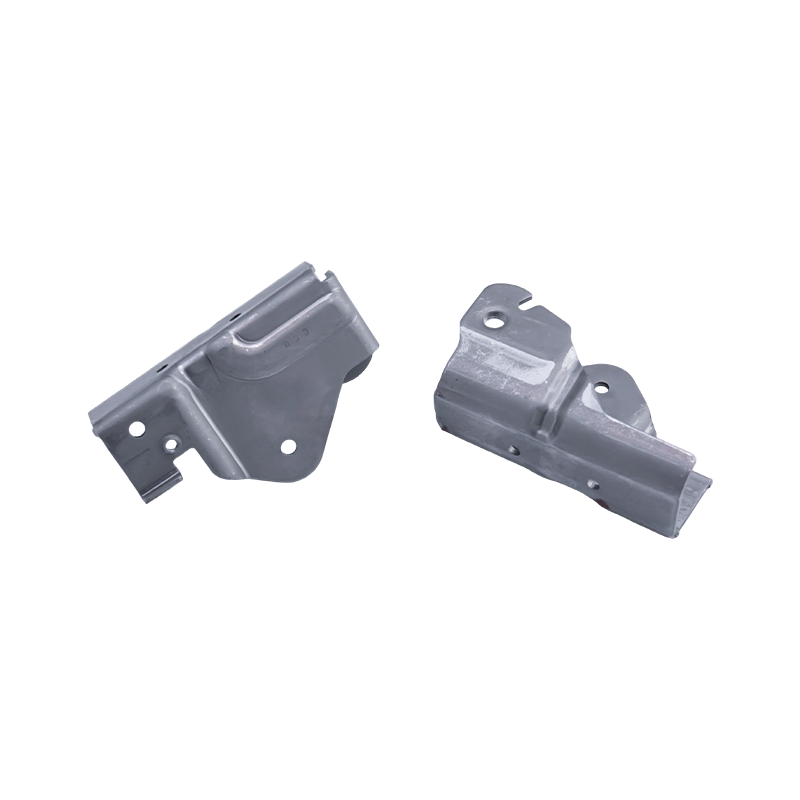
Araba koltuğu damgalama parçaları
Araba koltuğu damgalama parçaları, yüksek hassa...
-
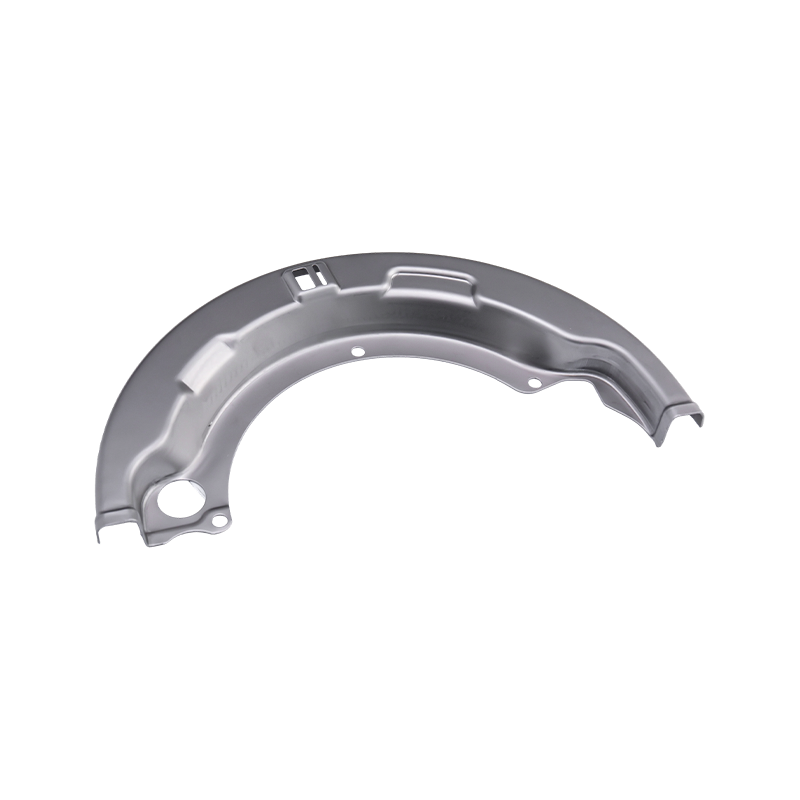
Ağır kamyon damgalama parçaları
Ağır kamyon damgalama parçalarımız, uzun mesafe...
-
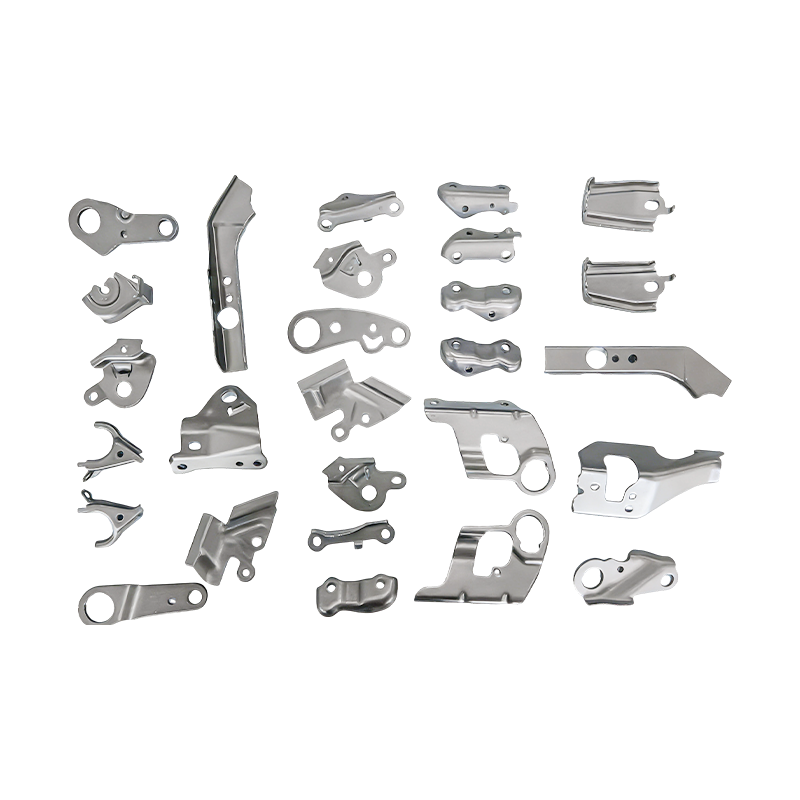
Küçük otomotiv parçaları ilerici kalıp damgalama parçaları
Küçük otomotiv parçalarımız aşamalı kalıp damga...
-
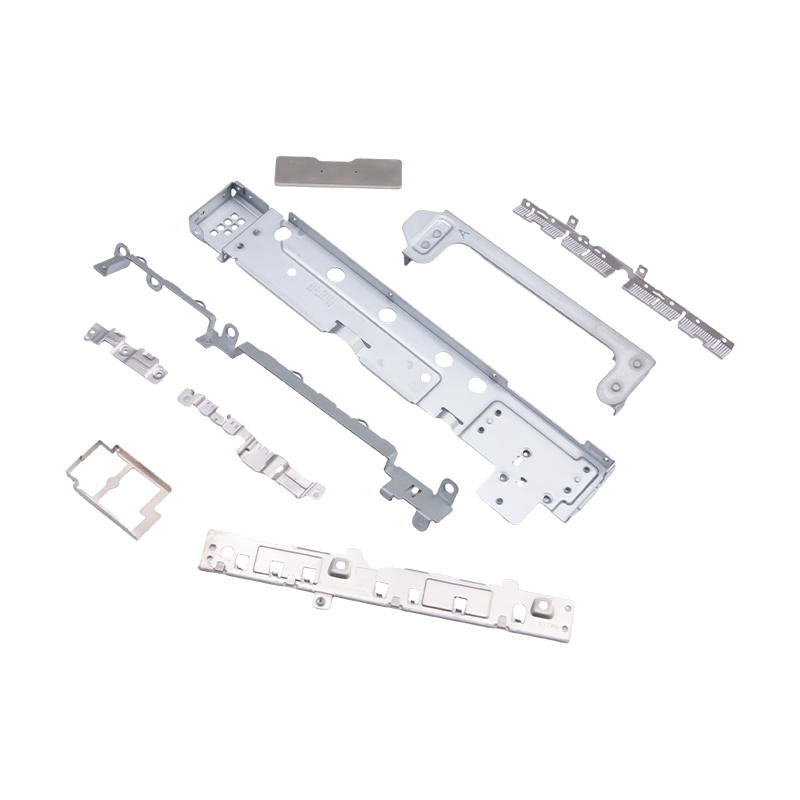
Dizüstü bilgisayarlar ve cep telefonları için küçük damgalı parçalar
Modern taşınabilir elektroniklerin temel dahili...
-
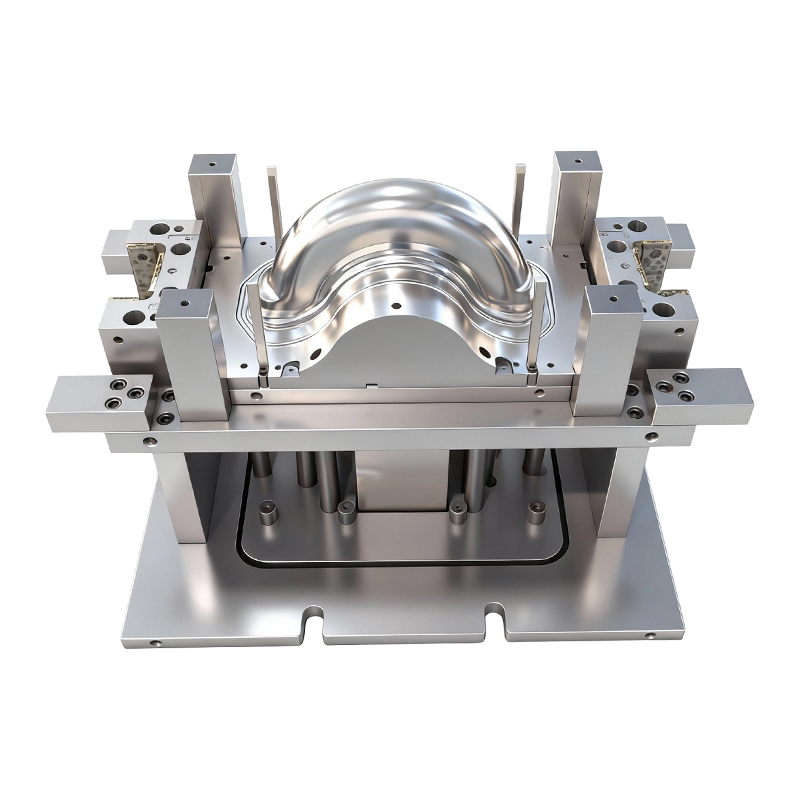
İki tekerlekli elektrikli araçların ön ve arka tekerlekleri için derin çekme kalıbı
İki tekerlekli elektrikli araçların ön ve arka ...

Sektör Haberleri
Ana sayfa / Haberler / Sektör Haberleri / Alüminyum Aşamalı Damgalama: Proses, Alaşımlar, Tasarım İpuçları ve Maliyet Kılavuzu
Alüminyum Aşamalı Damgalama: Proses, Alaşımlar, Tasarım İpuçları ve Maliyet Kılavuzu
2026-09-14
Alüminyum aşamalı damgalama, geometrinin, alaşımın ve yıllık miktarın sürece uygun olması koşuluyla, yüksek hacimlerde hafif hassas parçalar üretmenin en tutarlı ve uygun maliyetli yoludur. Bir bobinden beslenen tek bir progresif kalıp, her pres vuruşunda bir alüminyum bileşeni boşaltabilir, delebilir, şekillendirebilir ve kesebilir; aynı zamanda ikincil işleme gerekmeden deliklerden deliğe toleransları ±0,05 mm'ye yakın tutar. Bu kombinasyon, pil kapaklarının, motor muhafazalarının, elektronik şasi parçalarının ve elektrik konnektörlerinin rutin olarak bu şekilde yapılmasının nedenidir.
Anahtar paket servisi: Yıllık talebin yüksek olduğu, parçanın kesintisiz bir şerit halinde yerleştirilebildiği ve tutarlı toleransların tasarım esnekliğinden daha önemli olduğu durumlarda alüminyum aşamalı damgalamayı seçin. Bu koşulların altında, daha basit manuel veya transfer takımları genellikle daha ekonomiktir.
Alüminyum Aşamalı Damgalama Nedir?
Aşamalı damgalama, sürekli bir metal şeridi birden fazla istasyona sahip tek bir kalıp seti boyunca besler. Her istasyon bir veya daha fazla işlemi (pilotlama, kesme, basma, bükme, çekme, kabartma veya delme) gerçekleştirir; böylece ham şerit, taşıyıcı şeritten kesildiği son istasyona ulaştığında yavaş yavaş bitmiş bir parçaya dönüşür.
Üretimde süreç nasıl işliyor?
- Bir bobin besleyici, alüminyum şeridi düzleştirir ve onu, pres vuruşu başına hassas bir adımla kalıba doğru ilerletir.
- Pilotlar, şerit konumunu her istasyonda kilitlemek için önceden delinmiş delikleri devreye alır, bu da özellikten özelliğe konum doğruluğunu garanti eder.
- İstasyonlar aşamalı olarak çalışır: ilk istasyon pilot delikleri açar, ortadaki istasyonlar kıvrımlar veya kabartmalar oluşturur ve son istasyon parçayı ayırır.
- Bitmiş parça bir kanal aracılığıyla boşaltılırken, iskelet hurdası geri dönüşüm için yeniden sarılır veya parçalanır.
Tüm istasyonlar aynı şeridin farklı parçalarına aynı anda etki ettiğinden, bir pres darbesi tam bir alüminyum parça üretir. Bu sürekli çalışma, aşamalı damgalamayı diğerlerinden ayıran şeydir. transfer damgalama bireysel işlenmemiş parçaların ayrı kalıp istasyonları arasında taşındığı yer.
Progresif Kalıpta İyi Çalışan Alüminyum Alaşımları
Her alüminyum kalitesi, progresif bir kalıptan temiz bir şekilde beslenmez. Başarılı adaylar, yüksek hızlı delme altında şekillendirilebilirliği, öngörülebilir geri esnemeyi ve kabul edilebilir yüzey davranışını birleştirir. Uygulamada 3xxx, 5xxx ve 6xxx serisi alaşımlar çoğu projeyi kapsamaktadır.
Alaşım
Ortak Öfke
Neden Seçildi?
5052
H32
Yüksek yorulma mukavemeti ve korozyon direnci; akü kapakları, braketler ve yakıt deposu uçları için kullanılır.
3003
H14
Mükemmel şekillendirilebilirlik ve düşük maliyet; muhafazalar, ısı eşanjörü parçaları ve genel damgalamalar için güçlü bir iş makinesi.
6061
T6
Hizmette daha güçlü ve daha istikrarlı, ancak geri yaylanma daha yüksektir; yapısal braketler ve montajlar için tercih edilir.
1100
H14
Çok yumuşak ve çizilmesi kolay; Basit geometriye sahip isim levhaları, reflektörler ve elektrikli parçalar için kullanılır.
Tablo 1 — Progresif kalıplar için alüminyum alaşım seçimi: dayanıklılık ve şekillendirilebilirlik her zaman geri esnemeye karşı üstünlük sağlar.
Alüminyum Parçalarda Neden Progresif Damgalama Tercih Edilir?
İş senaryosu, manuel kalıplara, işlemeye veya yalnızca derin çekmeli takımlara göre ölçülebilir dört avantaja sahiptir.
Kesintisiz verim
İyi yapılmış bir alüminyum progresif kalıp dakikada yüzlerce vuruşla çalışır ve her vuruş tam bir parça üretir. Hacim, takım amortisman noktasını aştığında birim maliyet hızla düşer.
Tekrarlanabilir hassasiyet
Şerit her istasyonda pilot olarak çalıştırıldığından, özellikten özelliğe konumlar milyonlarca döngü boyunca tutarlı kalır. Akü ve motor bileşenlerindeki kritik delik desenleri, yeniden işleme gerek kalmadan ±0,05 mm tutar.
Ağırlık azaltma
Alüminyum, 2,7 g/cm3 ağırlığıyla çeliğin ağırlığının yaklaşık üçte biri kadardır. Aşamalı damgalama, tasarımcıların ağır dökümler yerine ince, sert, şekillendirilmiş bölümler kullanmasını sağlar.
Entegre ikincil işlemler
Kılavuz çekme, perçinleme, kam oluşturma ve markalama kalıp içi istasyonlar olarak eklenebilir, böylece parçalar son montaj durumuna daha yakın hale gelir ve tedarik zinciri adımlarını azaltır.
Pil muhafazaları bu avantajların bir araya geldiği tipik bir örnektir. Kapak boyutsal olarak sağlam, korozyona dayanıklı olmalı ve tutarlı maliyetle yüksek hacimde üretilmelidir.
 Muhafazalar için Hassas Pil Kapağı Damgalama Parçaları Bu damgalı pil kapağı, otomotiv ve enerji depolama muhafazalarına uygundur ve yüksek hacimli üretimde boyutsal stabilite ve korozyon direnci sunarak makalenin ağırlık ve sızdırmazlık faydalarına ilişkin tartışmasıyla uyumludur. Ürünü Görüntüle →
Uygulamada, kaynaklı çelik aksamlardan damgalı alüminyum kapaklara geçiş yapan üreticiler, sızdırmazlık tutarlılığını artırırken parça ağırlığını yarıdan fazla azaltıyor.
Tasarım Sınırları: Çeliği Kesmeden Önce Başarıyı Ne Belirler?
Alüminyum, ilerici kalıpta çelikten farklı davranır. Daha yüksek akma/modül oranı daha fazla geri esneme üretir ve takım çeliğine karşı sürtünme eğilimi yağlama ve kalıp kaplamalarını zorunlu hale getirir. Bu sınırları önceden anlamak, sorunsuz bir lansman ile maliyetli bir yeniden tasarım arasındaki farktır.
Takım mühendisleri tarafından kullanılan pratik tasarım kuralları
- 3xxx ve 5xxx alaşımları için malzeme kalınlığının 1,0 ila 1,5 katı minimum bükülme yarıçapı; 6xxx-T temperleri için 2,0 katına doğru artış.
- Sızdırmazlık veya kayan arayüz haline gelen herhangi bir yüzeyde tutarlı çapak yönünü belirtin.
- Çizilen derinlikleri orta düzeyde tutun; alüminyum keskin köşe yarıçaplarında yırtılır, bu nedenle derin formlara minimum 0,5 mm köşe yarıçapı ekleyin.
- Kalıp tasarımında geri esneme telafisine izin verin; güvenilir tedarikçiler, parçalar arızalandıktan sonra değil, deneme sırasında düzeltme özellikleri ekler.
Üretimde ulaşılabilir toleranslar
±0,05 mm delici
±0,08 mm Kesilmiş profil
±0,10 mm Oluşan virajlar
±0,15 mm Flanşlı kenarlar
Çizelge 1 - Bakımlı takımlarla alüminyum aşamalı damgalamalarda tutulan tipik üretim toleransları.
Alüminyum Aşamalı Damgalamaların Kullanıldığı Yerler
Yüksek hacimde hafif, elektriksel olarak iletken veya korozyona dayanıklı metal parçalara ihtiyaç duyulan her yerde alüminyum aşamalı damgalama kullanılır. Aşağıdaki dağılım, tedarik ettiğimiz endüstrilerdeki tipik talebi yansıtmaktadır.
- Otomotiv ve EV (%42) — akü kapakları, motor muhafazaları, koltuk parçaları, bakır baralar, yapısal braketler.
- Elektronik (%21) — dizüstü bilgisayar muhafazaları, sunucu kasası parçaları, küçük konektörler ve koruyucular.
- Ev aletleri ve beyaz eşyalar (%19) — fırın panelleri, kontrol kutusu damgaları, ısı eşanjörü kanatçıkları.
- Endüstriyel ekipman (%18) — servo sürücü muhafazaları, kompresör bileşenleri, montaj plakaları.
Otomotiv ve yeni enerji araçları
Elektrikli aktarma organlarına geçiş, alüminyum aşamalı damgalamayı akü sistemi ve motor bileşenleri için varsayılan süreç haline getirdi. Örneğin damgalı bir bakır veya alüminyum bara, bükülmüş ve işlenmiş çubukların yerini tek adımda düzlüğü ve delik konumunu koruyan bir parçayla değiştirir.
 EV Güç Dağıtımı için Bakır Bara Damgalama Parçaları Bu yüksek saflıkta bakır bara, zorlu EV uygulamaları için kaplanmış yüzeyler ve sıkı toleranslarla akü, motor ve dönüştürücüler arasındaki verimli akım akışını destekler ve paragrafın ilerici damgalama avantajlarına yaptığı vurguyla eşleşir. Ürünü Görüntüle →
Benzer şekilde, motor mahfazası damgalama parçaları, alüminyumun termal özelliklerinden ve hafifliğinden yararlanırken, ilerici kalıplar, rotor ve stator düzeneklerinin gerektirdiği sıkı eşmerkezliliği korur.
Elektronik ve ev aletleri
Tüketici elektroniği, yüzey kalitesi ve EMI koruma davranışı nedeniyle alüminyumu tercih ediyor. Aşamalı damgalama, dizüstü bilgisayar ve telefon aksamlarına giren ince duvarlı, yüksek hassasiyetli parçaları üretir.
 Alüminyum Dizüstü Bilgisayar Kasası Damgalama Parçaları Dizüstü bilgisayar kasası ve braketlerine yönelik bu damgalı bileşenler, makalenin ince duvarlı elektronik parçalarla ilgili noktasıyla alakalı olarak, hassas delik konumları ve verimli montajı destekleyen geçmeli geçme yapıları ile hafifliği sağlamlıkla birleştirir. Ürünü Görüntüle →
Cihaz tarafında, büyük fırın kabukları ve kontrol paneli damgaları, üretim hacimleri özel takımlamayı gerektirdiğinde aynı proses ekonomisinden yararlanır.
Takım Maliyeti ve Tedarikçi Seçimi: Pişmanlığı Önleyen Dört Adım
Progresif kalıplar, alüminyum damgalama programındaki en büyük ön maliyettir ve genellikle pres ve malzeme taşıma ekipmanından daha ağır basar. Amaç, takımlar için en az ödeme yapmak değil, doğru takım tasarımı için ödeme yapmaktır çünkü kalıp kalitesi, programın ömrü boyunca parça kalitesini belirler.
Adım 1 — İş gerekçesini doğrulayın. Aşamalı takımlama, yılda yaklaşık 50.000 ila 100.000 parçadan anlamlı olmaya başlar. Bunun altında daha ekonomik takımlama seçeneklerini değerlendirin.
Adım 2 — Üretilebilir bir veri paketi gönderin. 3D modeli, tolerans yığınını, yüzey kaplama gereksinimini ve yıllık talebi sağlayın. Bu aşamada net bir şerit düzeni incelemesi, maliyetli kalıp revizyonlarını önler.
Adım 3 — Gerçek üretim kapasitesini denetleyin. Şirket içi kalıp tasarımı, CNC işleme ve deneme preslerini tek çatı altında arayın. Hem kalıp yapımı hem de damgalama kapasitesine sahip bir tedarikçi, tolerans sorunlarını üretime geçmeden önce çözer.
Adım 4 — SPC verilerini içeren bir ilk makale raporu talep edin. Kritik özelliklerin yalnızca ilk numunede değil, birden fazla bobin ve baskı işleminde Cpk hedefleri dahilinde kaldığını doğrulayın.
Shuangqisi'deki ekibimiz gibi, 80 ila 400 tonluk preslere ve şirket içi damgalama otomasyon yan kuruluşuna sahip, progresif kalıpları, damgalama preslerini ve otomasyonu birleştiren tedarikçiler, üretim artışını kısaltabilir ve vardiyalar boyunca toleransları sabit tutabilir.
Bakım, Kalite ve Uyumluluk Konuları
En iyi alüminyum progresif kalıplar, bakım ihmal edilirse yine de performansını kaybeder. Alüminyumun safralanma eğilimi, yağlama yönetimini ve yüzey kaplamalarını, güvenilir programları yinelenen arıza sürelerinden ayıran iki kontrol haline getirir.
- Kalıp yüzey koruması: Şekillendirme zımbaları üzerindeki DLC veya TiCN kaplamalar alüminyum alımını azaltır ve yeniden taşlama aralıklarını uzatır.
- Yağlayıcı seçimi: Özellikle akü ve elektronik parçalar için, sonraki temizleme işlemiyle uyumlu, buharlaşan veya düşük kalıntılı yağlayıcılar kullanın.
- Önleyici bakım: pilotları, yayları ve aşınma plakalarını tanımlanmış strok aralıklarında kontrol edin; Aşınma bir eşiğe ulaştığında progresif kalıplar tahmin edilebileceği gibi başarısız olur.
- Uyumluluk belgeleri: ihracat veya düzenlemeye tabi endüstriler için, malzeme sertifikalarını ve PPAP veya eşdeğer belgeleri denetim için hazır bulundurun.
Alüminyum damgalama üzerindeki kalite kontrolü, kritik delik konumlarının CMM doğrulamasını, sürtünme çizikleri için yüzey kontrollerini ve gelen bobinlerin periyodik sertlik doğrulamasını içermelidir; çünkü gelen malzeme değişimi, çatlakların ve geri esneme kaymasının en yaygın gizli nedenidir.
Alüminyum aşamalı damgalama, prototipler veya küçük partiler için en ucuz süreç değildir ve çok büyük paneller için transfer kalıbından üstün olamaz. Ancak bobin beslemeli bir şeride uyan ve yüzbinlerce tekrarlanan parçalar için herhangi bir şekillendirme yöntemi arasında en düşük birim maliyeti, en sıkı tutarlılığı ve en kısa döngü süresini sunar. Gerçek rekabet avantajı, kalıbı tasarlayan, damgalamayı yürüten ve otomasyonu tek bir entegre proje olarak inşa eden tedarikçiyi seçmekten gelir.
Bir teklifi onaylamadan önce tedarikçinin yalnızca parça başına fiyatını değil, kalıp yapımı geçmişini, baskı kapasitesini ve SPC disiplinini de karşılaştırın. Keşfet Shuangqisi'nin kalıp ve damgalama yetenekleri alüminyum progresif damgalama programınız için potansiyel bir ortağı değerlendirmeye hazır olduğunuzda.
Önceki yazı
Alüminyum Damgalama Tedarikçileri: Yetenek, Risk ve Uygunluk Nasıl Değerlendirilir?
Sonraki Gönderi
Metal Damgalama Açıklaması: Süreç, Malzeme ve Maliyete İlişkin Tam Kılavuz
Bizim Ürünler.
İşinize Burada Bir OEM Üreticisiyle Başlayın!

Küresel müşterilere eksiksiz anahtar teslim çözümler sağlayın
aracılığıyla
yenilik!
HIZLI BAĞLANTILAR
İLETİŞİM BİLGİLERİ.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Yolu, Wujiang Ekonomik Kalkınma Bölgesi, Suzhou, Çin
Telif hakkı © Suzhou Shuangqisi Kalıp Ekipmanları Co, Ltd Tüm Hakları Saklıdır. Özel Damgalama Kalıbı Metal Damgalama Kalıbı Üreticileri
