-
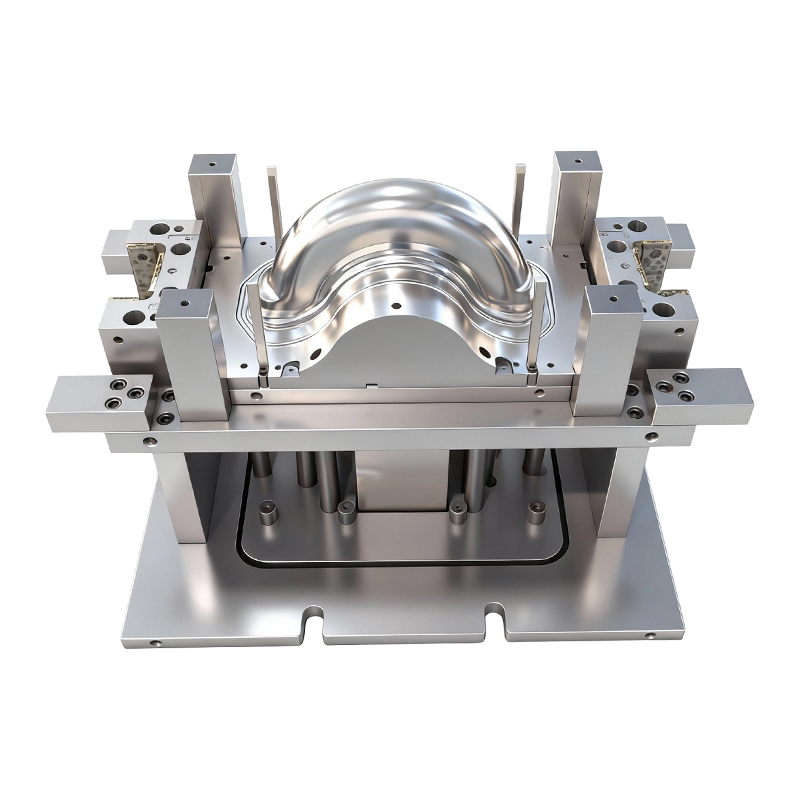
İki tekerlekli elektrikli araçların ön ve arka tekerlekleri için derin çekme kalıbı
İki tekerlekli elektrikli araçların ön ve arka ...
-
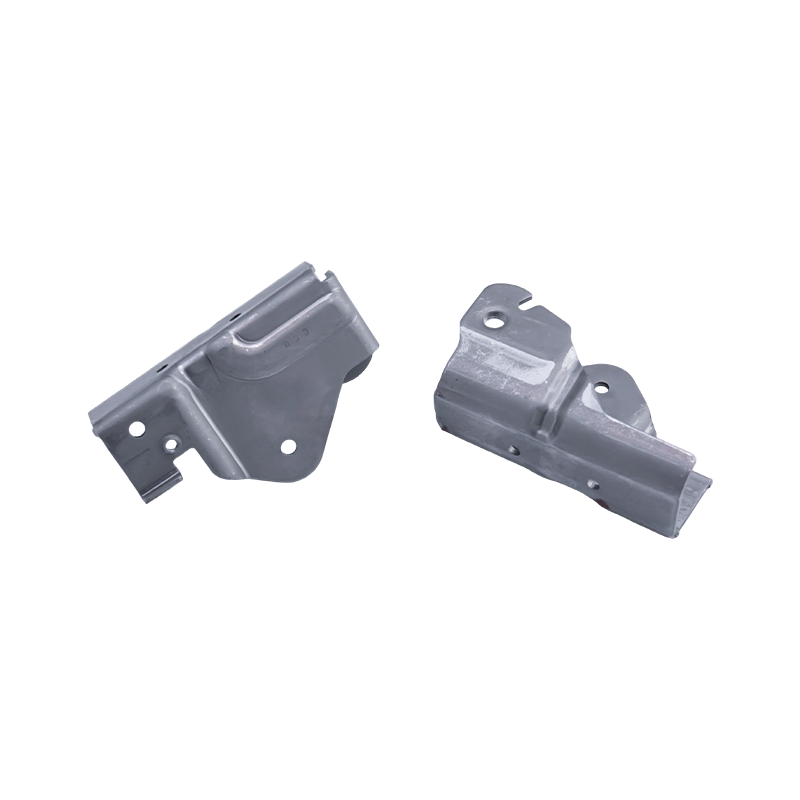
Araba koltuğu damgalama parçaları
Araba koltuğu damgalama parçaları, yüksek hassa...
-
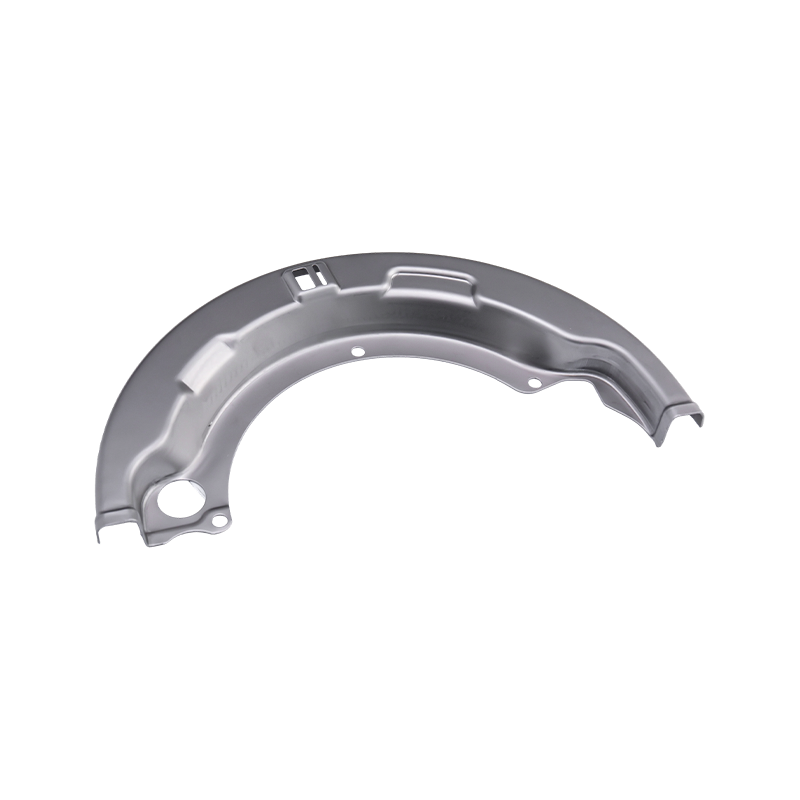
Ağır kamyon damgalama parçaları
Ağır kamyon damgalama parçalarımız, uzun mesafe...
-
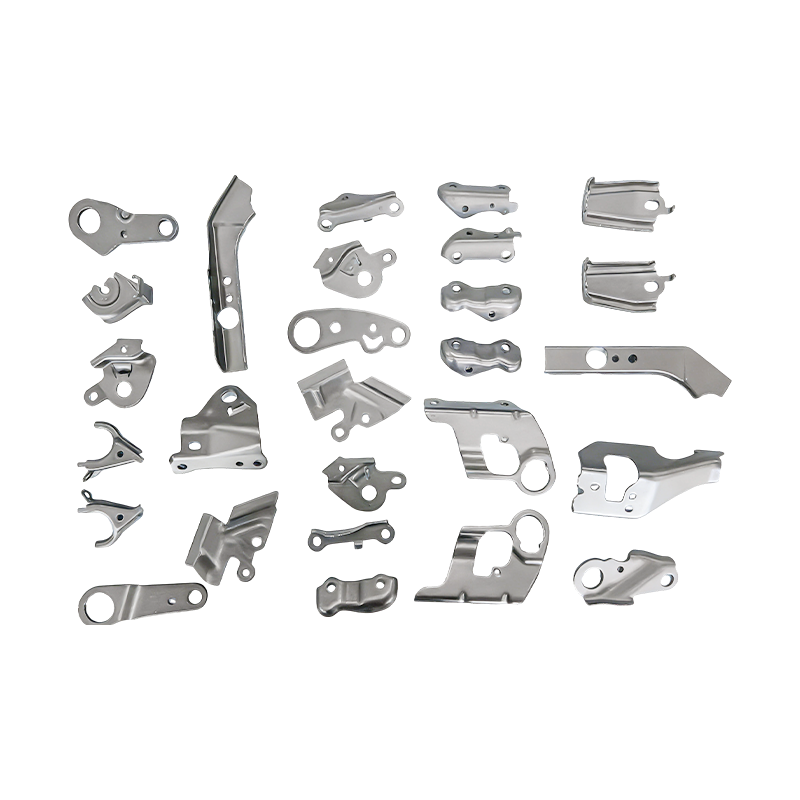
Küçük otomotiv parçaları ilerici kalıp damgalama parçaları
Küçük otomotiv parçalarımız aşamalı kalıp damga...
-
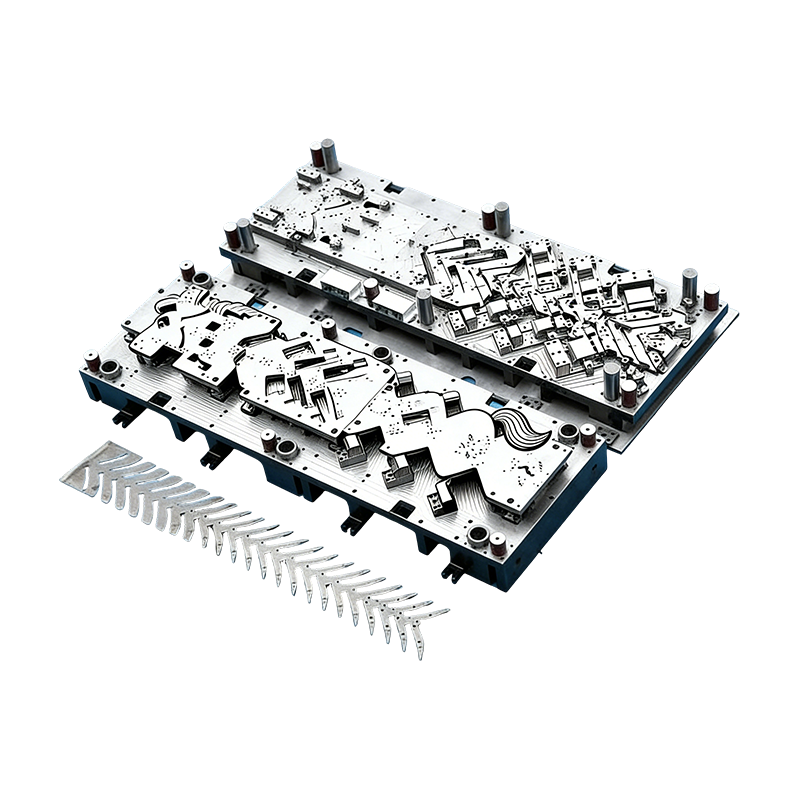
Otomotiv parçaları için progresif kalıplar
Otomotiv motor muhafazasına yönelik bu Sürekli ...

Sektör Haberleri
Ana sayfa / Haberler / Sektör Haberleri / Metal Damgalama Açıklaması: Süreç, Malzeme ve Maliyete İlişkin Tam Kılavuz
Metal Damgalama Açıklaması: Süreç, Malzeme ve Maliyete İlişkin Tam Kılavuz
2026-09-07
Bir satın alma mühendisinden 60.000 adet paslanmaz çelik braket tedarik etmesi istendi. Üç fiyat teklifi geldi ve parça başına en düşük fiyat diğerlerinin neredeyse %40 altında yer alıyor; ancak 15.000 ABD Doları tutarında bir işleme ücreti taşıyor. Boşluk bir hata değil: Düşük teklif metal damgalamadan geliyor. Bu fiyatın gerçek olup olmadığı kalıba, pres kapasitesine, malzemeye ve arkasındaki üretim hacmine bağlıdır.
Metal damgalama, hassas sac metal parçaları seri üretmenin en uygun maliyetli yoludur. Bir pres, bir metal levha şeridini bir zımba ile bir kalıp arasına zorlar ve vuruş başına saniyeden çok daha kısa bir sürede bitmiş bir parça üretir. Damgalama tek bir işlem değildir; pil kapaklarından dizüstü bilgisayar çerçevelerine kadar parçaları kapsayan kesme, bükme, derin çekme ve daha birçok işlemden oluşan bir ailedir.
Metal Damgalama Nedir?
Metal damgalama, bir pres ve bir takım kalıplar kullanılarak düz metal levhaları parçalara ayıran bir soğuk şekillendirme işlemidir. Bobin veya şerit halinde temin edilen levha, bir zımba ile bir kalıp arasına beslenir. Zımba basınç altında aşağı doğru hareket eder ve kalıp boşluğunu doldurmak için metal kesilir, bükülür veya çekilir. Her baskı darbesi bir parça oluşturur; Progresif kalıpta her vuruşta bitmiş bir parça çıkar.
Sonuç basit: damgalama hacim açısından kazanç sağlar. Kalıp oluşturulduktan sonra parça başına maliyet önemli ölçüde düşer çünkü süreç yüksek hızda çalışır, talaş üretmez ve yalnızca ham levha ve yağlayıcı tüketir. Birkaç on binin üzerindeki miktarlarda, damgalanmış bir bileşenin maliyeti rutin olarak kütükten işlenen aynı parçaya göre %50-80 daha azdır.
Ortak damgalama işlemleri
- Boşaltma - sayfadan düz bir taslak kesmek.
- Delme — parçaya delikler veya yuvalar delmek.
- Bükme - sayfayı düz bir eksen boyunca katlama.
- Derin çekme — tabakayı bir kap veya mahfaza şekline çekmek.
- Kaplama ve kabartma — ince yüzey ayrıntılarının yüksek lokalize kuvvetle preslenmesi.
Yüksek hız
Dakikada yüzlerce vuruş.
Dakikada yüzlerce vuruş.
Takım odaklı maliyet
Ön ödeme yüksek, parça başına düşük.
Ön ödeme yüksek, parça başına düşük.
Malzeme aralığı
Çelik, paslanmaz, alüminyum, bakır.
Çelik, paslanmaz, alüminyum, bakır.
Tekrarlanabilir tolerans
Kurulumdan sonra ±0,05 mm dahilinde stabildir.
Kurulumdan sonra ±0,05 mm dahilinde stabildir.
Damgalama Süreci Nasıl Çalışır?
Damgalı parça projesinin sonucuna beş adım karar verir:
- Parça tasarımı ve üretilebilirlik incelemesi — toleranslar, malzeme kalınlığı, delik boyutları, büküm yarıçapları ve kenar gereksinimleri, takımlama başlamadan önce damgalama kurallarına göre kontrol edilir.
- Kalıp tasarımı ve imalatı — kalıp, sertleştirilmiş takım çeliğinden işlenen, kılavuzlar ve yaylarla birleştirilen ve parça çizimi karşılayana kadar test edilen en büyük maliyet kalemidir.
- Malzeme seçimi ve hazırlanması - bobinler veya şeritler kaliteye, kalınlığa, genişliğe ve yüzey kalitesine göre belirlenir; malzeme sertifikaları kimyayı doğrular.
- Pres kurulumu — kalıp, tonaj, strok ve kapatma yüksekliğine göre seçilen bir prese monte edilir; 80-400 tonluk presler orta büyüklükteki parçaların çoğunu kapsıyor.
- Damgalama ve ikincil işlemler - üretim yüksek hızda gerçekleştirilir, ardından çapak alma, kılavuz çekme, yıkama, yüzey işleme veya montaj gelir.
Kalıp kavramı basın kadar önemlidir. Progresif kalıplar şeridi birden fazla istasyondan taşır; transfer kalıpları bireysel boşlukları istasyonlar arasında hareket ettirir. Seçim, takım maliyetini ve çevrim süresini değiştirir; Aşamalı ve transfer metal damgalama arasındaki bu karşılaştırmada pratik farklılıklar ele alınmaktadır.
Uzun tirajlı otomotiv bileşenleri için progresif kalıplar standart seçimdir çünkü istasyonlar arasında operatör müdahalesine gerek kalmadan bir bobini tek geçişte bitmiş bir parçaya dönüştürürler.
 Otomotiv Motor Muhafazaları için Sürekli Progresif Kalıp Bu kalıp, aşınma direnci için alaşımlı çelik bileşenler ve kolay bakım için modüler bir tasarımla yüksek hacimli üretim için üretilmiştir, bu da onu tek geçişli verimliliğin gerekli olduğu uzun vadeli otomotiv damgalama için güçlü bir aday haline getirir. Ürünü Görüntüle →
Metal Damgalama ve Alternatif Üretim Süreçleri
Bir tasarım ekibi bir metal levha parçası için bir süreç seçtiğinde, kısa liste genellikle damgalama, CNC işleme, lazer kesim ve bazen de basınçlı dökümden oluşur. Miktar ve tolerans cevaba karar verir.
Süreç
Takım maliyeti
Birim maliyet
Tipik tolerans
Takım teslim süresi
En iyi hacim
Metal damgalama
Yüksek
Ses seviyesi düşük
±0,05 ila ±0,10 mm
4-8 hafta
10.000
CNC işleme
Yok veya düşük
Yüksek
±0,02 ila ±0,05 mm
Günler
1–1.000
Lazer kesim
Yok
Orta
±0,10 ila ±0,20 mm
Günler
1–5.000
döküm
Çok yüksek
Düşük
±0,05 ila ±0,10 mm
6-12 hafta
10.000
Basit sac levha parçaları için gösterge aralıkları; gerçek değerler geometriye, malzemeye ve tedarikçi ekipmanına bağlıdır.
Takas açıktır. CNC işleme, takım yatırımı gerektirmeden sıkı toleranslar sunar ancak birim maliyet yüksek kalır. Lazer kesim, düşük hacimli karmaşık 2 boyutlu profiller için esnektir ancak kendi başına kıvrımlar veya derin şekiller oluşturmaz. Damgalama en büyük ön yatırımı gerektirir, ancak kalıp kanıtlandıktan sonra birim maliyet en düşük olur. Birkaç bin parçanın altında amortisman cezalandırıcıdır; on bin parçadan yukarı doğru damgalamanın üstesinden gelmek zordur.
Farklı Üretim Hacimlerinde Maliyet Davranışı
Damgalamanın en derin gizli maliyeti baskı süresi değil, kalıp amortismanı artı hurdadır. Takım ücreti ödendikten sonra parça başına maliyet eğrisi hızla düşer.
100 1.000 adet
32 10.000 adet
18 50.000 adet
12 100.000 adet
10.000 parçada parça başına maliyet, kabaca 1.000 parça seviyesinin üçte birine düşüyor; 100.000 parçada yaklaşık 12 parçaya ulaşıyor. Düşüş, takımlama ve kurulumun daha fazla birime yayılmasından kaynaklanıyor; zemin hammadde artı baskı süresinden oluşur.
Teklifleri karşılaştırırken toplam sahip olma maliyetini hesaplayın: takım artı birim fiyat çarpı hacim artı kalite riski. Takım ücretini ortadan kaldıran ancak yüksek birim fiyat taşıyan bir teklif, ölçekte daha pahalı olan yoldur. Yüksek görünen ancak sertleştirilmiş kalıp çeliği ve yedek parça paketi içeren bir takımlama fiyatı çoğu zaman erken aşınan ucuz bir kalıbı geride bırakır.
Malzemeler ve Kalıp Tasarımıyla İlgili Hususlar
Tipik damgalı malzemeler
- Düşük karbonlu çelik (DC01 veya SPCC) — şekillendirilebilir ve düşük maliyetli, braketler, şasi ve takviye parçaları için kullanılır.
- Paslanmaz çelik (SUS301 veya SUS304) — korozyona dayanıklı, daha yüksek geri yaylanma, kalıpta daha fazla talep.
- Alüminyum alaşımları (5052 veya 6061) — hafiftir, EV pil muhafazalarında ve ısı emicilerinde yaygındır; Çatlamayı önlemek için daha büyük bükülme yarıçapları gereklidir.
- Bakır alaşımları — baralarda, konektörlerde ve terminallerde kullanılan mükemmel iletkenlik.
Kalıp tasarımı malzemenin nasıl davrandığını kontrol eder. Delme-kalıp açıklığı kesme kenarı kalitesini belirler: çok azı ikincil bir kesme ve çapak oluşumuna neden olur; çok fazlası çapakları artırır ve kenar düzlüğünü azaltır. 1,5 mm çelik sac için kalınlığın %5-8'i kadar bir boşluk ortak bir başlangıç noktasıdır.
Sertlik önemlidir. Gelişmiş yüksek mukavemetli çelikler araç ağırlığını azaltır ancak kalıp aşınmasını hızlandırır, bu nedenle daha sert takım çeliği ve daha sık bileme gerekir. Çizim ±0,05 mm'nin altında bir tolerans gerektiriyorsa kalıbın sıkı kılavuzlara ihtiyacı vardır ve presin tekrarlanabilirliğe sahip olması gerekir. Örneğin elektronik damgalama kalıpları, ev aletleri kalıplarına göre daha sıkı toleranslara tabi tutulur çünkü konektör ve koruma parçaları, yeniden işleme gerek kalmadan monte edilmiş panolara uymak zorundadır.
Endüstri Uygulamaları ve Pazar Dağılımı
Damgalı parçalar hemen hemen her imalat sektöründe görülür, ancak denge eşit değildir. Talebin yaklaşık dağılımı aşağıdaki gibidir.
Otomotiv ve EV — %45
Elektronik - %25
Ev aletleri – %15
Endüstriyel ekipman – %15
Elektrikli araçlar da dahil olmak üzere otomotiv en büyük pazardır. Gövde panelleri, şasi braketleri, koltuk çerçeveleri, motor muhafazaları ve akü kapakları damgalanmıştır. Elektrikli araçlar özellikle bakır baralar gibi aküyle ilgili hassas damgalamalara yönelik talebi artırıyor.
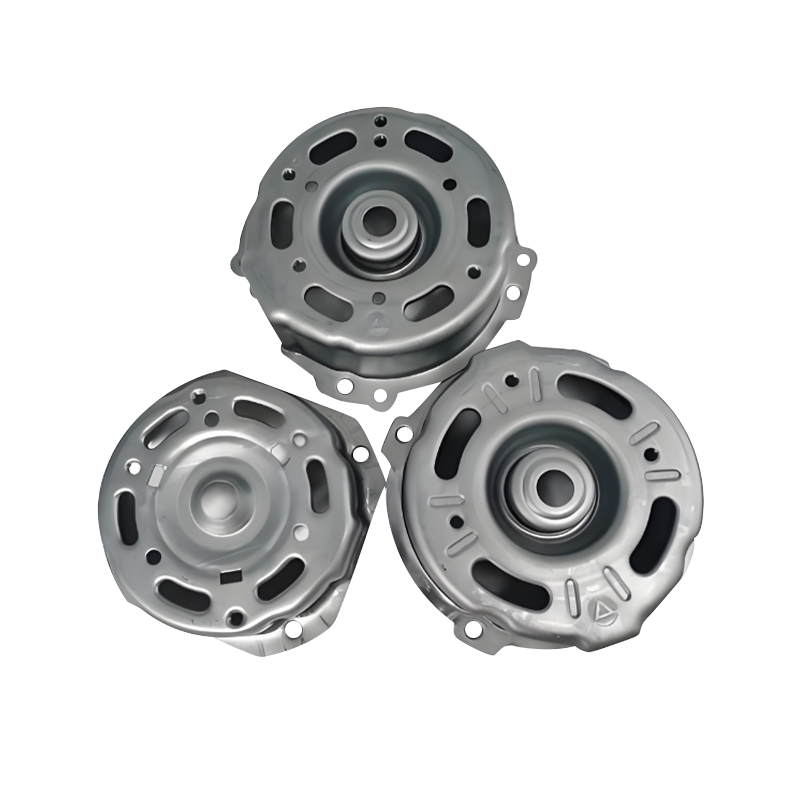 Otomotiv Uygulamaları için Hassas Damgalı Motor Muhafazaları Bu damgalamalarda, sıkı toleranslara ve ısı dağıtma özelliklerine sahip yüksek mukavemetli çelik veya alüminyum kullanılarak elektrikli ve geleneksel araçlarda dayanıklı motor muhafazalarına yönelik artan talebi doğrudan desteklemektedir. Ürünü Görüntüle →
Elektronik ikinci en büyük alandır. Dizüstü bilgisayar çerçeveleri, büyük bilgisayar tabanları ve birçok küçük cep telefonu parçası, ince malzemeyi, ince delikleri ve düşük maliyeti yüksek hacimle birleştirdikleri için damgalanmıştır. Ev aletlerini fırın kabukları ve büyük boyalı paneller takip ediyor; endüstriyel ekipmanlara servo sürücü muhafazaları ve kompresör bileşenleri eklenir.
 Dizüstü Bilgisayar Kasası ve Dahili Damgalama Parçaları Soğuk haddelenmiş çelik, alüminyum veya magnezyum alaşımından üretilen bu bileşenler, pürüzsüz kenarlar, hassas delikler ve korozyon direnci sunarak kozmetik düzeydeki dizüstü bilgisayar çerçeveleri ve yapısal montajlar için uygundur. Ürünü Görüntüle →
Bir parça ailesi her sektöre eşlenir. Elektrikli güç aktarma organları için motor mahfazası damgaları, derin çekmeyi sıkı eşmerkezlilik ile birleştirir. Pil kapağı damgaları düzlük ve hassas delik desenleri gerektirir. Dizüstü bilgisayar damgaları, çizik veya portakal kabuğu olmayan kozmetik kalitede yüzeyler gerektirir.
Tedarikçi Seçimi ve Toplam Maliyet Kontrolü
Bir damgalama ortağı seçmek, tek bir çizim boyutundan daha önemlidir. Yalnızca fiyatları karşılaştırmak yerine kısa bir değerlendirme dizisi kullanın.
1. Parça zarfını tanımlayın
Malzeme kalitesi, kalınlık, tolerans, yüzey kalitesi ve yıllık hacim.
Malzeme kalitesi, kalınlık, tolerans, yüzey kalitesi ve yıllık hacim.
2. Bir DFM incelemesi çalıştırın
Bükülme yarıçaplarını, deliklerden kenara mesafeleri ve çizim derinliğini kontrol edin.
Bükülme yarıçaplarını, deliklerden kenara mesafeleri ve çizim derinliğini kontrol edin.
3. Toplam maliyeti karşılaştırın
Takımlama artı birim fiyat çarpı hacim artı teslimat ve kalite riski.
Takımlama artı birim fiyat çarpı hacim artı teslimat ve kalite riski.
4. Kapasiteyi doğrulayın
Pres tonaj aralığı, muayene ekipmanı ve benzeri parça tecrübesi.
Pres tonaj aralığı, muayene ekipmanı ve benzeri parça tecrübesi.
5. Takım sahipliği konusunda anlaşın
Zarı kim saklıyor, yeniden denemeler nasıl fiyatlandırılıyor ve yedek parça politikası.
Zarı kim saklıyor, yeniden denemeler nasıl fiyatlandırılıyor ve yedek parça politikası.
Genellikle iki soru gözden kaçırılıyor. Öncelikle kalıp çeliği kalitesi ve ısıl işlem hakkında bilgi alın: Kaliteli takım çeliğinden yapılmış, sertleştirilmiş ve kaplanmış bir kalıp, daha fazla vuruş için tutarlı parçalar üretir. İkinci olarak deneme çalışmalarının nasıl yürütüldüğünü sorun. Bir parça yumuşak takım incelemesinde iyi görünebilir ve yine de üretim kalıbında boyutu değişebilir. Deneme prosedürü, ilk partinin zamanında gelip gelmediğini belirler. Suzhou Shuangqisi Mold Equipment'ın kalıp, damgalama parçası ve otomasyon hatlarıyla yaptığı gibi, kalıbı üreten, damgalamayı çalıştıran ve otomasyonu şirket içinde entegre eden bir şirket, daha az devirle bir parçayı tasarımdan üretime taşıyor.
Bakım ve Uyumluluk Önerileri
Damgalama kalitesi bir kez elde edilmez, korunur. Darbeler biriktikçe kalıpların aşınması, hizalama kaymaları ve yüzey kalitesi bozulur. Pratik bir program, kalıp kılavuzlarının temizlenmesini ve yağlanmasını, zımba ve kalıp boşluğunun kontrol edilmesini, belirli aralıklarla çapak yüksekliğinin izlenmesini ve kalite toleransın dışına çıkmadan önce kesici kenarların yeniden keskinleştirilmesini içerir. Yüksek hızlı parçalar için, yedek uçlar veya kopya kalıp, aşınma meydana geldiğinde aksama süresini önler.
Denetime tabi müşteriler aynı zamanda belgelenmiş kanıtlar da beklemektedir:
- Temel olarak ISO 9001 kalite yönetimi.
- PPAP gönderimi ve kontrol planları dahil olmak üzere otomotiv bileşenleri için IATF 16949.
- Her bobini değirmenine kadar takip eden malzeme sertifikaları.
- Avrupa'ya gönderilen elektronik cihazlar için RoHS ve REACH beyanları.
Bu kendi başına bir evrak işi değil. Kaplama kimyası veya temel malzeme spesifikasyona uymadığında damgalanmış bir parça doğru görünebilir. İzlenebilir kayıtlara sahip tedarikçiler, bir sapma ortaya çıktığında kök neden analizini daha hızlı yaparak hem kaliteyi hem de teslimatı korur.
Metal damgalama ileriyi planlayan ekipleri ödüllendirir. Tolerans bandını gerçekçi bir şekilde tanımlayın, hacim ve malzemeye uygun bir kalıp konsepti seçin ve tedarikçileri yalnızca parça başına fiyat yerine toplam maliyet ve kalite kanıtlarına göre değerlendirin. Kalıp doğru olduğunda, pres yetenekli ve malzeme izlenebilir olduğunda damgalama, iki tekerlekli tekerlek poyraları ve motor muhafazalarından dizüstü bilgisayar çerçevelerine kadar seri üretimde parça başına en düşük maliyeti sağlar.
Önceki yazı
Alüminyum Aşamalı Damgalama: Proses, Alaşımlar, Tasarım İpuçları ve Maliyet Kılavuzu
Sonraki Gönderi
Metal Damgalama Süreci: Takım İşleme, Kalıp Tasarımı ve Otomasyon Parça Maliyetini Nasıl Etkiler?
Bizim Ürünler.
İşinize Burada Bir OEM Üreticisiyle Başlayın!

Küresel müşterilere eksiksiz anahtar teslim çözümler sağlayın
aracılığıyla
yenilik!
HIZLI BAĞLANTILAR
İLETİŞİM BİLGİLERİ.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Yolu, Wujiang Ekonomik Kalkınma Bölgesi, Suzhou, Çin
Telif hakkı © Suzhou Shuangqisi Kalıp Ekipmanları Co, Ltd Tüm Hakları Saklıdır. Özel Damgalama Kalıbı Metal Damgalama Kalıbı Üreticileri
